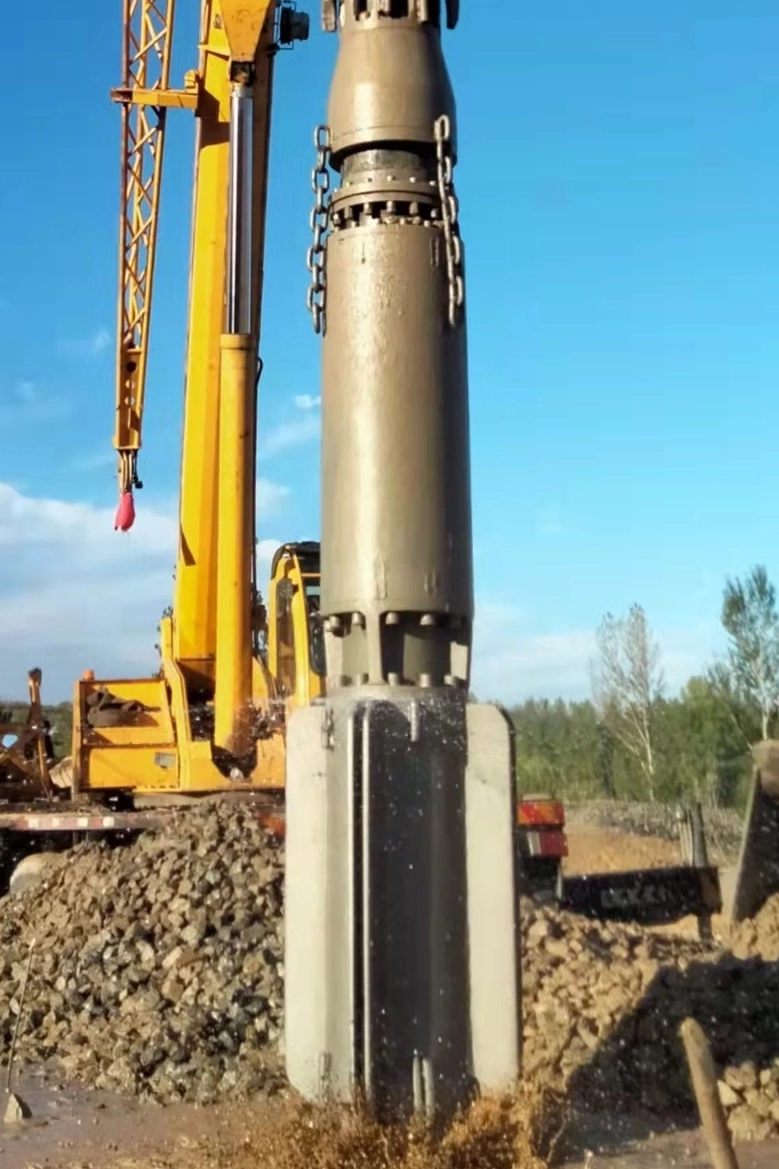
Неочікувана поломка обладнання під час проектів глибокого ущільнення тягне за собою значні фінансові штрафи. Коли бурова установка виходить з ладу на етапі ущільнення, наступні затримки проекту та години простою бригади швидко затьмарюють початкову вартість обладнання. Операції з поліпшення ґрунту піддають обладнання екстремальним умовам. Високий рівень стирання від зернистого ґрунту, інтенсивні радіальні сили, створювані внутрішньою ексцентричною масою, і серйозні термічні навантаження є постійними на кожному робочому місці. Застосування реактивного підходу від роботи до відмови гарантує катастрофічні поломки та різко скорочує термін служби обладнання.
Щоб виконувати проекти за графіком, підрядники повинні переходити на проактивну структуру. Виявлення основних причин передчасного виходу з ладу, оптимізація щоденних протоколів технічного обслуговування та ретельна оцінка заміни компонентів є обов’язковими кроками. Реалізація цих стратегій максимізує термін служби vibroflot як для віброущільнення, так і для віброзаміни, забезпечуючи постійне ущільнення та стабільність конструкції без непотрібних простоїв.
Ключові висновки
Управління температурою та тертям має вирішальне значення: неадекватне охолодження двигуна віброфлоту та неправильне змащування підшипників є причиною більшості катастрофічних внутрішніх несправностей.
Зовнішній знос неминучий, але його можна контролювати: абразивний ґрунт і засипка з верхньою подачею вимагають суворого обслуговування вібраційного корпусу та своєчасної заміни деталей, що зношуються, для захисту основного вузла.
Вплив оператора та механіка ґрунту: підштовхування обладнання до оптимальної сили струму в щільних шарах ґрунту або боротьба з надмірно великими частинками на місці прискорює структурну втому та деградацію компонентів.
Надійність постачальника визначає час безвідмовної роботи: партнерство з перевіреним постачальником запчастин для віброфлотів забезпечує доступ до високоякісних компонентів, які відповідають або перевищують специфікації OEM, зменшуючи середній час напрацювання на відмову (MTBF).
Реалії експлуатації, що впливають на термін служби Віброфлоту
Формування проблеми: визначення базових очікувань
Встановлення базової лінії для робочих годин перед капітальним ремонтом є необхідним, щоб розрізняти нормальний знос і передчасний вихід з ладу. У стандартних умовах експлуатації з належним техобслуговуванням важка ущільнювальна установка повинна досягти 1000-1500 робочих годин, перш ніж вимагати повної внутрішньої реконструкції. Однак ця базова лінія різко змінюється залежно від геології конкретної ділянки та техніки оператора. Коли компоненти виходять з ладу через 300 годин, основна причина рідко криється в одній несправній деталі. Натомість це вказує на невідповідність між експлуатаційними обмеженнями обладнання та фізичними реаліями проекту покращення ґрунту. Визнання різниці між очікуваною механічною втомою та прискореним руйнуванням є першим кроком до збільшення часу безвідмовної роботи.
Розмір частинок на місці та стійкість до проникнення
Різні матеріали на місці визначають швидкість механічного зносу. Фізичний склад ґрунту безпосередньо впливає на те, наскільки важко працювати обладнання, щоб досягти цільової глибини. Зернистий ґрунт із високими значеннями N під час стандартного тесту на проникнення (SPT) сильно протидіє радіальному зміщенню, створюваному зондом. Якщо розмір частинок матеріалу на місці занадто великий або якщо ґрунт містить щільні шари бруківки, проникнення сильно ускладнюється.
Цей опір експоненціально збільшує кількість часу, який пристрій проводить під високим навантаженням. Тривала робота під високим навантаженням максимізує теплове навантаження на внутрішній двигун і посилює радіальні сили, що діють на підшипникові вузли. Коли носовий конус потрапляє на негабаритні частинки, оператору бурової установки часто доводиться піднімати та опускати зонд. Цей стрибок підвищує електричну силу струму та посилає ударні хвилі через подовжувальні трубки. Чим довше зонд намагається проникнути в щільні шари, тим швидше руйнуються внутрішні компоненти.
Склад ґрунту та відповідне навантаження на обладнання
Грунтовий профіль
Стійкість до проникнення
Первинний механізм зносу
Очікуваний вплив на обладнання
Чисті сипучі піски (SPT N < 10)
Низький
Легке зовнішнє потертість
Максимальний термін служби компонентів; плавне проникнення.
Піски щільні алевритові (СПТ N 20-40)
Від середнього до високого
Високе теплове навантаження, помірне стирання
Підвищення температури двигуна; вимагає суворого контролю за охолодженням.
Гравій та бруківка (>100 мм)
Екстремальний (Часта відмова)
Сильний механічний удар, висока абразивність
Швидка втомлюваність підшипників; високий ризик вм’ятин обсадної труби та вигину конструкції.
Вплив конкретних методів поліпшення ґрунту
Різні методи стабілізації ґрунту піддають обладнання різним профілям зносу. Розуміння цих відмінностей дозволяє керівникам об’єктів пристосовувати свої графіки технічного обслуговування до конкретних небезпек роботи.
Метод мокрого верхнього подачі: ця техніка використовує бічні струмені води або рідини для розпушування ґрунту та підтримки стабільності отвору під час проникнення. Основною небезпекою тут є гідростатичний тиск. Постійна присутність води під тиском і абразивного шламу загрожує цілісності нижніх механічних ущільнень. Суспензія діє як шліфувальна паста проти поверхонь ущільнення. Якщо ущільнення порушено, потрапляння води негайно знищить нижній вузол підшипника та призведе до короткого замикання електродвигуна.
Суха віброзаміна: у цьому методі кам’яна засипка додається зверху. Коли зонд вібрує та перегруповує частинки ґрунту для ущільнення фундаменту, безперервний потік щебеню створює сильне абразивне тертя об зовнішній корпус. Це безперервне шліфування швидко зношує сталь, що вимагає частих перевірок товщини та повторного наплавлення.
Помилка оператора та перевищення сили струму
Людський фактор відіграє величезну роль у довговічності обладнання. Оператори часто стикаються з тиском, щоб підтримувати продуктивність, що змушує їх проникати через несприятливі ґрунтові умови. Коли оператор штовхає бурову установку занадто сильно або провисає трос крана, щоб покласти вагу подовжувачів на зонд, двигун споживає надмірний струм, щоб подолати фізичний опір.
Тривала робота вище номінальної сили струму призводить до негайного теплового перевантаження. Наприклад, просування двигуна потужністю 130 кВт за червону лінію протягом тривалого періоду часу призведе до плавлення обмоток статора. Така практика погіршує ізоляцію двигуна класу H і створює надзвичайне механічне навантаження на муфту. Навчання операторів дотримуватись обмежень на силу струму, читати показання манометрів у кабіні керування та дозволяти вібрації виконувати роботу є найефективнішим способом запобігти миттєвій тепловій несправності.
Основні причини передчасного зносу та поломки віброфлоту
Термічна деградація та охолодження двигуна Vibroflot
Тепло є головним ворогом електричних і гідравлічних двигунів, що працюють у закритих корпусах глибоко під землею. Під час безперервної роботи двигун виділяє величезну кількість тепла, яке необхідно розсіювати, щоб запобігти виходу з ладу. Ефективний Охолодження двигуна vibroflot залежить від внутрішньої водяної сорочки та, у вологих системах, від навколишнього потоку води. Чиста вода має текти з певною швидкістю — часто від 60 до 100 галонів на хвилину — щоб відводити це тепло.
Точки збою в системі охолодження часто включають заблоковані водяні канали від перекачування брудної води зі ставка, пошкоджені перепускні клапани або недостатню зовнішню швидкість потоку. Наслідки поганого охолодження дуже важкі. Коли внутрішня температура перевищує порогове значення 180°C, ізоляція статора починає руйнуватися, що призводить до електричного замикання. Водночас надмірне тепло викликає розширення ротора. У середовищі з мінімальними внутрішніми зазорами розширення ротора призводить до фізичного контакту зі статором, що призводить до катастрофічного вигорання двигуна та повної зупинки операцій ущільнення.
Відмова від тертя і змащення підшипників віброфлот
Основна функція обладнання полягає в тому, що ексцентрична маса обертається зі швидкістю від 1500 до 1800 обертів на хвилину для створення горизонтальних вібрацій. Ця дія кидає від 30 до 50 тонн відцентрової сили на верхній і нижній вузли підшипників. Щоб витримати ці екстремальні радіальні навантаження, циліндричні роликові підшипники вимагають точного високотемпературного змащення. Залежно від конкретної моделі, це досягається за допомогою автоматизованих систем мастила або постійної циркуляції масла.
Суворе дотримання інтервали змащування підшипників віброфлот не обговорюються. Пропущені цикли змащування, використання невідповідних марок мастила (наприклад, використання стандартного мастила замість високотемпературного літієвого комплексу) або непомічені пошкодження ущільнень призводять до швидкого зростання тертя. Якщо нижнє механічне ущільнення виходить з ладу через стирання рідиною, вода потрапляє в корпус підшипника і миттєво руйнує масляну плівку. У результаті контакт металу з металом спричиняє швидке відколювання підшипника, руйнування латунної сепаратора та катастрофічне заїдання ексцентрикового валу.
Абразивна деградація: вібраційне обслуговування корпусу
Зовнішня оболонка обладнання діє як єдиний бар’єр між делікатними внутрішніми компонентами та високоабразивним ґрунтом. Під час проникнення та ущільнення зернистого ґрунту корпус, носовий конус і смуги зносу зазнають постійного шліфування проти кварцового піску та щебеню. Це зовнішнє стирання повільно видаляє матеріал із високопродуктивної сталевої оболонки.
Послідовне виконання вібраційне обслуговування кузова є єдиним способом впоратися з цією структурною деградацією. Групи технічного обслуговування повинні регулярно вимірювати товщину обсадної труби за допомогою ультразвукових манометрів. Вони повинні перевірити цілісність твердих зварних швів і виявити руйнування від напруги, спричинені тертям каменю, що подається зверху. Підрядники зазвичай зварюють наплавлені карбідом вольфраму у вигляді хрестоподібних штрихів на зонах високого зносу, щоб подовжити термін служби корпусу.
Нехтування цією процедурою дозволяє абразивним матеріалам стоншувати обсадну трубу до точки структурного руйнування. Коли в корпусі утворюється отвір, ґрунтові води під тиском і ґрунт заливають внутрішність, миттєво руйнуючи двигун і підшипники. Керуючий Зношування віброфлоту завдяки проактивній заміні наплавлення та зношувальної стрічки є набагато економічнішим, ніж заміна залитого сердечника.
Втома конструкції та технічне обслуговування демпфера Vibroflot
Віброізолятор, розташований у верхній частині зонда, виконує критичну захисну функцію. Це запобігає руйнівним високочастотним вібраціям 30 Гц, створюваним ексцентриком, від руху вгору по подовжувачам і пошкодження крана або бурової установки. Цей ефект амортизації залежить від міцних еластомерних блоків або спеціальних поліуретанових пружин.
З часом ці еластомери руйнуються. Вплив ультрафіолету, витік гідравлічного масла з бурової установки та мільйони циклів стиснення руйнують гуму. Він втрачає твердість за Шором і починає рватися. Затримується технічне обслуговування заслінки віброфлот дозволяє передавати кінетичну енергію назад в обладнання. Ця неправильно спрямована енергія спричиняє серйозну структурну втому, що призводить до тріщин на зварювальних швах подовжувачів, ослаблення електричних з’єднань і прискореного зносу стріл бурової установки та систем лебідки. Необхідні регулярні візуальні перевірки та робочі випробування амортизаційного вузла для підтримки цілісності конструкції.
Оцінка заміни компонентів і оновлень
Функції до результатів: стандартні та оновлені матеріали
Під час реконструкції блоку підрядники повинні вибрати між стандартними запасними частинами та оновленими матеріалами, розробленими для екстремальних умов. Модернізація окремих компонентів безпосередньо впливає на інтервали обслуговування та загальну надійність, особливо при роботі з кам’яними колонами з високим рівнем стирання. Інвестиції в кращу металургію та більш жорсткі допуски на обробку окупаються завдяки збільшенню середнього часу між відмовами.
Специфікації оновлення компонентів
Категорія компонента
Специфікація стандартних матеріалів
Оновлена специфікація матеріалів
Оперативний результат
Корпуси підшипників
Стандартна штампована сталь
Оброблена латунь або спеціальний полімер
Більш високий допуск до теплового розширення та знижене тертя при великих радіальних навантаженнях.
Зовнішній корпус
Стандартна вуглецева сталь
Високоміцна легована сталь
Підвищена стійкість до абразивного розрідження під час засипки сухим каменем.
Ремінці для носіння
Основні приварні сталеві стрічки
Наплавлення карбідом вольфраму
Експоненціально більші інтервали між реконструкціями зовнішньої обшивки.
Демпферні еластомери
Стандартний натуральний каучук
Високотемпературні поліуретанові суміші
Зберігає еластичність протягом тривалого часу, запобігаючи передачі руйнівної вібрації на бурову установку.
OEM проти допусків післяпродажного обслуговування
Дебати між виробниками комплектного обладнання та запасними частинами часто зосереджуються на ціні та точності. Внутрішні компоненти працюють з мінімальними зазорами, часто менше 0,5 міліметра. Ексцентриковий вал, підшипники та корпус двигуна повинні ідеально вирівнюватися, щоб запобігти дисбалансу вібрації. Нестандартні допуски, виявлені в дешевих запасних частинах, призводять до негайного механічного дисбалансу. Навіть частки міліметра відхилення або великого биття спричинять коливання ексцентричної маси поза осею. Це створює руйнівні гармоніки, які розривають обойми підшипників і механічні ущільнення. Точна інженерія є обов’язковою для внутрішніх реконструкцій.
Постачання високоякісних компонентів потребує партнерства з перевіреними спеціалістами постачальник деталей віброфлот . Підрядники повинні встановити суворі критерії відбору. Шукайте постачальників, які надають повну сертифікацію матеріалів, дотримуються виробничих стандартів ISO та мають підтверджену історію роботи саме в галузі глибокого фундаменту. Прозорість ланцюга постачання, гарантована наявність критичних деталей, що зношуються, і доступ до технічної підтримки є життєво важливими факторами для мінімізації простою бурової установки під час несподіваних збоїв. Вам потрібен постачальник, який розуміє різницю між стандартними промисловими підшипниками та підшипниками, розрахованими на роботи з ущільнення з високою вібрацією.
Ризики впровадження: перехід до системи профілактичного обслуговування
Встановлення моніторингу на основі стану
Відхід від моделі від запуску до відмови вимагає переходу від технічного обслуговування за розкладом до технічного обслуговування за умовами. Цей перехід передбачає моніторинг фактичного стану обладнання, а не просто відстеження годин роботи. Припиніть гадати і почніть використовувати інструменти діагностики. Впровадження тепловізійних пістолетів для перевірки зовнішньої температури корпусу відразу після виймання виявило блокування системи охолодження. Використання інструментів аналізу вібрації з акселерометрами виявляє ранні дисбаланси підшипників. Проведення регулярного відбору проб масла та спектроскопії ідентифікує мікроскопічні лусочки латуні або сталі до того, як підшипник заїде. Хоча це вимагає початкових капіталовкладень у діагностичні інструменти та навчання, це запобігає катастрофічним збоям, своєчасно виявляючи деградацію.
Зменшення ризиків усиновлення на робочому місці
Основним ризиком у впровадженні превентивної структури є відповідність вимогам на рівні сайту. Дотримання суворих журналів технічного обслуговування та щоденних перевірок на активних будівельних майданчиках, що швидко розвиваються, є складним завданням. Співробітники об’єкта часто сприймають папери як тягар. Керівники об’єктів повинні інтегрувати ці перевірки в щоденний робочий процес, зробивши їх обов’язковою передумовою перед увімкненням установки. Цифрові контрольні списки на захищених планшетах і автоматичні сповіщення про технічне обслуговування допомагають подолати розрив між політикою та виконанням. Прив’яжіть підписи про технічне обслуговування безпосередньо до передачі змін, щоб забезпечити підзвітність.
Навчання операторів діагностиці в реальному часі
Оператори виступають першою лінією захисту від поломки обладнання. Необхідно навчити операторів бурової установки розпізнавати ранні попереджувальні знаки. Їх необхідно навчити одночасно зчитувати показання на землі та на приладах кабіни керування. Операторам необхідно визначати аномальні стрибки сили струму, коли розмір частинок перешкоджає проникненню. Вони повинні розпізнавати зміни частоти вібрації, які вказують на несправність заслінки, і контролювати падіння тиску охолоджуючої рідини. Надання операторам можливості зупиняти роботу та піднімати зонд, коли діагностика вказує на проблему, заощаджує сотні тисяч доларів на витратах на відновлення.
Висновок
Проведіть негайний ультразвуковий аудит товщини всіх активних корпусів зондів, щоб визначити локальне стоншення та запланувати нанесення наплавлення.
Візьміть і проаналізуйте зразки масла з корпусу підшипника, щоб виявити перші ознаки відколу металу або забруднення водою.
Запровадити обов’язковий цифровий контрольний список перед зміною, який вимагатиме від операторів перевірки швидкості потоку водяної сорочки та цілісності еластомеру демпфера перед увімкненням живлення установки.
Оновіть інструкції щодо закупівель, щоб вимагати звіти про випробування матеріалів із сертифікацією ISO для всіх запасних зносостійких смуг, носових конусів і внутрішніх підшипників.
FAQ
Q: Який середній термін служби віброфлоту до капітального ремонту?
A: За стандартних умов із суворим техобслуговуванням установка зазвичай працює від 1000 до 1500 годин, перш ніж вимагати внутрішнього капітального ремонту. Однак сильно абразивні ґрунти, надмірна стійкість до частинок і погана техніка оператора можуть скоротити цей термін служби до 500 годин.
Питання: Як різні методи поліпшення грунту впливають на знос віброфлотів?
A: Методи мокрого верхнього живлення вимагають посилених перевірок герметичності через постійний тиск води та суспензії, що загрожує внутрішнім компонентам. Сухі кам’яні колони з верхньою подачею спричиняють значно більший зовнішній стирання обсадної труби через безперервне тертя засипки щебенем.
Питання: Як часто слід проводити змащування підшипників віброфлот?
A: Інтервали змащування суворо залежать від інструкцій виробника та робочого середовища. Автоматизовані системи циркуляції масла вимагають щоденної перевірки рівня та періодичного відбору проб. Системи з мастилом часто потребують ручного змащування високотемпературним літієвим комплексом кожні 8-12 годин роботи.
Q: Які перші ознаки несправності охолодження мотора віброфлот?
A: Ранні індикатори включають стійкі високі показання сили струму на панелі керування, надмірне тепло, що випромінюється від зовнішнього корпусу під час виймання, несподівані активації теплового відключення та помітне падіння зовнішнього тиску води під час вологого застосування.
Q: Як зовнішній знос віброфлота впливає на внутрішні компоненти?
A: Коли зовнішня оболонка стоншується від стирання ґрунту, вона втрачає структурну жорсткість. Це призводить до прогину корпусу під навантаженням, що порушує центрування внутрішнього ущільнення. Коли ущільнювачі виходять з ладу, абразивний ґрунт і вода під тиском забруднюють двигун і підшипники, викликаючи негайне руйнування.
З: Коли потрібне технічне обслуговування заслінки Віброфлот?
A: Технічне обслуговування потрібне, якщо візуальні перевірки виявляють розриви, тріщини або сильну деформацію еластомерних блоків. Під час експлуатації, якщо кранівник відчуває надмірну вібрацію 30 Гц, що передається вгору по подовжувачам, демпфер вийшов з ладу та потребує негайної заміни.
Питання: Що шукати у постачальника запчастин для віброфлотів?
A: Вам потрібен постачальник із глибоким досвідом роботи. Подивіться на точні допуски на розміри, сертифікати високоякісної сталі та еластомерних матеріалів, виробничі стандарти ISO та гарантовану наявність запасів, щоб забезпечити швидку доставку під час неочікуваних поломок.