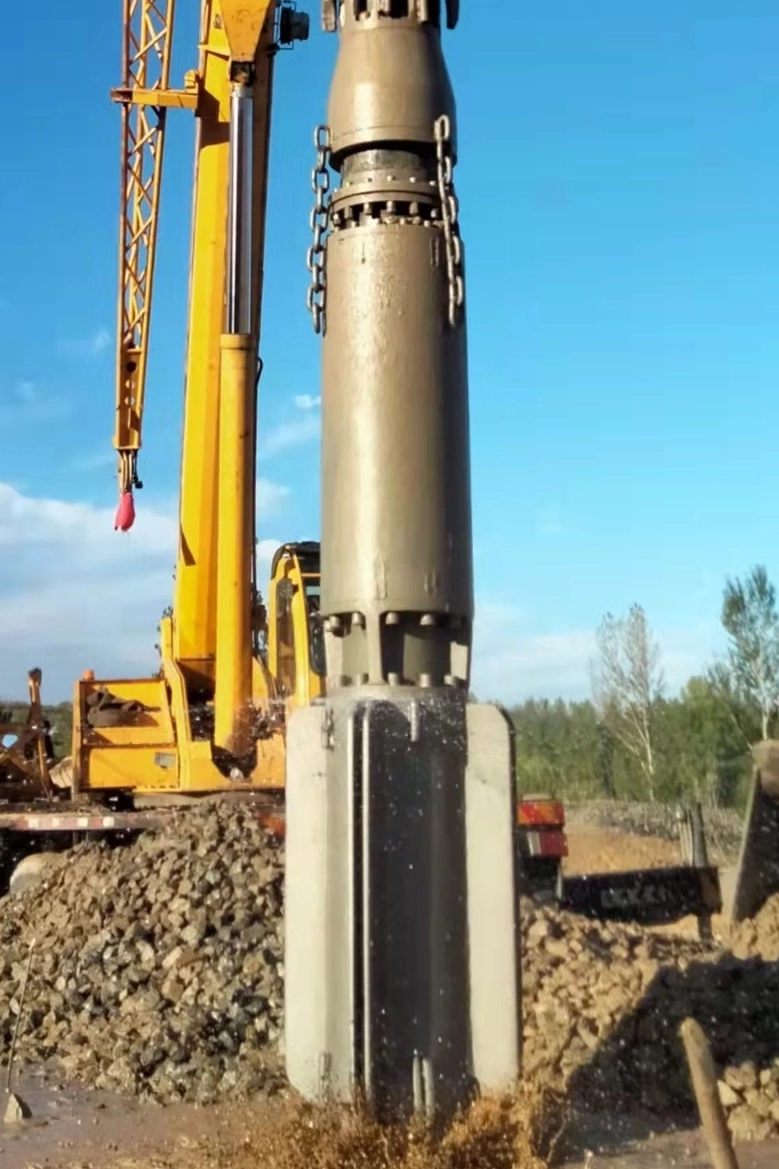
Uventet utstyrsfeil under dypkomprimeringsprosjekter medfører en massiv økonomisk straff. Når en rigg går ned midt i komprimeringen, overskygger det påfølgende prosjektets forsinkelser og ledige mannskapstimer raskt de første kostnadene for maskineriet. Bakkeforbedringsoperasjoner utsetter utstyr for ekstreme miljøer. Høy slitasje fra granulær jord, intense radielle krefter generert av den indre eksentriske massen, og alvorlig termisk stress er konstanter på hver arbeidsplass. Å stole på en reaktiv, kjøre-til-feil-tilnærming garanterer katastrofale sammenbrudd og reduserer utstyrets levetid drastisk.
For å holde prosjektene i tide, må entreprenører gå over til et proaktivt rammeverk. Å identifisere de grunnleggende årsakene til for tidlig feil, optimalisere daglige vedlikeholdsprotokoller og nøye evaluering av erstatningskomponenter er obligatoriske trinn. Implementering av disse strategiene vil maksimere vibroflots levetid på tvers av både vibrokomprimering og vibroerstatningsapplikasjoner, sikrer konsistent fortetting og strukturell stabilitet uten unødvendig nedetid.
Viktige takeaways
Termisk og friksjonsstyring er kritisk: Utilstrekkelig vibroflotmotorkjøling og feil lagersmøring står for de fleste katastrofale interne feil.
Ekstern slitasje er uunngåelig, men håndterbar: Slipende jordforhold og toppmatet tilbakefylling krever strengt vedlikehold av vibrasjonskroppen og rettidig utskifting av slitedeler for å beskytte kjerneenheten.
Operatørinnflytelse og jordmekanikk: Å skyve utstyr utover optimal strømstyrke i tette jordlag, eller kjempe mot overdimensjonerte in-situ partikler, akselererer strukturell tretthet og komponentnedbrytning.
Leverandørpålitelighet dikterer oppetid: Samarbeid med en kontrollert leverandør av vibroflotdeler sikrer tilgang til komponenter med høy toleranse som samsvarer med eller overgår OEM-spesifikasjoner, og reduserer gjennomsnittlig tid mellom feil (MTBF).
De operasjonelle realitetene som påvirker Vibroflots levetid
Problemramme: Definere grunnlinjeforventninger
Å etablere en baseline for driftstimer før en større overhaling er nødvendig for å skille mellom normal slitasje og for tidlig svikt. Under standard driftsforhold med riktig vedlikehold, bør en kraftig komprimeringsenhet oppnå 1000 til 1500 driftstimer før den krever en fullstendig intern ombygging. Imidlertid endrer denne grunnlinjen seg dramatisk basert på stedsspesifikk geologi og operatørteknikk. Når komponenter svikter etter 300 timer, ligger grunnårsaken sjelden i en enkelt defekt del. I stedet peker det på et misforhold mellom utstyrets operasjonelle grenser og de fysiske realitetene i grunnforbedringsprosjektet. Å erkjenne forskjellen mellom forventet mekanisk tretthet og akselerert ødeleggelse er det første trinnet i å forlenge driftsoppetiden.
In-situ partikkelstørrelse og penetrasjonsmotstand
Varierende materialer på stedet dikterer graden av mekanisk slitasje. Den fysiske sammensetningen av jorda påvirker direkte hvor hardt utstyret må jobbe for å nå måldybden. Kornet jord med høye N-verdier for standard penetrasjonstest (SPT) motstår sterkt den radielle forskyvningen som genereres av sonden. Hvis partikkelstørrelsen på in-situ materialet er for stor, eller hvis jorda inneholder tette brosteinslag, er penetrasjonen sterkt hindret.
Denne motstanden øker eksponentielt tiden enheten bruker under høy belastning. Langvarig drift med høy belastning maksimerer termisk belastning på den interne motoren og forsterker de radielle kreftene som virker på lagerenhetene. Når nesekjeglen treffer avslag på overdimensjonerte partikler, må riggoperatøren ofte svinge sonden opp og ned. Denne bølgen øker den elektriske strømstyrken og sender sjokkbølger gjennom forlengelsesrørene. Jo lenger sonden sliter med å trenge gjennom tette lag, jo raskere brytes de indre komponentene ned.
Rask lagertretthet; høy risiko for bulker i foringsrøret og strukturell bøyning.
Virkningen av spesifikke bakkeforbedringsteknikker
Ulike jordstabiliseringsmetoder utsetter utstyret for distinkte slitasjeprofiler. Ved å forstå disse forskjellene kan anleggsledere skreddersy vedlikeholdsplanene sine til de spesifikke farene ved jobben.
Våt toppmatingsmetode: Denne teknikken bruker sidevann- eller slurrystråler for å løsne jorda og opprettholde hullstabilitet under penetrering. Den primære risikoen her er hydrostatisk trykk. Den konstante tilstedeværelsen av vann under trykk og slipende slurry truer integriteten til de nedre mekaniske tetningene. Slurry fungerer som en slipepasta mot tetningsflatene. Hvis en tetning er kompromittert, vil vanninntrenging umiddelbart ødelegge den nedre lagerenheten og kortslutte den elektriske motoren.
Tørr Vibro Erstatning: I denne metoden legges steinfylling fra toppen. Når sonden vibrerer og omorganiserer jordpartikler for å fortette fundamentet, skaper den kontinuerlige strømmen av knust stein kraftig slipende friksjon mot det ytre dekselet. Denne kontinuerlige slipeaksjonen sliter raskt ned stålet, noe som krever hyppige tykkelseskontroller og gjenpåføringer av hardt.
Operatørfeil og overstrøm
Det menneskelige elementet spiller en enorm rolle i utstyrets levetid. Operatører møter ofte press for å opprettholde produksjonshastigheter, noe som fører til at de tvinger penetrering gjennom ugunstige jordforhold. Når en operatør skyver riggen for hardt eller slakker kranlinen for å legge vekten av forlengelsesrørene på sonden, trekker motoren for mye strøm for å overvinne den fysiske motstanden.
Vedvarende drift over de nominelle strømstyrkegrensene fører til umiddelbar termisk overbelastning. For eksempel, skyve en 130kW motor forbi den røde linjen i lengre perioder smelter statorviklingene. Denne praksisen forringer motorens klasse H-isolasjon og gir ekstrem mekanisk belastning på koblingen. Å lære operatører å respektere strømstyrkegrenser, lese kontrollkabinens målere og la vibrasjonen gjøre jobben er den mest effektive måten å forhindre umiddelbar termisk svikt.
Primære årsaker til for tidlig Vibroflot-slitasje og -svikt
Termisk nedbrytning og Vibroflot-motorkjøling
Varme er den primære fienden til elektriske og hydrauliske motorer som opererer i lukkede foringsrør dypt under jorden. Under kontinuerlig drift genererer motoren enorm varme som må avledes for å forhindre feil. Effektiv Vibroflot-motorkjøling er avhengig av interne vannkapper og, i våte applikasjoner, den omkringliggende vannstrømmen. Rent vann må strømme med spesifikke hastigheter - ofte 60 til 100 liter per minutt - for å frakte denne varmen bort.
Feilpunkter i kjølesystemet inkluderer ofte blokkerte vannpassasjer fra pumping av skittent damvann, skadede bypass-ventiler eller utilstrekkelige eksterne strømningshastigheter. Konsekvensene av dårlig kjøling er alvorlige. Når de indre temperaturene stiger over terskelen på 180°C, begynner statorisolasjonen å bryte ned, noe som fører til elektrisk kortslutning. Samtidig fører overdreven varme til at rotoren utvider seg. I et miljø med minimale indre klaringer fører rotorekspansjon til fysisk kontakt med statoren, noe som resulterer i katastrofal motorutbrenning og fullstendig stans i komprimeringsoperasjoner.
Friksjonssvikt og smøring av vibroflotlager
Kjernefunksjonen til utstyret er avhengig av en eksentrisk masse som roterer med 1500 til 1800 RPM for å generere horisontale vibrasjoner. Denne handlingen kaster 30 til 50 tonn sentrifugalkraft mot de øvre og nedre lagerenhetene. For å overleve disse ekstreme radielle belastningene krever de sylindriske rullelagrene presis høytemperatursmøring. Avhengig av spesifikk modell oppnås dette enten gjennom automatiserte smøresystemer eller kontinuerlig oljesirkulasjon.
Streng overholdelse av Vibroflotlagers smøreintervaller er ikke omsettelige. Manglende smøresykluser, bruk av feil smøremiddelkvaliteter (som bruk av standard fett i stedet for høytemperatur litiumkompleks), eller uoppdagede tetningsfeil fører til rask oppbygging av friksjon. Hvis den nedre mekaniske tetningen svikter på grunn av slurryslitasje, kommer vann inn i lagerhuset og ødelegger oljefilmen øyeblikkelig. Den resulterende metall-på-metall-kontakten forårsaker rask lageravskalling, brudd i messingbur og katastrofale beslaglegging av den eksentriske akselen.
Slipende nedbrytning: Vibrasjonskroppsvedlikehold
Det ytre skallet på utstyret fungerer som den eneste barrieren mellom de delikate interne komponentene og de svært slitende grunnforholdene. Under penetrering og komprimering av granulær jord, opplever foringsrøret, nesekjeglen og slitebåndene kontinuerlig sliping mot kvartssand og pukk. Denne utvendige slitasjen fjerner sakte materiale fra det høyytende stålskallet.
Utfører konsekvent vedlikehold av vibrasjonskropp er den eneste måten å håndtere denne strukturelle nedbrytningen på. Vedlikeholdsteam må rutinemessig måle foringsrørtykkelsen ved hjelp av ultralydmålere. De må inspisere integriteten til harde sveiser og identifisere spenningsbrudd forårsaket av toppmatet steinfriksjon. Entreprenører sveiser typisk wolframkarbid hardt i et tverrskraveringsmønster på høyslitasjesonene for å forlenge foringsrørets levetid.
Ved å neglisjere denne rutinen kan slipende materialer tynne foringsrøret til det punktet av strukturell feil. Når et hull utvikler seg i foringsrøret, oversvømmer trykksatt grunnvann og jord interiøret, og ødelegger motoren og lagrene umiddelbart. Administrere vibroflot-slitasje gjennom proaktiv hard-facing og utskifting av slitebånd er langt mer kostnadseffektivt enn å erstatte en oversvømt kjerneenhet.
Strukturell tretthet og vedlikehold av vibroflotspjeld
Vibrasjonsisolatoren, plassert på toppen av sonden, har en kritisk beskyttende funksjon. Den forhindrer destruktive, 30Hz høyfrekvente vibrasjoner generert av den eksentriske massen fra å bevege seg oppover forlengelsesrørene og skade kranen eller riggen. Denne dempende effekten er avhengig av kraftige elastomerblokker eller spesialiserte polyuretanfjærenheter.
Over tid lider disse elastomerene av nedbrytning. UV-eksponering, hydraulikkolje lekker fra riggen, og millioner av kompresjonssykluser bryter ned gummien. Den mister Shore A-hardheten og begynner å rive. Forsinket vedlikehold av vibroflot-spjeld gjør at kinetisk energi overføres tilbake til utstyret. Denne feilrettet energi forårsaker alvorlig strukturell tretthet, noe som fører til sprukne sveiser på forlengelsesrørene, løsnede elektriske koblinger og akselerert slitasje på riggens bom- og vinsjsystemer. Regelmessige visuelle inspeksjoner og driftstester av dempingsenheten er nødvendig for å opprettholde strukturell integritet.
Evaluering av erstatningskomponenter og oppgraderinger
Funksjoner-til-resultater: Standard kontra oppgraderte materialer
Ved ombygging av en enhet må entreprenører velge mellom standard reservedeler og oppgraderte materialer designet for ekstreme miljøer. Oppgradering av spesifikke komponenter påvirker serviceintervallene og den generelle påliteligheten direkte, spesielt i steinsøylearbeid med høy slitasje. Investering i bedre metallurgi og strammere maskineringstoleranser lønner seg ved å forlenge mellomtiden mellom feil.
Komponentoppgraderingsspesifikasjoner
Komponentkategori
Standard materialspesifikasjon
Oppgradert materialspesifikasjon
Operasjonelt resultat
Lagerbur
Standard stemplet stål
Maskinert messing eller spesialisert polymer
Høyere toleranse for termisk ekspansjon og redusert friksjon under tunge radielle belastninger.
Eksternt kabinett
Standard karbonstål
Legert stål med høy flytestyrke
Økt motstand mot slipende tynning under utfyllingsoperasjoner med tørr stein.
Bruk bånd
Grunnleggende påsveisede stållister
Hardmetall av hardmetall
Eksponentielt lengre intervaller mellom gjenoppbygging av ytre foringsrør.
Demperelastomerer
Standard naturgummi
Høytemperatur polyuretanblandinger
Opprettholdt elastisitet over lengre perioder, forhindrer ødeleggende vibrasjonsoverføring til riggen.
OEM vs. ettermarkedstoleranser
Debatten mellom OEM og ettermarkedsdeler dreier seg ofte om kostnad kontra presisjon. Interne komponenter fungerer med minimale klaringer, ofte mindre enn 0,5 millimeter. Den eksentriske akselen, lagrene og motorhuset må justeres perfekt for å forhindre vibrasjonsubalanser. Substandard toleranser funnet i billige ettermarkedsdeler fører til umiddelbare mekaniske ubalanser. Selv en brøkdel av en millimeter i avvik eller høy utløp vil få den eksentriske massen til å vingle av aksen. Dette genererer destruktive harmoniske som river i stykker lagerbur og knuser mekaniske tetninger. Presisjonsteknikk er obligatorisk for interne ombygginger.
Kontroller en pålitelig leverandør av Vibroflot-deler
Innkjøp av komponenter av høy kvalitet krever samarbeid med en godkjent vibroflot deler leverandør . Entreprenører bør etablere strenge kriterier for utvelgelse. Se etter leverandører som gir fullstendige materialsertifiseringer, overholder ISO-produksjonsstandarder og har en dokumentert merittliste spesifikt innen dypfundamentsektoren. Åpenhet i forsyningskjeden, garantert lagertilgjengelighet for kritiske slitedeler og tilgang til teknisk støtte er avgjørende faktorer for å minimere nedetid på riggen under uventede feil. Du trenger en leverandør som forstår forskjellen mellom standard industrilagre og de som er klassifisert for høyvibrasjonskomprimeringsarbeid.
Implementeringsrisiko: Overgang til et rammeverk for forebyggende vedlikehold
Etablere tilstandsbasert overvåking
Å gå bort fra en run-to-failure-modell krever et skifte fra tidsplanbasert til tilstandsbasert vedlikehold. Denne overgangen innebærer å overvåke den faktiske helsen til utstyret i stedet for bare å spore driftstimer. Slutt å gjette og begynn å bruke diagnoseverktøy. Implementering av termiske bildekanoner for å sjekke ytre foringsrørtemperaturer umiddelbart etter ekstraksjon avslører blokkeringer i kjølesystemet. Bruk av vibrasjonsanalyseverktøy med akselerometre oppdager tidlige lagerubalanser. Regelmessig oljeprøvetaking og spektroskopi identifiserer mikroskopiske messing- eller stålflak før et lager griper. Selv om dette krever innledende kapitalinvesteringer i diagnostiske verktøy og opplæring, forhindrer det katastrofale feil ved å fange opp degradering tidlig.
Redusere adopsjonsrisikoer på arbeidsplassen
Den primære risikoen ved å implementere et forebyggende rammeverk er samsvar på stedsnivå. Det er utfordrende å håndheve strenge vedlikeholdslogger og daglige inspeksjonsrutiner på aktive, hektiske byggeplasser. Ansatte på stedet ser ofte på papirarbeid som en byrde. Stedsledere må integrere disse sjekkene i den daglige arbeidsflyten, noe som gjør dem til en obligatorisk forutsetning før riggen slås på. Digitale sjekklister på robuste nettbrett og automatiserte vedlikeholdsvarsler bidrar til å bygge bro mellom policy og utførelse. Knyt vedlikeholdssigneringer direkte til skiftoverleveringer for å sikre ansvarlighet.
Opplæring av operatører i sanntidsdiagnostikk
Operatører fungerer som den første forsvarslinjen mot utstyrssvikt. Trening av riggoperatører til å gjenkjenne tidlige varselskilt er avgjørende. De må læres å lese av bakken og kontrollkabinens målere samtidig. Operatører må identifisere unormale strømstyrker når partikkelstørrelser hindrer penetrering. De må gjenkjenne endringer i vibrasjonsfrekvens som indikerer spjeldfeil og overvåke kjølevæsketrykkfall. Å gi operatører mulighet til å stoppe driften og løfte sonden når diagnostikk indikerer et problem, sparer hundretusenvis av dollar i gjenoppbyggingskostnader.
Konklusjon
Gjennomfør en umiddelbar ultralydtykkelsesrevisjon på alle aktive probehus for å identifisere lokalisert tynning og planlegge hard-facing-applikasjoner.
Trekk ut og analyser oljeprøver fra lagerhuset for å oppdage tidlige tegn på metallavskalling eller vannforurensning.
Implementer en obligatorisk digital sjekkliste før skift som krever at operatører verifiserer vannkappestrømningshastigheter og demper elastomerens integritet før riggen drives.
Oppdater anskaffelsesretningslinjene for å kreve ISO-sertifiserte materialtestrapporter for alle erstatningsslitasjebånd, nesekjegler og interne lagre.
FAQ
Spørsmål: Hva er gjennomsnittlig levetid for en vibroflot før en større overhaling?
A: Under standardforhold med strengt vedlikehold, fungerer en enhet vanligvis i 1000 til 1500 timer før den krever en intern overhaling. Imidlertid kan svært slitende jord, overdimensjonert partikkelmotstand og dårlig operatørteknikk redusere denne levetiden til under 500 timer.
Spørsmål: Hvordan påvirker forskjellige bakkeforbedringsteknikker vibroflotslitasje?
A: Metoder for våt toppmating krever økte tetningsinspeksjoner på grunn av konstant vann- og slurrytrykk som truer interne komponenter. Tørre toppmatede steinsøyler forårsaker betydelig høyere utvendig slitasje på foringsrøret på grunn av den kontinuerlige friksjonen til gjenfylling av pukk.
Spørsmål: Hvor ofte bør vibroflotlagersmøring utføres?
A: Smøreintervaller avhenger strengt av produsentens retningslinjer og driftsmiljøet. Automatiserte oljesirkulasjonssystemer krever daglige nivåkontroller og periodisk prøvetaking. Fettsmurte systemer krever ofte manuell smøring med høytemperatur litiumkompleks hver 8. til 12. driftstime.
Spørsmål: Hva er de første tegnene på feil med vibroflot-motorkjøling?
A: Tidlige indikatorer inkluderer vedvarende høye strømstyrkeavlesninger på kontrollpanelet, overdreven varme som stråler ut fra det eksterne dekselet ved utvinning, uventede termiske utløsningsaktiveringer og et merkbart fall i eksternt vanntrykk under våt bruk.
Spørsmål: Hvordan påvirker ekstern vibroflot-slitasje interne komponenter?
A: Ettersom det utvendige foringsrøret tynnes av jordslitasje, mister det strukturell stivhet. Dette fører til avbøyning av foringsrør under belastning, noe som kompromitterer innvendig tetningsinnretting. Når forseglingen svikter, forurenser slipende jord og vann under trykk motoren og lagrene, noe som forårsaker umiddelbar ødeleggelse.
Spørsmål: Når kreves vedlikehold av vibroflotspjeld?
A: Vedlikehold er nødvendig når visuelle inspeksjoner avslører rivning, sprekker eller alvorlig deformasjon av elastomerblokkene. Operasjonelt, hvis kranføreren føler overdreven 30Hz vibrasjon som overfører forlengelsesrørene, har spjeldet sviktet og krever umiddelbar utskifting.
Spørsmål: Hva skal jeg se etter hos en leverandør av vibroflot-deler?
A: Du trenger en leverandør med dyp grunnlagserfaring. Se etter nøyaktige dimensjonstoleranser, sertifiseringer av høykvalitets stål og elastomermaterialer, ISO-produksjonsstandarder og garantert lagertilgjengelighet for å sikre rask frakt under uventede sammenbrudd.