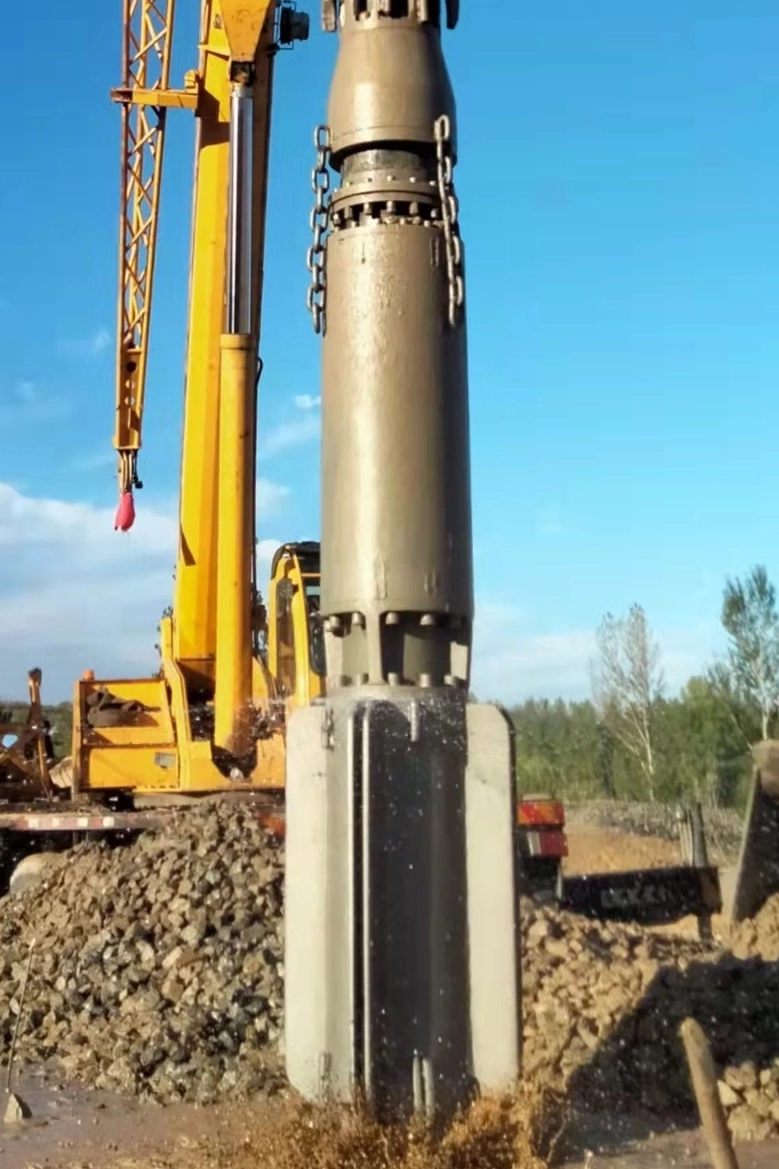
Uventet udstyrsfejl under dybe komprimeringsprojekter medfører en massiv økonomisk straf. Når en rig går ned midt i komprimeringen, overskygger de efterfølgende projektforsinkelser og inaktive besætningstimer hurtigt de oprindelige omkostninger ved maskineriet. Jordforbedringsoperationer udsætter udstyr for ekstreme miljøer. Høj slid fra granuleret jord, intense radiale kræfter genereret af den interne excentriske masse og alvorlig termisk belastning er konstante på alle arbejdspladser. At stole på en reaktiv, run-to-failure tilgang garanterer katastrofale nedbrud og reducerer udstyrets levetid drastisk.
For at holde projekter i tide, skal entreprenører skifte til en proaktiv ramme. Identifikation af de grundlæggende årsager til for tidlig fejl, optimering af daglige vedligeholdelsesprotokoller og omhyggelig evaluering af udskiftningskomponenter er obligatoriske trin. Implementering af disse strategier vil maksimere vibroflots levetid på tværs af både vibrokomprimering og vibroudskiftningsapplikationer, hvilket sikrer ensartet fortætning og strukturel stabilitet uden unødvendig nedetid.
Nøgle takeaways
Termisk og friktionsstyring er kritisk: Utilstrækkelig vibroflot-motorkøling og forkert lejesmøring tegner sig for størstedelen af katastrofale interne fejl.
Eksternt slid er uundgåeligt, men håndterbart: Slibende jordforhold og toptilført tilbagefyldning kræver streng vedligeholdelse af vibrationslegemet og rettidig udskiftning af sliddele for at beskytte kernesamlingen.
Operatørindflydelse og jordmekanik: At skubbe udstyr ud over optimal strømstyrke i tætte jordlag, eller kæmpe mod overdimensionerede in-situ partikler, accelererer strukturel træthed og komponentnedbrydning.
Leverandørpålidelighed dikterer oppetid: Samarbejde med en kontrolleret leverandør af vibroflot-dele sikrer adgang til komponenter med høj tolerance, der matcher eller overgår OEM-specifikationer, hvilket reducerer den gennemsnitlige tid mellem fejl (MTBF).
De operationelle realiteter, der påvirker Vibroflots levetid
Problemramme: Definition af basisforventninger
Etablering af en baseline for driftstimer før et større eftersyn er nødvendigt for at skelne mellem normalt slid og for tidlig fejl. Under standarddriftsforhold med korrekt vedligeholdelse bør en kraftig komprimeringsenhed opnå 1.000 til 1.500 driftstimer, før den kræver en fuldstændig intern ombygning. Denne basislinje ændrer sig dog dramatisk baseret på stedspecifik geologi og operatørteknik. Når komponenter fejler efter 300 timer, ligger grundårsagen sjældent i en enkelt defekt del. I stedet peger det på et misforhold mellem udstyrets operationelle grænser og de fysiske realiteter i jordforbedringsprojektet. At erkende forskellen mellem forventet mekanisk træthed og accelereret ødelæggelse er det første skridt i at forlænge driftstiden.
In-situ partikelstørrelse og penetrationsmodstand
Forskellige in-situ materialer dikterer graden af mekanisk slid. Jordens fysiske sammensætning har direkte indflydelse på, hvor hårdt udstyret skal arbejde for at nå måldybden. Kornet jord med høje standardpenetrationstest (SPT) N-værdier modstår kraftigt den radiale forskydning, der genereres af sonden. Hvis in-situ materialepartikelstørrelsen er for stor, eller hvis jorden indeholder tætte brostenslag, er indtrængning alvorligt hæmmet.
Denne modstand øger eksponentielt den tid, enheden bruger under høj belastning. Langvarig drift med høj belastning maksimerer termisk belastning på den interne motor og forstærker de radiale kræfter, der virker på lejesamlingerne. Når næsekeglen rammer afslag på overdimensionerede partikler, er rigoperatøren ofte nødt til at pumpe sonden op og ned. Denne stigning øger den elektriske strømstyrke og sender stødbølger gennem forlængerrørene. Jo længere sonden kæmper for at trænge igennem tætte lag, jo hurtigere nedbrydes de indre komponenter.
Hurtig lejetræthed; høj risiko for buler og strukturel bøjning.
Virkning af specifikke jordforbedringsteknikker
Forskellige jordstabiliseringsmetoder udsætter udstyret for tydelige slidprofiler. Forståelse af disse forskelle gør det muligt for anlægsledere at skræddersy deres vedligeholdelsesplaner til de specifikke farer ved jobbet.
Wet Top-Feed-metode: Denne teknik bruger sidevand eller gyllestråler til at løsne jorden og opretholde hullets stabilitet under gennemtrængning. Den primære risiko her er hydrostatisk tryk. Den konstante tilstedeværelse af vand under tryk og slibende gylle truer integriteten af de nederste mekaniske tætninger. Gylle fungerer som en slibepasta mod tætningsfladerne. Hvis en tætning kompromitteres, vil vandindtrængen øjeblikkeligt ødelægge den nederste lejesamling og kortslutte den elektriske motor.
Tør Vibro Erstatning: Ved denne metode tilføjes stentilfyldning fra toppen. Når sonden vibrerer og omarrangerer jordpartikler for at fortætte fundamentet, skaber den kontinuerlige strøm af knust sten kraftig slibende friktion mod yderkappen. Denne kontinuerlige slibning slider hurtigt stålet ned, hvilket kræver hyppige tykkelsestjek og genpåføringer med hårde overflader.
Operatørfejl og overstrøm
Det menneskelige element spiller en enorm rolle i udstyrets levetid. Operatører udsættes ofte for pres for at opretholde produktionshastigheder, hvilket får dem til at tvinge indtrængning gennem ugunstige jordbundsforhold. Når en operatør skubber riggen for hårdt eller slækker kranlinen for at lægge vægten af forlængelsesrørene på sonden, trækker motoren for meget strøm for at overvinde den fysiske modstand.
Vedvarende drift over de nominelle strømstyrkegrænser fører til øjeblikkelig termisk overbelastning. For eksempel smelter statorviklingerne ved at skubbe en 130 kW motor forbi dens røde linje i længere perioder. Denne praksis forringer motorens klasse H-isolering og lægger ekstrem mekanisk belastning på koblingen. At træne operatører i at respektere strømstyrkegrænser, aflæse kontrolkabinemålerne og lade vibrationerne gøre arbejdet er den mest effektive måde at forhindre øjeblikkelig termisk fejl.
Primære årsager til for tidlig Vibroflot-slid og svigt
Termisk nedbrydning og Vibroflot-motorkøling
Varme er den primære fjende af elektriske og hydrauliske motorer, der opererer i lukkede huse dybt under jorden. Under kontinuerlig drift genererer motoren enorm varme, som skal bortledes for at forhindre fejl. Effektiv vibroflot motorkøling er afhængig af interne vandkapper og, i våde applikationer, den omgivende vandstrøm. Rent vand skal strømme med bestemte hastigheder - ofte 60 til 100 gallons i minuttet - for at transportere denne varme væk.
Fejlpunkter i kølesystemet omfatter ofte blokerede vandpassager fra pumpning af snavset damvand, beskadigede bypass-ventiler eller utilstrækkelige eksterne strømningshastigheder. Konsekvenserne af dårlig afkøling er alvorlige. Når de indre temperaturer stiger over tærsklen på 180°C, begynder statorisoleringen at bryde ned, hvilket fører til elektriske kortslutninger. Samtidig får overdreven varme rotoren til at udvide sig. I et miljø med minimale interne frigange fører rotorudvidelse til fysisk kontakt med statoren, hvilket resulterer i katastrofal motorudbrænding og fuldstændig standsning af komprimeringsoperationer.
Friktionssvigt og Vibroflot lejesmøring
Udstyrets kernefunktion er afhængig af en excentrisk masse, der roterer med 1.500 til 1.800 RPM for at generere horisontale vibrationer. Denne handling kaster 30 til 50 tons centrifugalkraft mod de øvre og nedre lejesamlinger. For at overleve disse ekstreme radiale belastninger kræver de cylindriske rullelejer præcis smøring ved høj temperatur. Afhængigt af den specifikke model opnås dette gennem enten automatiserede fedtsystemer eller kontinuerlig oliecirkulation.
Streng overholdelse af Vibroflot lejes smøreintervaller er ikke til forhandling. Manglende smørecyklusser, brugen af forkerte smøremiddelkvaliteter (såsom brug af standardfedt i stedet for højtemperatur lithiumkompleks) eller uopdagede tætningsfejl fører til hurtig opbygning af friktion. Hvis den nederste mekaniske tætning svigter på grund af gylleslid, trænger vand ind i lejehuset og ødelægger øjeblikkeligt oliefilmen. Den resulterende metal-på-metal-kontakt forårsager hurtig lejeafskalning, brud i messingbur og katastrofale beslaglæggelse af den excentriske aksel.
Udstyrets ydre skal fungerer som den eneste barriere mellem de sarte indre komponenter og de stærkt slibende jordforhold. Under indtrængning og komprimering af granuleret jord oplever kappen, næsekeglen og slidbåndene kontinuerlig slibning mod kvartssand og knust sten. Denne udvendige slid fjerner langsomt materiale fra højtydende stålskal.
Udfører konsekvent vedligeholdelse af vibrationslegemer er den eneste måde at håndtere denne strukturelle nedbrydning på. Vedligeholdelsesteams skal rutinemæssigt måle husets tykkelse ved hjælp af ultralydsmålere. De skal inspicere integriteten af hårde svejsninger og identificere spændingsbrud forårsaget af top-fed stenfriktion. Entreprenører svejser typisk wolframcarbid hårdt i et krydsskraveringsmønster på højslidzonerne for at forlænge foringsrørets levetid.
Forsømmelse af denne rutine gør det muligt for slibende materialer at fortynde huset til det punkt, hvor der opstår strukturelt svigt. Når der først opstår et hul i huset, oversvømmes grundvand og jord under tryk, hvilket øjeblikkeligt ødelægger motoren og lejerne. Ledelse Vibroflot-slid gennem proaktiv hård-facing og udskiftning af slidbånd er langt mere omkostningseffektivt end at udskifte en oversvømmet kernesamling.
Strukturel træthed og Vibroflot dæmper vedligeholdelse
Vibrationsisolatoren, der er placeret i toppen af sonden, tjener en kritisk beskyttende funktion. Det forhindrer de destruktive 30Hz højfrekvente vibrationer, der genereres af den excentriske masse, i at bevæge sig op ad forlængerrørene og beskadige kranen eller riggen. Denne dæmpende effekt er afhængig af kraftige elastomerblokke eller specialiserede polyurethanfjedersamlinger.
Over tid lider disse elastomerer af nedbrydning. UV-eksponering, hydraulikolie lækker fra riggen, og millioner af kompressionscyklusser nedbryder gummiet. Den mister sin Shore A-hårdhed og begynder at rive. Forsinket vedligeholdelse af vibroflot-spjæld gør det muligt at overføre kinetisk energi tilbage til udstyret. Denne forkerte energi forårsager alvorlig strukturel træthed, hvilket fører til revnede svejsninger på forlængerrørene, løsnede elektriske forbindelser og accelereret slid på riggens bom- og spilsystemer. Regelmæssige visuelle inspektioner og driftstest af dæmpningsenheden er påkrævet for at opretholde den strukturelle integritet.
Evaluering af erstatningskomponenter og opgraderinger
Funktioner-til-resultater: Standard vs. opgraderede materialer
Ved ombygning af en enhed skal entreprenører vælge mellem standardudskiftningsdele og opgraderede materialer designet til ekstreme miljøer. Opgradering af specifikke komponenter påvirker serviceintervallerne og den overordnede pålidelighed direkte, især i stensøjlearbejde med høj slidstyrke. Investering i bedre metallurgi og snævrere bearbejdningstolerancer betaler sig ved at forlænge den gennemsnitlige tid mellem fejl.
Komponentopgraderingsspecifikationer
Komponentkategori
Standard materialespecifikation
Opgraderet materialespecifikation
Operationelt resultat
Lejebure
Standard stemplet stål
Bearbejdet messing eller specialiseret polymer
Højere tolerance for termisk ekspansion og reduceret friktion under kraftige radiale belastninger.
Udvendigt kabinet
Standard kulstofstål
Legeret stål med høj udbyttestyrke
Øget modstandsdygtighed over for slibende udtynding under opfyldning af tørre sten.
Bær bånd
Grundlæggende påsvejsede stålbånd
Hårdbelægning af wolframcarbid
Eksponentielt længere intervaller mellem udvendige beklædningsgenopbygninger.
Spjæld elastomerer
Standard naturgummi
Højtemperatur polyurethanblandinger
Opretholdt elasticitet over længere perioder, hvilket forhindrer destruktiv vibrationsoverførsel til riggen.
OEM vs. eftermarkedstolerancer
Debatten mellem OEM- og eftermarkedsdele er ofte centreret om omkostninger versus præcision. Interne komponenter fungerer med minimale spillerum, ofte mindre end 0,5 millimeter. Den excentriske aksel, lejer og motorhus skal justeres perfekt for at forhindre vibrationsubalancer. Substandard tolerancer fundet i billige eftermarkedsdele fører til øjeblikkelige mekaniske ubalancer. Selv en brøkdel af en millimeter i afvigelse eller høj runout vil få den excentriske masse til at slingre ud af aksen. Dette genererer destruktive harmoniske, der river lejebure fra hinanden og knuser mekaniske tætninger. Præcisionsteknik er obligatorisk for interne ombygninger.
Kontroller en pålidelig leverandør af Vibroflot-dele
Indkøb af komponenter af høj kvalitet kræver et samarbejde med en godkendt leverandør af vibroflot dele . Entreprenører bør opstille strenge kriterier for udvælgelse. Se efter leverandører, der leverer fulde materialecertificeringer, overholder ISO-produktionsstandarder og har en dokumenteret track record specifikt inden for den dybe fundamentsektor. Gennemsigtighed i forsyningskæden, garanteret lagertilgængelighed for kritiske sliddele og adgang til teknisk support er afgørende faktorer for at minimere nedetid for riggen under uventede fejl. Du har brug for en leverandør, der forstår forskellen mellem standard industrilejer og dem, der er klassificeret til højvibrationskomprimeringsarbejde.
Implementeringsrisici: Overgang til en forebyggende vedligeholdelsesramme
Etablering af tilstandsbaseret overvågning
At bevæge sig væk fra en run-to-failure-model kræver et skift fra tidsplanbaseret til tilstandsbaseret vedligeholdelse. Denne overgang involverer overvågning af udstyrets faktiske helbred frem for blot at spore driftstimer. Stop med at gætte og begynd at bruge diagnostiske værktøjer. Implementering af termiske billedpistoler til at kontrollere ydre hustemperaturer umiddelbart efter ekstraktion afslører blokeringer af kølesystemet. Brug af vibrationsanalyseværktøjer med accelerometre registrerer tidlige lejeubalancer. Regelmæssig olieprøvetagning og spektroskopi identificerer mikroskopiske messing- eller stålflager, før et leje sætter sig fast. Selvom dette kræver initial kapitalinvestering i diagnostiske værktøjer og træning, forhindrer det katastrofale fejl ved at fange nedbrydning tidligt.
Reducering af adoptionsrisici på arbejdspladsen
Den primære risiko ved implementering af en forebyggende ramme er overholdelse på site-niveau. Det er udfordrende at håndhæve strenge vedligeholdelseslogfiler og daglige inspektionsrutiner på aktive, hurtige byggepladser. Besætninger på stedet ser ofte papirarbejde som en byrde. Site managers skal integrere disse kontroller i den daglige arbejdsgang, hvilket gør dem til en obligatorisk forudsætning, før riggen tændes. Digitale tjeklister på robuste tablets og automatiske vedligeholdelsesadvarsler hjælper med at bygge bro mellem politik og udførelse. Knyt vedligeholdelsesskilte direkte til skiftoverdragelser for at sikre ansvarlighed.
Uddannelse af operatører i realtidsdiagnostik
Operatører fungerer som den første forsvarslinje mod udstyrsfejl. Det er vigtigt at træne rigoperatører til at genkende tidlige advarselsskilte. De skal læres at aflæse jord- og styrekabinemålerne samtidigt. Operatører skal identificere unormale strømstyrkespidser, når partikelstørrelser hindrer penetrering. De skal genkende ændringer i vibrationsfrekvens, der indikerer spjældsvigt, og overvåge kølevæsketrykfald. Ved at give operatører mulighed for at standse driften og løfte sonden, når diagnostik indikerer et problem, spares der hundredtusindvis af dollars i genopbygningsomkostninger.
Konklusion
Udfør en øjeblikkelig ultralydstykkelsesaudit på alle aktive probehuse for at identificere lokaliseret udtynding og planlægge hårdtvendte applikationer.
Udtræk og analyser olieprøver fra lejehuset for at opdage tidlige tegn på metalafskalning eller vandforurening.
Implementer en obligatorisk digital tjekliste før skift, der kræver, at operatører verificerer vandkappens flowhastigheder og dæmper elastomerens integritet, før riggen tændes.
Opdater indkøbsretningslinjer for at kræve ISO-certificerede materialetestrapporter for alle udskiftningsslidbånd, næsekegler og indvendige lejer.
FAQ
Q: Hvad er den gennemsnitlige levetid for en vibroflot før et større eftersyn?
Sv: Under standardforhold med streng vedligeholdelse kører en enhed typisk i 1.000 til 1.500 timer, før den kræver et internt eftersyn. Meget slibende jord, modstandsdygtighed over for store partikler og dårlig operatørteknik kan dog reducere denne levetid til under 500 timer.
Spørgsmål: Hvordan påvirker forskellige jordforbedringsteknikker vibroflotslid?
A: Våd top-feed metoder kræver øgede tætningsinspektioner på grund af konstant vand- og gylletryk, der truer interne komponenter. Tørre top-feed stensøjler forårsager betydeligt højere udvendig slid på kappen på grund af den kontinuerlige friktion af knust stentilbagefyldning.
Q: Hvor ofte skal vibroflot-lejesmøring udføres?
A: Smøreintervaller afhænger strengt af producentens retningslinjer og driftsmiljøet. Automatiserede oliecirkulationssystemer kræver daglige niveaukontrol og periodisk prøveudtagning. Fedtsmurte systemer kræver ofte manuel smøring med højtemperatur lithiumkompleks hver 8. til 12. driftstime.
Q: Hvad er de første tegn på vibroflot-motorkølesvigt?
A: Tidlige indikatorer inkluderer vedvarende høje strømstyrkeaflæsninger på kontrolpanelet, overdreven varme, der udstråler fra det udvendige kabinet ved udsugning, uventede termiske udløsningsaktiveringer og et mærkbart fald i eksternt vandtryk under våde påføringer.
Q: Hvordan påvirker eksternt vibroflotslid interne komponenter?
A: Da den udvendige beklædning bliver tyndere af jordafslidning, mister den strukturel stivhed. Dette fører til afbøjning af foringsrøret under belastning, hvilket kompromitterer den indre tætningsjustering. Når tætningerne svigter, forurener slibende jord og vand under tryk motoren og lejerne, hvilket forårsager øjeblikkelig ødelæggelse.
Q: Hvornår er vibroflot-spjæld påkrævet?
A: Vedligeholdelse er påkrævet, når visuelle inspektioner afslører rivning, revner eller alvorlig deformation af elastomerblokkene. Driftsmæssigt, hvis kranføreren føler overdreven 30Hz vibration, der overfører forlængerrørene, er spjældet svigtet og kræver øjeblikkelig udskiftning.
Q: Hvad skal jeg kigge efter hos en leverandør af vibroflot-dele?
A: Du har brug for en leverandør med dyb erfaring med fundament. Se efter nøjagtige dimensionstolerancer, højkvalitets stål- og elastomermaterialecertificeringer, ISO-produktionsstandarder og garanteret lagertilgængelighed for at sikre hurtig forsendelse under uventede nedbrud.