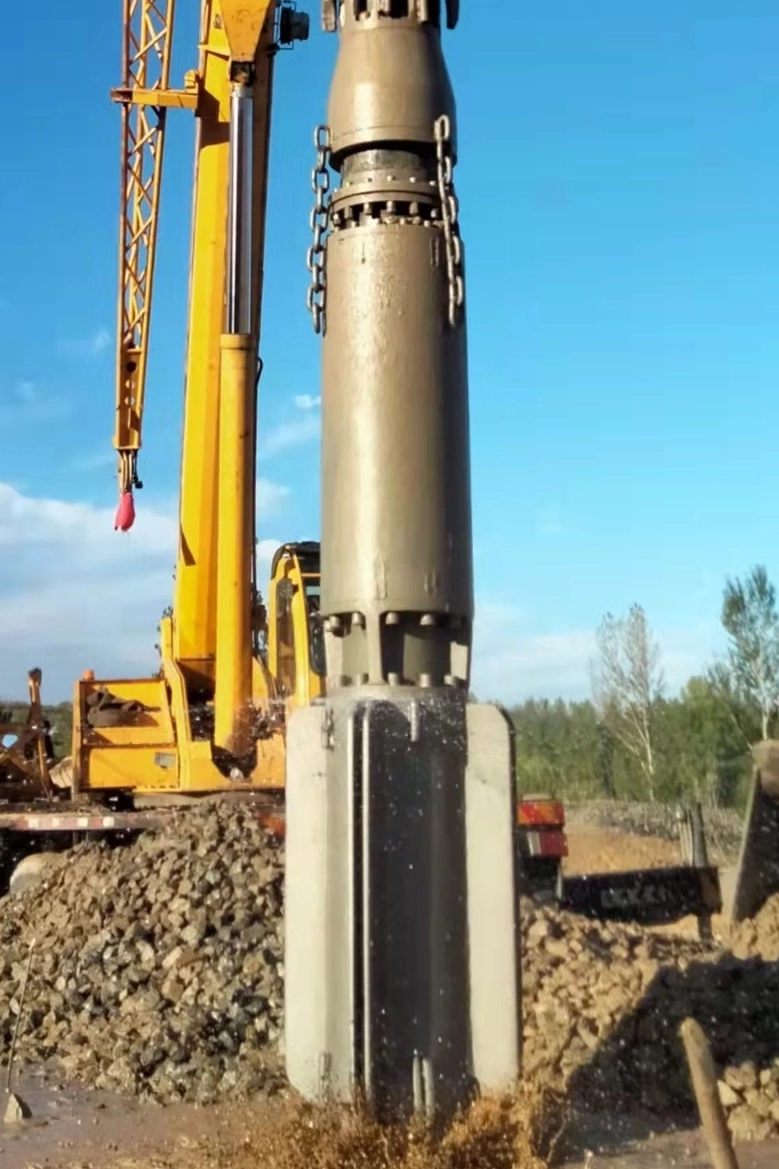
Ootamatu seadmete rike sügavtihendamise projektide ajal toob kaasa tohutu rahalise karistuse. Kui platvorm läheb pooleldi tihendamise ajal alla, katavad projektist tulenevad viivitused ja tühikäigul töötatud meeskonnatunnid kiiresti masina esialgse maksumuse. Maapinna parandamise toimingud allutavad seadmed äärmuslikele keskkondadele. Granuleeritud pinnase tugev hõõrdumine, sisemise ekstsentrilise massi tekitatud intensiivsed radiaaljõud ja tugev termiline pinge on konstantsed nähtused igal töökohal. Reaktiivse, rikkeni jooksva lähenemisviisi kasutamine tagab katastroofilised rikked ja vähendab drastiliselt seadmete pikaealisust.
Projektide ajakavas hoidmiseks peavad töövõtjad üle minema ennetavale raamistikule. Enneaegse rikke algpõhjuste tuvastamine, igapäevaste hooldusprotokollide optimeerimine ja asenduskomponentide hoolikas hindamine on kohustuslikud sammud. Nende strateegiate rakendamine maksimeerib vibrofloti kasutusiga nii vibro tihendamise kui ka vibro asendamise rakendustes, tagades ühtlase tiheduse ja struktuuri stabiilsuse ilma tarbetute seisakuaegadeta.
Võtmed kaasavõtmiseks
Soojus- ja hõõrdumise juhtimine on kriitilise tähtsusega: ebapiisav vibroflotmootori jahutus ja vale laagrite määrimine põhjustavad enamiku katastroofiliste sisemiste rikete põhjustest.
Väline kulumine on vältimatu, kuid juhitav: abrasiivsed pinnasetingimused ja ülevalt etteantav tagasitäide nõuavad korpuse ranget vibratsioonihooldust ja kuluvate osade õigeaegset väljavahetamist, et kaitsta südamikukoostu.
Operaatori mõju ja pinnase mehaanika: seadmete surumine optimaalsest voolutugevusest kõrgemale tihedas mullakihis või liiga suurte kohapealsete osakeste vastu võitlemine kiirendab struktuuri väsimist ja komponentide lagunemist.
Tarnija usaldusväärsus määrab tööaja: koostöö kontrollitud vibroflotiosade tarnijaga tagab juurdepääsu kõrge tolerantsiga komponentidele, mis vastavad OEM-i spetsifikatsioonidele või ületavad neid, vähendades rikete vahelist keskmist aega (MTBF).
Vibrofloti kasutusiga mõjutav tegevus
Probleemi kujundamine: algtaseme ootuste määratlemine
Normaalse kulumise ja enneaegse rikke eristamiseks on vaja kindlaks määrata töötundide baasväärtus enne põhjalikku remonti. Tavalistes töötingimustes ja nõuetekohase hooldusega peaks raskeveokite tihendusseade enne täielikku sisemist ümberehitamist töötama 1000–1500 töötundi. Kuid see lähtejoon nihkub dramaatiliselt, tuginedes kohaspetsiifilisele geoloogiale ja operaatori tehnikale. Kui komponendid 300 tunni pärast ebaõnnestuvad, peitub algpõhjus harva ühes defektis. Selle asemel osutab see mittevastavusele seadmete tööpiirangute ja maaparandusprojekti füüsilise tegelikkuse vahel. Eeldatava mehaanilise väsimuse ja kiirendatud hävimise vahelise erinevuse mõistmine on esimene samm tööaja pikendamisel.
In-situ osakeste suurus ja läbitungimiskindlus
Erinevad kohapealsed materjalid määravad mehaanilise kulumise kiiruse. Pinnase füüsiline koostis mõjutab otseselt seda, kui kõvasti seadmed peavad sihtsügavuse saavutamiseks töötama. Kõrge standardse läbitungimiskatse (SPT) N-väärtustega granuleeritud pinnas talub tugevalt sondi tekitatud radiaalset nihet. Kui in situ materjali osakeste suurus on liiga suur või kui pinnas sisaldab tihedaid munakivikihte, on tungimine tõsiselt takistatud.
See takistus suurendab plahvatuslikult aega, mille seade veedab suure koormuse all. Pikaajaline suure koormusega töötamine maksimeerib sisemise mootori termilise pinge ja võimendab laagrisõlmedele mõjuvaid radiaaljõude. Kui ninakoonus tabab keeldumist liiga suurte osakeste vastu, peab platvormi operaator sageli sondi üles-alla liigutama. See tõus suurendab elektrivoolu voolutugevust ja saadab läbi pikendustorude lööklaineid. Mida kauem sond näeb vaeva, et tungida tihedatesse kihtidesse, seda kiiremini lagunevad sisemised komponendid.
Pinnase koostis ja sellega seotud seadmete stress
Mullaprofiil
Läbitungimiskindlus
Esmane kulumismehhanism
Eeldatav mõju seadmetele
Puhas lahtine liiv (SPT N < 10)
Madal
Kerge väline hõõrdumine
komponentide maksimaalne eluiga; sujuv tungimine.
Tihedad mudased liivad (SPT N 20-40)
Mõõdukas kuni kõrge
Suur termiline koormus, mõõdukas hõõrdumine
Mootori temperatuuri tõus; nõuab ranget jahutuse jälgimist.
Kruus ja munakivid (>100mm)
Äärmuslik (sagedane keeldumine)
Tugev mehaaniline löök, suur hõõrdumine
Kiire laagrite väsimus; suur korpuse mõlgimise ja konstruktsiooni paindumise oht.
Konkreetsete maapinna parandamise tehnikate mõju
Erinevad pinnase stabiliseerimise meetodid allutavad seadmele erineva kulumisprofiili. Nende erinevuste mõistmine võimaldab objektihalduritel kohandada oma hooldusgraafikuid vastavalt töö konkreetsetele ohtudele.
Märg pealtsöötmise meetod: see tehnika kasutab pinnase kobendamiseks ja augu stabiilsuse säilitamiseks läbitungimise ajal külgmisi vee- või lägajoasid. Peamine oht on siin hüdrostaatiline rõhk. Rõhu all oleva vee ja abrasiivse läga pidev esinemine ohustab alumiste mehaaniliste tihendite terviklikkust. Puder toimib tihendipindade vastu lihvimispastana. Kui tihend on kahjustatud, hävitab vee sissepääs kohe alumise laagrikoostu ja lühistab elektrimootori.
Kuivvibro asendamine: selle meetodi puhul lisatakse kivist tagasitäide ülalt. Kuna sond vibreerib ja paigutab pinnaseosakesed ümber, et vundamenti tihendada, tekitab killustiku pidev vool tugeva abrasiivse hõõrdumise vastu väliskesta. See pidev lihvimine kulutab terast kiiresti, nõudes sagedast paksuse kontrollimist ja kõvade pindade korduskasutust.
Operaatori viga ja ülevoolutugevus
Inimelement mängib seadmete pikaealisuses tohutut rolli. Ettevõtjad seisavad sageli silmitsi survega säilitada tootmismahtu, mis sunnib neid tungima ebasoodsate pinnasetingimuste kaudu. Kui operaator surub seadet liiga kõvasti või lõdvestab kraanaliini, et pikendustorude raskus sondile asetada, võtab mootor füüsilise takistuse ületamiseks liigset voolu.
Pidev töötamine üle nimivoolupiirangute põhjustab kohese termilise ülekoormuse. Näiteks 130 kW võimsusega mootori pikaajaline lükkamine piirijoonest mööda sulatab staatori mähised. See tava halvendab mootori H-klassi isolatsiooni ja tekitab sidurile äärmise mehaanilise koormuse. Operaatorite koolitamine voolutugevuse piirangutest kinnipidamiseks, juhtkabiini näidikute lugemiseks ja vibratsioonil töö tegemiseks on kõige tõhusam viis kohese termilise rikke vältimiseks.
Vibrofloti enneaegse kulumise ja rikke peamised põhjused
Termiline lagunemine ja mootori vibrofloti jahutamine
Soojus on sügaval maa all suletud korpustes töötavate elektri- ja hüdromootorite peamine vaenlane. Pideva töö ajal tekitab mootor tohutut soojust, mis tuleb rikke vältimiseks hajutada. Tõhus Vibroflotmootori jahutus sõltub sisemistest veesärgidest ja märgade rakenduste korral ümbritsevast veevoolust. Puhas vesi peab voolama kindla kiirusega – sageli 60–100 gallonit minutis –, et see kuumus ära viia.
Jahutussüsteemi tõrkepunktide hulka kuuluvad sageli määrdunud tiigivee pumpamisel ummistunud veekanalid, kahjustatud möödavooluventiilid või ebapiisavad välised voolukiirused. Halva jahutuse tagajärjed on rasked. Kui sisetemperatuur tõuseb üle 180 °C künnise, hakkab staatori isolatsioon lagunema, mis põhjustab elektrilisi lühiseid. Samal ajal põhjustab liigne kuumus rootori laienemist. Minimaalse sisekliirensiga keskkonnas põhjustab rootori paisumine füüsilise kontakti staatoriga, mille tagajärjeks on mootori katastroofiline läbipõlemine ja tihendustoimingute täielik seiskumine.
Hõõrdetõrge ja vibrofloti laagrite määrimine
Seadme põhifunktsioon põhineb horisontaalse vibratsiooni tekitamiseks ekstsentrilisel massil, mis pöörleb kiirusel 1500–1800 p / min. See toiming avaldab 30–50 tonni tsentrifugaaljõudu vastu ülemist ja alumist laagrisõlme. Nende äärmuslike radiaalkoormuste üleelamiseks vajavad silindrilised rull-laagrid täpset ja kõrge temperatuuriga määrimist. Olenevalt konkreetsest mudelist saavutatakse see kas automatiseeritud määrdesüsteemide või pideva õliringluse abil.
Range järgimine vibrofloti laagrite määrimisintervallid ei ole läbiräägitavad. Vahelejäänud määrimistsüklid, valede määrdeklasside kasutamine (nt standardmäärde kasutamine kõrgtemperatuurse liitiumikompleksi asemel) või avastamata tihendirikked põhjustavad hõõrdumise kiiret suurenemist. Kui alumine mehaaniline tihend läga hõõrdumise tõttu ebaõnnestub, satub vesi laagrikorpusesse ja hävitab õlikile koheselt. Sellest tulenev metall-metalli kontakt põhjustab laagrite kiiret lõhenemist, messingist puuri purunemist ja ekstsentrilise võlli katastroofilist kinnikiilumist.
Seadme välimine kest toimib ainsa tõkkena õrnade sisemiste komponentide ja väga abrasiivsete pinnasetingimuste vahel. Granuleeritud pinnase läbitungimise ja tihendamise ajal kogevad kesta, ninakoonuse ja kulumisribade pidevat lihvimist kvartsliiva ja killustiku vastu. See väline hõõrdumine eemaldab materjali kõrge tootlikkusega teraskestalt aeglaselt.
Täitmine järjepidev vibratsiooniga kehahooldus on ainus viis selle struktuurilise lagunemise ohjamiseks. Hooldusmeeskonnad peavad ultrahelimõõturite abil korrapäraselt mõõtma korpuse paksust. Nad peavad kontrollima kõvakattega keevisõmbluste terviklikkust ja tuvastama ülaltoodud kivi hõõrdumisest põhjustatud pingemurrud. Töövõtjad keevitavad korpuse eluea pikendamiseks tavaliselt kõvakattega volframkarbiidi suure kulumise tsoonides ristviirutusega.
Selle rutiini tähelepanuta jätmine võimaldab abrasiivsetel materjalidel korpust õhendada kuni konstruktsiooni purunemiseni. Kui korpusesse tekib auk, ujutavad surve all olev põhjavesi ja pinnas sisemuse üle, hävitades koheselt mootori ja laagrid. Haldamine Vibrofloti kulumine kõvakatte ja kulumisribade ennetava asendamise kaudu on palju kuluefektiivsem kui üleujutatud südamikukoostu asendamine.
Konstruktsiooniväsimus ja Vibrofloti amortisaatorite hooldus
Vibratsiooniisolaator, mis asub sondi ülaosas, täidab kriitilist kaitsefunktsiooni. See takistab ekstsentrilise massi tekitatud hävitava 30 Hz kõrgsagedusliku vibratsiooni liikumist mööda pikendustorusid ja kraana või platvormi kahjustamist. See summutav toime põhineb vastupidavatel elastomeerplokkidel või spetsiaalsetel polüuretaanvedrusõlmedel.
Aja jooksul kannatavad need elastomeerid lagunemise all. UV-kiirgus, hüdraulikaõli lekkimine seadmest ja miljonid kompressioonitsüklid lõhuvad kummi. See kaotab oma Shore A kõvaduse ja hakkab rebenema. Hilinenud Vibrofloti amortisaatorite hooldus võimaldab kineetilisel energial seadmesse tagasi kanda. See valesti suunatud energia põhjustab tõsist konstruktsiooni väsimist, mille tulemuseks on pikendustorude keevisõmbluste lõhenemine, elektriühenduste lõdvenemine ning platvormi noole- ja vintsisüsteemide kiirenenud kulumine. Struktuuri terviklikkuse säilitamiseks on vaja regulaarset visuaalset kontrollimist ja summutussõlme töökatseid.
Asenduskomponentide ja täienduste hindamine
Funktsioonid tulemusteni: standardsed vs. täiustatud materjalid
Seadme ümberehitamisel peavad töövõtjad otsustama standardsete varuosade ja ekstreemsete keskkondade jaoks mõeldud täiustatud materjalide vahel. Konkreetsete komponentide uuendamine mõjutab otseselt hooldusvälbasid ja üldist töökindlust, eriti suure kulumisvõimega kivisambatööde puhul. Investeerimine paremasse metallurgiasse ja rangematesse töötlustolerantsidesse tasub end ära, pikendades rikete vahelist keskmist aega.
Komponentide uuendamise spetsifikatsioonid
Komponendi kategooria
Standardne materjali spetsifikatsioon
Täiendatud materjali spetsifikatsioon
Tegevuse tulemus
Laagri puurid
Standardne stantsitud teras
Töödeldud messing või spetsiaalne polümeer
Suurem soojuspaisumise tolerants ja väiksem hõõrdumine suurte radiaalkoormuste korral.
Väline korpus
Standardne süsinikteras
Kõrge tootlikkusega legeerteras
Suurenenud vastupidavus abrasiivsele hõrenemisele kuiva kivi tagasitäitmise ajal.
Kandke ribasid
Põhilised pealekeevitavad terasribad
Kõvakattega volframkarbiidist
Eksponentsiaalselt pikemad intervallid väliskorpuse ümberehituste vahel.
Amortisaatori elastomeerid
Tavaline looduslik kumm
Kõrge temperatuuriga polüuretaani segud
Säilitab elastsuse pikema aja jooksul, vältides hävitava vibratsiooni ülekandumist seadmele.
OEM vs järelturu tolerantsid
Arutelu OEM-i ja järelturu osade vahel keskendub sageli kuludele ja täpsusele. Sisemised komponendid töötavad minimaalsete vahedega, sageli alla 0,5 millimeetri. Ekstsentriline võll, laagrid ja mootori korpus peavad vibratsiooni tasakaalustamatuse vältimiseks olema ideaalselt joondatud. Odavate järelturu osade standardile mittevastavad tolerantsid põhjustavad kohese mehaanilise tasakaalustamatuse. Isegi murdosa millimeetrist hälbe või suure väljavoolu korral põhjustab ekstsentrilise massi kõikumise teljelt kõrvale. See tekitab destruktiivseid harmoonilisi, mis rebivad lahti laagrikorpused ja purustavad mehaanilised tihendid. Täppistehnika on sisemiste ümberehituste jaoks kohustuslik.
Usaldusväärse Vibrofloti osade tarnija kontrollimine
Kvaliteetsete komponentide hankimine nõuab koostööd kontrollitud ettevõttega vibrofloti osade tarnija . Töövõtjad peaksid kehtestama ranged valikukriteeriumid. Otsige tarnijaid, kes pakuvad täielikke materjalide sertifikaate, järgivad ISO tootmisstandardeid ja omavad tõestatud kogemusi konkreetselt süvavundamendi sektoris. Tarneahela läbipaistvus, kriitiliste kuluvate osade varude tagatud kättesaadavus ja juurdepääs tehnilisele toele on olulised tegurid seadme seisakuaja minimeerimiseks ootamatute rikete korral. Teil on vaja tarnijat, kes mõistab standardsete tööstuslike laagrite ja kõrge vibratsiooniga tihendustööde jaoks ettenähtud laagrite erinevust.
Käitus-tõrke mudelist eemaldumine nõuab üleminekut ajakavapõhiselt hoolduselt tingimuspõhisele hooldusele. See üleminek hõlmab seadmete tegeliku seisundi jälgimist, mitte ainult töötundide jälgimist. Lõpetage arvamine ja hakake kasutama diagnostikavahendeid. Termopildipüstolite rakendamine korpuse välistemperatuuri kontrollimiseks kohe pärast eemaldamist paljastab jahutussüsteemi ummistused. Vibratsioonianalüüsi tööriistade kasutamine kiirendusmõõturitega tuvastab varakult laagrite tasakaalustamatuse. Regulaarne õliproovide võtmine ja spektroskoopia tuvastab enne laagri kinnikiilumist mikroskoopilised messingist või terasest helbed. Kuigi see nõuab algkapitali investeerimist diagnostikavahenditesse ja koolitusse, hoiab see ära katastroofilised tõrked, tuvastades lagunemise varakult.
Lapsendamise riskide maandamine töökohal
Peamine risk ennetava raamistiku rakendamisel on vastavus saidi tasemel. Rangete hoolduspäevikute ja igapäevaste ülevaatuste järgimine aktiivsetel ja kiiretel ehitusplatsidel on keeruline. Saidi meeskonnad peavad paberimajandust sageli koormaks. Töökoha juhid peavad integreerima need kontrollid igapäevasesse töövoogu, muutes need kohustuslikuks eeltingimuseks enne seadme sisselülitamist. Tugevate tahvelarvutite digitaalsed kontrollnimekirjad ja automaatsed hooldushoiatused aitavad ületada lõhet poliitika ja täitmise vahel. Aruandekohustuse tagamiseks siduge hoolduskirjad otse vahetuste üleandmisega.
Operaatorite koolitamine reaalajas diagnostika alal
Operaatorid on esimene kaitseliin seadmete rikke vastu. Oluline on koolitada seadmeoperaatoreid varajasi hoiatusmärke ära tundma. Neid tuleb õpetada üheaegselt lugema maapinna ja juhtkabiini näidiseid. Operaatorid peavad tuvastama ebanormaalsed voolutugevuse hüpped, kui osakeste suurus takistab läbitungimist. Nad peavad ära tundma muutused vibratsiooni sageduses, mis viitavad siibri rikkele, ja jälgima jahutusvedeliku rõhu langust. Operaatorite volitamine toimingud peatada ja sond tõsta, kui diagnostika näitab probleemi, säästab ümberehituskulusid sadu tuhandeid dollareid.
Järeldus
Viige läbi kõigi aktiivsete sondikorpuste viivitamatu ultraheli paksuse audit, et tuvastada lokaalne hõrenemine ja ajastada raskeid rakendusi.
Eemaldage ja analüüsige õliproove laagrikorpusest, et tuvastada varajased metallipurunemise või vee saastumise tunnused.
Rakendage kohustuslik vahetuseelne digitaalne kontroll-loend, mis nõuab, et operaatorid kontrolliksid veesärgi voolukiirust ja siibri elastomeeri terviklikkust enne seadme toite käivitamist.
Värskendage hankejuhiseid, et nõuda kõigi asendusrihmade, ninakoonuste ja sisemiste laagrite kohta ISO-sertifikaadiga materjalide katsearuandeid.
KKK
K: Milline on vibrofloti keskmine kasutusiga enne kapitaalremonti?
V: Range hooldusega standardtingimustes töötab seade tavaliselt 1000–1500 tundi, enne kui see vajab sisemist kapitaalremonti. Kuid väga abrasiivne pinnas, liiga suur osakeste vastupidavus ja kehv operaatori tehnika võivad selle eluea lühendada alla 500 tunni.
K: Kuidas erinevad pinnaseparandustehnikad vibrofloti kulumist mõjutavad?
V: Märg pealtsöötmise meetodid nõuavad tihendite põhjalikumat kontrollimist, kuna sisemisi komponente ohustab pidev vee- ja lägasurve. Kuivad pealtsöötmisega kivisambad põhjustavad killustiku täitematerjali pideva hõõrdumise tõttu oluliselt suuremat väliskesta hõõrdumist.
K: Kui sageli tuleks vibrofloti laagreid määrida?
V: Määrimisintervallid sõltuvad rangelt tootja juhistest ja töökeskkonnast. Automatiseeritud õliringlussüsteemid nõuavad igapäevast taseme kontrollimist ja perioodilist proovivõttu. Määrdega määritavad süsteemid nõuavad sageli käsitsi määrimist kõrgtemperatuurse liitiumkompleksiga iga 8–12 töötunni järel.
K: Millised on vibrofloti mootori jahutuse rikke esimesed märgid?
V: Esialgsete indikaatorite hulka kuuluvad püsivalt kõrge voolutugevuse näidud juhtpaneelil, liigne kuumus, mis kiirgub väliskestast väljatõmbamisel, ootamatud termilise väljalülitumise aktiveerimised ja märgatav välise veerõhu langus märgadel töödel.
K: Kuidas mõjutab vibrofloti välimine kulumine sisemisi komponente?
V: Kuna väliskest pinnase hõõrdumise tõttu õheneb, kaotab see struktuurse jäikuse. See põhjustab korpuse läbipainde koormuse all, mis kahjustab sisemist tihendi joondamist. Kui tihendid ei tööta, saastavad abrasiivne pinnas ja survevesi mootori ja laagrid, põhjustades kohese hävingu.
K: Millal on vibrofloti siibri hooldus vajalik?
V: Hooldus on vajalik, kui visuaalne kontroll näitab elastomeerplokkide rebenemist, pragunemist või tõsist deformatsiooni. Kui kraana operaator tunneb pikendustorudest ülespoole kanduvat ülemäärast 30 Hz vibratsiooni, on siiber rikkis ja vajab viivitamatut väljavahetamist.
K: Mida peaksin vibrofloti osade tarnijalt otsima?
V: Teil on vaja sügava vundamendikogemusega tarnijat. Otsige täpseid mõõtmete tolerantse, kõrgekvaliteedilise terase ja elastomeeri materjalide sertifikaate, ISO tootmisstandardeid ja garanteeritud varude kättesaadavust, et tagada kiire kohaletoimetamine ootamatute rikete korral.