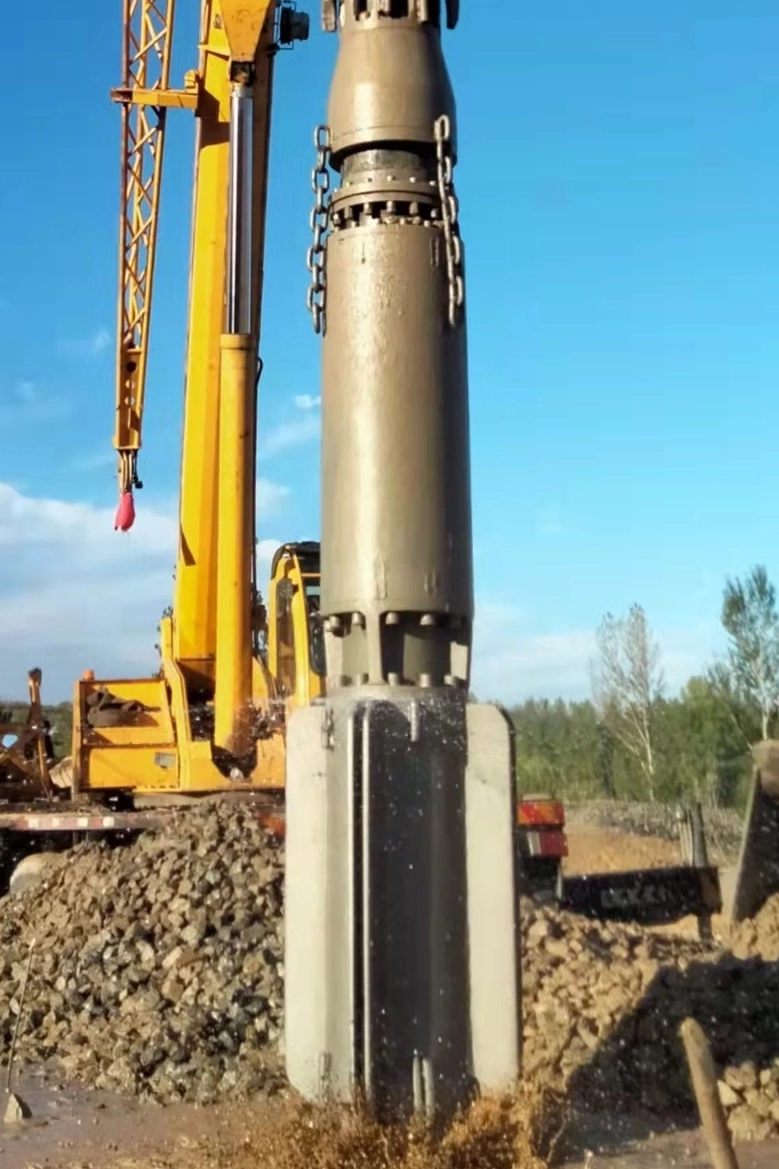
Derin sıkıştırma projeleri sırasında beklenmeyen ekipman arızası büyük bir mali ceza taşır. Sıkıştırma işleminin ortasında bir makine arızalandığında, bunun sonucunda ortaya çıkan proje gecikmeleri ve boşta kalan ekip saatleri, makinenin başlangıç maliyetini hızla gölgede bırakır. Zemin iyileştirme operasyonları ekipmanı zorlu ortamlara maruz bırakır. Tanecikli topraklardan kaynaklanan yüksek aşınma, iç eksantrik kütlenin oluşturduğu yoğun radyal kuvvetler ve şiddetli termal gerilim her şantiyede sabittir. Reaktif, arızaya kadar çalışma yaklaşımına güvenmek, yıkıcı arızaları garanti eder ve ekipmanın ömrünü büyük ölçüde azaltır.
Projeleri programa uygun tutmak için yüklenicilerin proaktif bir çerçeveye geçmesi gerekiyor. Erken arızanın temel nedenlerinin belirlenmesi, günlük bakım protokollerinin optimize edilmesi ve değiştirilen bileşenlerin dikkatli bir şekilde değerlendirilmesi zorunlu adımlardır. Bu stratejilerin uygulanması maksimuma ulaşacaktır. vibroflot hizmet ömrü , gereksiz kesinti olmadan tutarlı yoğunlaştırma ve yapısal stabilite sağlar. Hem vibro sıkıştırma hem de vibro değiştirme uygulamalarında
Temel Çıkarımlar
Termal ve Sürtünme Yönetimi Kritiktir: Yetersiz vibroflot motor soğutması ve hatalı yatak yağlaması, yıkıcı dahili arızaların çoğunun nedenidir.
Dış Aşınma Kaçınılmaz Ama Yönetilebilir: Aşındırıcı toprak koşulları ve üstten beslemeli dolgu, titreşim gövdesinin sıkı bakımını ve çekirdek düzeneğini korumak için aşınan parçaların zamanında değiştirilmesini gerektirir.
Operatör Etkisi ve Toprak Mekaniği: Yoğun toprak katmanlarında ekipmanı optimum amperajın ötesine itmek veya yerinde büyük boyutlu parçacıklarla mücadele etmek, yapısal yorgunluğu ve bileşen bozulmasını hızlandırır.
Tedarikçi Güvenilirliği Çalışma Süresini Belirler: Denetlenmiş bir vibroflot parça tedarikçisiyle ortaklık yapmak, OEM spesifikasyonlarına uyan veya aşan yüksek toleranslı bileşenlere erişim sağlayarak arızalar arasındaki ortalama süreyi (MTBF) azaltır.
Vibroflot Hizmet Ömrünü Etkileyen Operasyonel Gerçekler
Sorun Çerçeveleme: Temel Beklentilerin Tanımlanması
Normal aşınma ile erken arızayı ayırt etmek için büyük bir bakımdan önce çalışma saatleri için bir temel oluşturmak gereklidir. Uygun bakım ve standart çalışma koşulları altında, ağır hizmet tipi bir sıkıştırma ünitesinin, dahili olarak tamamen yeniden inşa edilmeye ihtiyaç duymadan önce 1.000 ila 1.500 çalışma saatine ulaşması gerekir. Ancak bu temel çizgi, sahaya özgü jeoloji ve operatör tekniğine bağlı olarak önemli ölçüde değişmektedir. Bileşenler 300 saatte arızalandığında, temel neden nadiren tek bir kusurlu parçada yatmaktadır. Bunun yerine, ekipmanın operasyonel limitleri ile zemin iyileştirme projesinin fiziksel gerçekleri arasındaki uyumsuzluğa işaret ediyor. Beklenen mekanik yorgunluk ile hızlandırılmış yıkım arasındaki farkın anlaşılması, operasyonel çalışma süresinin uzatılmasında ilk adımdır.
Yerinde Parçacık Boyutu ve Penetrasyon Direnci
Yerinde değişen malzemeler mekanik aşınma oranını belirler. Toprağın fiziksel bileşimi, ekipmanın hedef derinliğe ulaşmak için ne kadar sıkı çalışması gerektiğini doğrudan etkiler. Yüksek Standart Penetrasyon Testi (SPT) N değerlerine sahip granüler topraklar, prob tarafından oluşturulan radyal yer değiştirmeye güçlü bir şekilde direnç gösterir. Eğer yerindeki malzeme partikül boyutu çok büyükse veya toprak yoğun çakıl tabakaları içeriyorsa nüfuz etme ciddi şekilde engellenir.
Bu direnç, ünitenin yüksek yük altında harcadığı süreyi katlanarak artırır. Uzun süreli yüksek yükte çalışma, dahili motordaki termal gerilimi maksimuma çıkarır ve yatak düzeneklerine etki eden radyal kuvvetleri artırır. Burun konisi büyük boyutlu parçacıklara çarptığında, teçhizat operatörü sıklıkla probu yukarı ve aşağı hareket ettirmek zorunda kalır. Bu dalgalanma elektrik amperajını yükseltir ve uzatma tüpleri aracılığıyla şok dalgaları gönderir. Sonda yoğun katmanlara nüfuz etmeye ne kadar uzun süre uğraşırsa, iç bileşenler o kadar hızlı bozulur.
Zemin Bileşimi ve İlgili Ekipman Stresi
Toprak Profili
Penetrasyon Direnci
Birincil Aşınma Mekanizması
Ekipman Üzerinde Beklenen Etki
Temiz, gevşek kumlar (SPT N < 10)
Düşük
Hafif dış aşınma
Maksimum bileşen ömrü; pürüzsüz penetrasyon.
Yoğun siltli kumlar (SPT N 20-40)
Orta ila Yüksek
Yüksek termal yük, orta düzeyde aşınma
Artan motor sıcaklıkları; sıkı soğutma takibi gerektirir.
Çakıl ve kaldırım taşları (>100mm)
Aşırı (Sık Reddetme)
Şiddetli mekanik şok, yüksek aşınma
Hızlı yatak yorgunluğu; gövdenin çökmesi ve yapısal bükülme riski yüksektir.
Özel Zemin İyileştirme Tekniklerinin Etkisi
Farklı toprak stabilizasyon yöntemleri, ekipmanı farklı aşınma profillerine maruz bırakır. Bu farklılıkları anlamak, tesis yöneticilerinin bakım programlarını işin belirli tehlikelerine göre uyarlamasına olanak tanır.
Islak Üstten Besleme Yöntemi: Bu teknik, toprağı gevşetmek ve delme sırasında delik stabilitesini korumak için yandan su veya çamur jetleri kullanır. Buradaki birincil risk hidrostatik basınçtır. Basınçlı suyun ve aşındırıcı çamurun sürekli varlığı, alt mekanik contaların bütünlüğünü tehdit eder. Bulamaç conta yüzeylerine karşı taşlama macunu görevi görür. Contanın zarar görmesi durumunda su girişi, alt yatak tertibatına anında zarar verecek ve elektrik motoruna kısa devre yaptıracaktır.
Kuru Vibro Değişimi: Bu yöntemde üstten taş dolgusu eklenir. Prob, temeli yoğunlaştırmak için toprak parçacıklarını titreştirip yeniden düzenlerken, kırılmış taşın sürekli akışı, dış kaplamaya karşı ağır aşındırıcı sürtünme oluşturur. Bu sürekli taşlama işlemi çeliği hızla aşındırır, sık sık kalınlık kontrolleri ve sert yüzey kaplamalarının yeniden uygulanmasını gerektirir.
Operatör Hatası ve Aşırı Amper
İnsan unsuru ekipmanın ömründe büyük bir rol oynar. Operatörler sıklıkla üretim oranlarını koruma baskısıyla karşı karşıya kalıyor ve bu da onların olumsuz toprak koşullarında zorla nüfuz etmelerine yol açıyor. Bir operatör, uzatma borularının ağırlığını sondanın üzerine koymak için teçhizatı çok sert ittiğinde veya vinç hattını gevşettiğinde, motor, fiziksel direncin üstesinden gelmek için aşırı akım çeker.
Nominal amper sınırlarının üzerinde sürekli çalışma, anında termal aşırı yüke yol açar. Örneğin, 130 kW'lık bir motoru uzun süre kırmızı çizginin ötesine itmek stator sargılarını eritir. Bu uygulama, motorun H Sınıfı yalıtımını bozar ve kaplin üzerinde aşırı mekanik gerilime neden olur. Operatörleri amper sınırlarına uymaları, kontrol kabini göstergelerini okumaları ve titreşimin işi yapmasına izin vermeleri konusunda eğitmek, anında termal arızayı önlemenin en etkili yoludur.
Erken Vibroflot Aşınması ve Arızasının Temel Nedenleri
Termal Bozunma ve Vibroflot Motor Soğutma
Yerin derinliklerinde kapalı muhafazalarda çalışan elektrik ve hidrolik motorların başlıca düşmanı ısıdır. Sürekli çalışma sırasında motor, arızayı önlemek için dağıtılması gereken çok büyük bir ısı üretir. Etkili vibroflot motor soğutması dahili su ceketlerine ve ıslak uygulamalarda çevredeki su akışına dayanır. Bu ısıyı uzaklaştırmak için temiz suyun belirli hızlarda (genellikle dakikada 60 ila 100 galon) akması gerekir.
Soğutma sistemindeki arıza noktaları genellikle kirli havuz suyunun pompalanmasından kaynaklanan tıkanmış su geçişlerini, hasarlı baypas valflerini veya yetersiz harici akış oranlarını içerir. Yetersiz soğutmanın sonuçları ağırdır. İç sıcaklıklar 180°C eşiğinin üzerine çıktıkça stator yalıtımı bozulmaya başlar ve elektrik kısa devrelerine yol açar. Aynı zamanda aşırı ısı rotorun genişlemesine neden olur. Minimum iç boşluğun olduğu bir ortamda, rotorun genleşmesi statorla fiziksel temasa neden olur, bu da motorun ciddi şekilde yanmasına ve sıkıştırma işlemlerinin tamamen durmasına neden olur.
Sürtünme Arızası ve Vibroflot Rulman Yağlaması
Ekipmanın temel işlevi, yatay titreşimler oluşturmak için 1.500 ila 1.800 RPM'de dönen eksantrik bir kütleye dayanır. Bu hareket, üst ve alt yatak düzeneklerine 30 ila 50 tonluk merkezkaç kuvveti uygular. Bu aşırı radyal yüklere dayanabilmek için silindirik makaralı rulmanlar hassas, yüksek sıcaklıkta yağlama gerektirir. Spesifik modele bağlı olarak bu, otomatik gres sistemleri veya sürekli yağ sirkülasyonu yoluyla gerçekleştirilir.
Sıkı bağlılık vibroflot rulman yağlama aralıkları tartışılamaz. Kaçırılan yağlama döngüleri, yanlış yağlayıcı sınıflarının kullanılması (yüksek sıcaklık lityum kompleksi yerine standart gres kullanılması gibi) veya tespit edilemeyen conta arızaları, hızlı sürtünme oluşumuna yol açar. Alt mekanik salmastra çamurun aşınması nedeniyle arızalanırsa su yatak yuvasına girer ve yağ filmini anında yok eder. Ortaya çıkan metal-metal teması, yatağın hızlı bir şekilde parçalanmasına, pirinç kafesin kırılmasına ve eksantrik milin yıkıcı bir şekilde tutukluk yapmasına neden olur.
Aşındırıcı Bozunma: Titreşim Gövdesi Bakımı
Ekipmanın dış kabuğu, hassas iç bileşenler ile son derece aşındırıcı zemin koşulları arasındaki tek bariyer görevi görür. Granüler zeminlerin nüfuz etmesi ve sıkıştırılması sırasında gövde, burun konisi ve aşınma bantları kuvars kumu ve kırılmış taşa karşı sürekli olarak taşlanır. Bu harici aşınma, malzemeyi yüksek verimli çelik kabuktan yavaşça uzaklaştırır.
Tutarlı yürütme titreşim gövdesinin bakımı bu yapısal bozulmayı yönetmenin tek yoludur. Bakım ekipleri, ultrasonik ölçüm cihazları kullanarak kasa kalınlığını rutin olarak ölçmelidir. Sert yüzey kaynaklarının bütünlüğünü denetlemeli ve üstten beslemeli taş sürtünmesinden kaynaklanan gerilim kırıklarını tanımlamalıdırlar. Yükleniciler genellikle gövde ömrünü uzatmak için yüksek aşınma bölgelerine çapraz tarama deseninde tungsten karbür sert kaplamayı kaynaklıyorlar.
Bu rutinin ihmal edilmesi, aşındırıcı malzemelerin kaplamayı yapısal arıza noktasına kadar incelmesine neden olur. Muhafazada bir delik oluştuğunda, basınçlı yeraltı suyu ve toprak iç kısmı sular altında bırakarak motora ve yataklara anında zarar verir. Yönetme Proaktif sert kaplama ve aşınma bandı değişimi yoluyla vibroflot aşınması, su basmış bir çekirdek düzeneğinin değiştirilmesinden çok daha uygun maliyetlidir.
Yapısal Yorgunluk ve Vibroflot Damper Bakımı
Probun üst kısmında bulunan titreşim yalıtıcısı kritik bir koruyucu işlev görür. Eksantrik kütlenin ürettiği yıkıcı, 30Hz yüksek frekanslı titreşimlerin uzatma borularından yukarıya doğru hareket ederek vinç veya teçhizata zarar vermesini önler. Bu sönümleme etkisi, ağır hizmet tipi elastomer bloklara veya özel poliüretan yay düzeneklerine dayanır.
Zamanla bu elastomerler bozulmaya uğrar. UV ışınlarına maruz kalma, donanımdan hidrolik yağ sızıntıları ve milyonlarca sıkıştırma döngüsü kauçuğun bozulmasına neden olur. Shore A sertliğini kaybederek yırtılmaya başlar. Gecikmiş vibroflot damper bakımı kinetik enerjinin ekipmana geri aktarılmasını sağlar. Yanlış yönlendirilen bu enerji, ciddi yapısal yorgunluğa neden olarak uzatma borularındaki kaynakların çatlamasına, elektrik bağlantılarının gevşemesine ve makinenin bom ve vinç sistemlerinde daha hızlı aşınmaya neden olur. Yapısal bütünlüğü korumak için sönümleme tertibatının düzenli görsel muayeneleri ve operasyonel testleri gereklidir.
Yedek Bileşenleri ve Yükseltmeleri Değerlendirme
Özelliklerden Sonuçlara: Standart ve Yükseltilmiş Malzemeler
Bir üniteyi yeniden inşa ederken yüklenicilerin standart yedek parçalar ile zorlu ortamlar için tasarlanmış yükseltilmiş malzemeler arasında seçim yapması gerekir. Belirli bileşenlerin yükseltilmesi, özellikle yüksek aşınmaya sahip taş kolon işlerinde servis aralıklarını ve genel güvenilirliği doğrudan etkiler. Daha iyi metalurjiye ve daha sıkı işleme toleranslarına yatırım yapmak, arızalar arasındaki ortalama süreyi uzatarak karşılığını verir.
Bileşen Yükseltme Özellikleri
Bileşen Kategorisi
Standart Malzeme Özellikleri
Yükseltilmiş Malzeme Spesifikasyonu
Operasyonel Sonuç
Rulman Kafesleri
Standart damgalı çelik
İşlenmiş pirinç veya özel polimer
Ağır radyal yükler altında termal genleşmeye karşı daha yüksek tolerans ve azaltılmış sürtünme.
Dış Muhafaza
Standart karbon çeliği
Yüksek akma dayanımlı alaşımlı çelik
Kuru taş dolgu işlemleri sırasında aşındırıcı incelmeye karşı artan direnç.
Aşınma Bantları
Temel kaynaklı çelik şeritler
Tungsten karbür sert kaplama
Dış kasanın yeniden inşası arasında katlanarak daha uzun aralıklar.
Damper Elastomerleri
Standart doğal kauçuk
Yüksek sıcaklıkta poliüretan karışımları
Daha uzun süreler boyunca esnekliği koruyarak makineye yıkıcı titreşim aktarımını önler.
OEM ve Satış Sonrası Toleranslar
OEM ve satış sonrası parçalar arasındaki tartışma genellikle maliyete karşı hassasiyete odaklanır. Dahili bileşenler, genellikle 0,5 milimetreden daha az olmak üzere minimum açıklıklarla çalışır. Titreşim dengesizliklerini önlemek için eksantrik mili, yataklar ve motor gövdesi mükemmel şekilde hizalanmalıdır. Ucuz satış sonrası parçalarda bulunan standartların altındaki toleranslar, anında mekanik dengesizliklere yol açar. Bir milimetrelik sapma veya yüksek salgı bile eksantrik kütlenin eksen dışına çıkmasına neden olacaktır. Bu, rulman kafeslerini parçalayan ve mekanik contaları parçalayan yıkıcı harmonikler üretir. Dahili yeniden inşalar için hassas mühendislik zorunludur.
Güvenilir Bir Vibroflot Parça Tedarikçisinin İncelenmesi
Yüksek kaliteli bileşenlerin tedariki, denetlenmiş bir şirketle ortaklık kurmayı gerektirir vibroflot parça tedarikçisi . Yükleniciler seçim için katı kriterler oluşturmalıdır. Tam malzeme sertifikaları sağlayan, ISO üretim standartlarına uyan ve özellikle derin temel sektöründe kanıtlanmış bir performans geçmişine sahip tedarikçileri arayın. Tedarik zinciri şeffaflığı, kritik aşınan parçalar için garantili envanter bulunabilirliği ve teknik desteğe erişim, beklenmedik arızalar sırasında makinenin aksama süresini en aza indirmede hayati faktörlerdir. Standart endüstriyel rulmanlar ile yüksek titreşimli sıkıştırma işleri için derecelendirilmiş rulmanlar arasındaki farkı anlayan bir tedarikçiye ihtiyacınız var.
Uygulama Riskleri: Önleyici Bakım Çerçevesine Geçiş
Durum Bazlı İzlemenin Kurulması
Arızaya kadar çalışma modelinden uzaklaşmak, program bazlı bakımlardan durum bazlı bakıma geçişi gerektirir. Bu geçiş, yalnızca çalışma saatlerini takip etmek yerine ekipmanın gerçek durumunun izlenmesini içerir. Tahmin etmeyi bırakın ve teşhis araçlarını kullanmaya başlayın. Çıkarma işleminden hemen sonra dış muhafaza sıcaklıklarını kontrol etmek için termal görüntüleme tabancalarının uygulanması, soğutma sistemindeki tıkanıklıkları ortaya çıkarır. İvmeölçerlerle birlikte titreşim analizi araçlarının kullanılması, yatak dengesizliklerini erken tespit eder. Düzenli yağ numunesi alma ve spektroskopi yapılması, rulmanda tutukluk yaşanmadan önce mikroskobik pirinç veya çelik pullarının tespit edilmesini sağlar. Bu, teşhis araçlarına ve eğitime ilk sermaye yatırımını gerektirse de, bozulmayı erken yakalayarak yıkıcı arızaları önler.
İş Sahasında Evlat Edinme Risklerinin Azaltılması
Önleyici bir çerçevenin uygulanmasındaki birincil risk, tesis düzeyinde uyumluluktur. Aktif, hızlı tempolu inşaat sahalarında sıkı bakım kayıtlarının ve günlük denetim rutinlerinin uygulanması zordur. Şantiye ekipleri genellikle evrak işlerini bir yük olarak görüyor. Tesis yöneticileri bu kontrolleri günlük iş akışına entegre etmeli, bu da makine çalıştırılmadan önce bunları zorunlu bir ön koşul haline getirmelidir. Dayanıklı tabletlerdeki dijital kontrol listeleri ve otomatik bakım uyarıları, politika ile uygulama arasındaki boşluğu doldurmaya yardımcı olur. Sorumluluğu sağlamak için bakım onaylarını doğrudan vardiya devir işlemlerine bağlayın.
Operatörlere Gerçek Zamanlı Teşhis Konusunda Eğitim Verilmesi
Operatörler ekipman arızalarına karşı ilk savunma hattı görevi görür. Teçhizat operatörlerinin erken uyarı işaretlerini tanıma konusunda eğitilmesi önemlidir. Zemini ve kontrol kabini göstergelerini aynı anda okumaları öğretilmelidir. Parçacık boyutları penetrasyonu engellediğinde operatörlerin anormal amper artışlarını tespit etmesi gerekir. Damper arızasını gösteren titreşim frekansındaki değişiklikleri tanımalı ve soğutma sıvısı basıncındaki düşüşleri izlemelidirler. Teşhisler bir sorun gösterdiğinde operatörlere işlemleri durdurma ve probu kaldırma yetkisi vermek, yeniden inşa maliyetlerinde yüzbinlerce dolar tasarruf sağlar.
Çözüm
Lokalize incelmeyi belirlemek ve sert kaplama uygulamalarını planlamak için tüm aktif prob muhafazalarında anında ultrasonik kalınlık denetimi gerçekleştirin.
Metal dökülmesinin veya su kirliliğinin erken belirtilerini tespit etmek için rulman yatağından yağ numunelerini çıkarın ve analiz edin.
Operatörlerin teçhizata güç vermeden önce su ceketi akış hızlarını ve damper elastomer bütünlüğünü doğrulamasını gerektiren zorunlu bir vardiya öncesi dijital kontrol listesi uygulayın.
Tüm yedek aşınma bantları, burun konileri ve iç yataklar için ISO sertifikalı malzeme testi raporları gerektirecek şekilde satın alma kılavuzlarını güncelleyin.
SSS
S: Büyük bir revizyondan önce vibroflotun ortalama hizmet ömrü nedir?
C: Sıkı bakım gerektiren standart koşullar altında, bir ünite dahili bir revizyon gerektirmeden önce genellikle 1.000 ila 1.500 saat çalışır. Ancak aşırı aşındırıcı topraklar, aşırı büyük parçacık direnci ve zayıf operatör tekniği bu ömrü 500 saatin altına düşürebilir.
S: Farklı zemin iyileştirme teknikleri vibroflot aşınmasını nasıl etkiler?
C: Islak üstten besleme yöntemleri, dahili bileşenleri tehdit eden sabit su ve çamur basıncı nedeniyle daha yüksek sızdırmazlık denetimleri gerektirir. Kuru üstten beslemeli taş kolonlar, kırma taş dolgunun sürekli sürtünmesi nedeniyle önemli ölçüde daha yüksek dış kaplama aşınmasına neden olur.
S: Vibroflot rulman yağlaması ne sıklıkla yapılmalıdır?
C: Yağlama aralıkları kesinlikle üreticinin talimatlarına ve çalışma ortamına bağlıdır. Otomatik yağ sirkülasyon sistemleri günlük seviye kontrolleri ve periyodik numune alma gerektirir. Gresle yağlanan sistemler genellikle her 8 ila 12 çalışma saatinde bir yüksek sıcaklıktaki lityum kompleksiyle manuel yağlama gerektirir.
S: Vibroflot motor soğutma arızasının ilk işaretleri nelerdir?
C: İlk göstergeler arasında kontrol panelinde sürekli yüksek amper okumaları, ekstraksiyon sırasında harici kasadan yayılan aşırı ısı, beklenmedik termal tetikleme aktivasyonları ve ıslak uygulamalar sırasında harici su basıncında gözle görülür bir düşüş yer alır.
S: Harici vibroflot aşınması dahili bileşenleri nasıl etkiler?
C: Dış kaplama toprak aşınmasından dolayı inceldikçe yapısal sağlamlığını kaybeder. Bu, yük altında gövdenin sapmasına yol açarak iç conta hizalamasını tehlikeye atar. Contalar arızalandığında, aşındırıcı toprak ve basınçlı su motoru ve yatakları kirleterek anında hasara neden olur.
S: Vibroflot damper bakımı ne zaman gereklidir?
C: Görsel incelemeler elastomer blokların yırtılmasını, çatlamasını veya ciddi deformasyonunu ortaya çıkardığında bakım gereklidir. Operasyonel olarak, vinç operatörü uzatma borularından yukarıya doğru aktarılan aşırı 30Hz titreşimi hissederse, damper arızalanmıştır ve derhal değiştirilmesi gerekmektedir.
S: Bir vibroflot parça tedarikçisinde nelere dikkat etmeliyim?
C: Derin temel deneyimi olan bir tedarikçiye ihtiyacınız var. Beklenmedik arızalar sırasında hızlı sevkiyat sağlamak için tam boyut toleranslarına, yüksek kaliteli çelik ve elastomer malzeme sertifikalarına, ISO üretim standartlarına ve garantili envanter kullanılabilirliğine bakın.