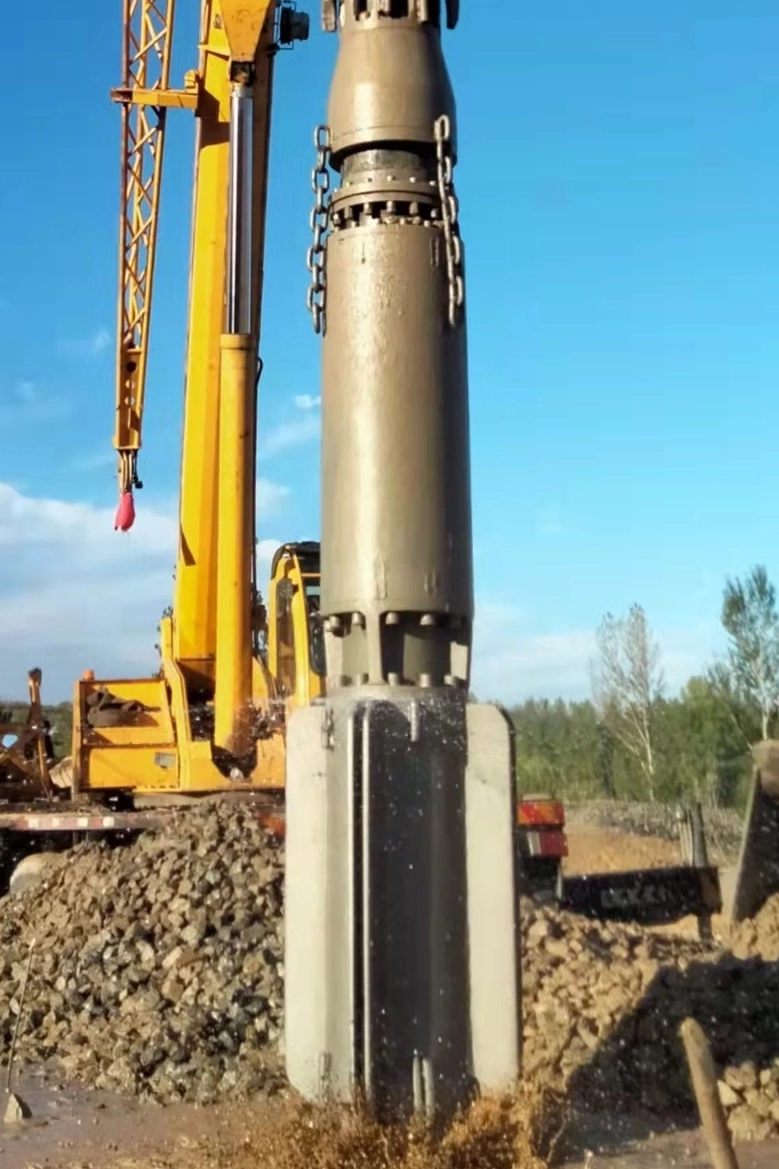
Il guasto imprevisto delle apparecchiature durante i progetti di compattazione profonda comporta una massiccia sanzione finanziaria. Quando un impianto si ferma nel bel mezzo della compattazione, il progetto successivo subisce ritardi e le ore di inattività del personale eclissano rapidamente il costo iniziale del macchinario. Le operazioni di miglioramento del terreno sottopongono le attrezzature ad ambienti estremi. L'elevata abrasione da terreni granulari, le intense forze radiali generate dalla massa eccentrica interna e il forte stress termico sono costanti in ogni cantiere. Affidarsi a un approccio reattivo 'run-to-failure' garantisce guasti catastrofici e riduce drasticamente la longevità delle apparecchiature.
Per mantenere i progetti nei tempi previsti, gli appaltatori devono passare a un quadro proattivo. Identificare le cause profonde dei guasti prematuri, ottimizzare i protocolli di manutenzione quotidiana e valutare attentamente la sostituzione dei componenti sono passaggi obbligatori. L’implementazione di queste strategie massimizzerà la durata utile di vibroflot sia nelle applicazioni di vibrocompattazione che di sostituzione delle vibrazioni, garantendo una densificazione costante e stabilità strutturale senza tempi di fermo inutili.
Punti chiave
La gestione termica e dell'attrito è fondamentale: il raffreddamento inadeguato del motore vibroflot e la lubrificazione inadeguata dei cuscinetti sono responsabili della maggior parte dei guasti interni catastrofici.
L'usura esterna è inevitabile ma gestibile: le condizioni del terreno abrasivo e il riempimento dall'alto richiedono una rigorosa manutenzione del corpo vibrante e una sostituzione tempestiva delle parti soggette a usura per proteggere il gruppo principale.
Influenza dell'operatore e meccanica del terreno: spingere le attrezzature oltre l'amperaggio ottimale in strati di terreno densi o lottare contro particelle sovradimensionate in situ accelera l'affaticamento strutturale e il degrado dei componenti.
L'affidabilità del fornitore determina i tempi di attività: la collaborazione con un fornitore di componenti Vibroflot controllato garantisce l'accesso a componenti ad alta tolleranza che corrispondono o superano le specifiche OEM, riducendo il tempo medio tra i guasti (MTBF).
Le realtà operative che influiscono sulla durata di servizio di Vibroflot
Inquadramento del problema: definizione delle aspettative di base
Stabilire un valore di riferimento per le ore di funzionamento prima di una revisione importante è necessario per distinguere tra usura normale e guasto prematuro. In condizioni operative standard con una corretta manutenzione, un'unità di compattazione per carichi pesanti dovrebbe raggiungere da 1.000 a 1.500 ore di funzionamento prima di richiedere una ricostruzione interna completa. Tuttavia, questa linea di base cambia drasticamente in base alla geologia specifica del sito e alla tecnica dell'operatore. Quando i componenti si guastano dopo 300 ore, la causa principale raramente risiede in una singola parte difettosa. Invece, indica una discrepanza tra i limiti operativi dell'attrezzatura e le realtà fisiche del progetto di miglioramento del terreno. Riconoscere la differenza tra fatica meccanica prevista e distruzione accelerata è il primo passo per estendere i tempi di attività operativa.
Dimensione delle particelle in situ e resistenza alla penetrazione
I diversi materiali in situ determinano il tasso di usura meccanica. La composizione fisica del terreno influisce direttamente sull'intensità di lavoro dell'attrezzatura per raggiungere la profondità target. I terreni granulari con valori N elevati del test di penetrazione standard (SPT) resistono fortemente allo spostamento radiale generato dalla sonda. Se la dimensione delle particelle del materiale in situ è troppo grande, o se il terreno contiene densi strati di ciottoli, la penetrazione è gravemente ostacolata.
Questa resistenza aumenta esponenzialmente la quantità di tempo che l'unità trascorre sotto carico elevato. Il funzionamento prolungato ad alto carico massimizza lo stress termico sul motore interno e amplifica le forze radiali che agiscono sui gruppi di cuscinetti. Quando l'ogiva incontra il rifiuto su particelle di grandi dimensioni, l'operatore dell'impianto spesso deve sollevare e abbassare la sonda. Questo aumento aumenta l'amperaggio elettrico e invia onde d'urto attraverso i tubi di prolunga. Quanto più a lungo la sonda fatica a penetrare negli strati densi, tanto più velocemente i componenti interni si degradano.
Composizione del suolo e stress delle attrezzature associate
Profilo del suolo
Resistenza alla penetrazione
Meccanismo di usura primario
Impatto previsto sulle apparecchiature
Sabbie pulite e sciolte (SPT N < 10)
Basso
Lieve abrasione esterna
Durata massima dei componenti; penetrazione fluida.
Sabbie limose dense (SPT N 20-40)
Da moderato ad alto
Carico termico elevato, abrasione moderata
Aumento delle temperature del motore; richiede un rigoroso monitoraggio del raffreddamento.
Ghiaie e ciottoli (>100mm)
Estremo (rifiuto frequente)
Grave shock meccanico, elevata abrasione
Affaticamento rapido dei cuscinetti; alto rischio di ammaccatura dell'involucro e flessione strutturale.
Impatto di specifiche tecniche di miglioramento del terreno
Diversi metodi di stabilizzazione del terreno sottopongono l'attrezzatura a profili di usura distinti. Comprendere queste differenze consente ai gestori del sito di adattare i propri programmi di manutenzione ai rischi specifici del lavoro.
Metodo di alimentazione dall'alto a umido: questa tecnica utilizza getti laterali di acqua o liquame per allentare il terreno e mantenere la stabilità del foro durante la penetrazione. Il rischio principale qui è la pressione idrostatica. La presenza costante di acqua pressurizzata e di liquami abrasivi mette a rischio l'integrità delle tenute meccaniche inferiori. Il liquame agisce come una pasta abrasiva contro le facce della tenuta. Se una tenuta è compromessa, l'ingresso di acqua distruggerà immediatamente il gruppo cuscinetto inferiore e cortocircuiterà il motore elettrico.
Sostituzione vibro a secco: in questo metodo, il riempimento in pietra viene aggiunto dall'alto. Mentre la sonda vibra e riorganizza le particelle del terreno per densificare le fondamenta, il flusso continuo di pietrisco crea un forte attrito abrasivo contro l'involucro esterno. Questa continua azione di macinazione consuma rapidamente l'acciaio, richiedendo frequenti controlli dello spessore e riapplicazioni di riporti duri.
Errore dell'operatore e sovraamperaggio
L’elemento umano gioca un ruolo fondamentale nella longevità delle apparecchiature. Gli operatori spesso subiscono pressioni per mantenere i ritmi di produzione, cosa che li porta a forzare la penetrazione in condizioni del terreno sfavorevoli. Quando un operatore spinge troppo forte l'attrezzatura o allenta la fune della gru per caricare il peso dei tubi di prolunga sulla sonda, il motore assorbe una corrente eccessiva per superare la resistenza fisica.
Il funzionamento prolungato al di sopra dei limiti di amperaggio nominale porta a un sovraccarico termico immediato. Ad esempio, spingere un motore da 130 kW oltre la linea rossa per periodi prolungati scioglie gli avvolgimenti dello statore. Questa pratica degrada l'isolamento di Classe H del motore e sottopone l'accoppiamento a sollecitazioni meccaniche estreme. Formare gli operatori affinché rispettino i limiti di amperaggio, leggano gli indicatori della cabina di controllo e consentano alle vibrazioni di svolgere il lavoro è il modo più efficace per prevenire guasti termici immediati.
Cause primarie di usura e guasto prematuri del Vibroflot
Degrado termico e raffreddamento del motore Vibroflot
Il calore è il nemico principale dei motori elettrici e idraulici che funzionano in involucri chiusi nelle profondità sotterranee. Durante il funzionamento continuo, il motore genera un immenso calore che deve essere dissipato per evitare guasti. Efficace Il raffreddamento del motore vibroflot si basa su camicie d'acqua interne e, nelle applicazioni umide, sul flusso d'acqua circostante. L’acqua pulita deve fluire a velocità specifiche, spesso da 60 a 100 galloni al minuto, per portare via questo calore.
I punti di guasto nel sistema di raffreddamento spesso includono passaggi dell'acqua bloccati dal pompaggio di acqua sporca di stagno, valvole di bypass danneggiate o portate esterne insufficienti. Le conseguenze di uno scarso raffreddamento sono gravi. Quando la temperatura interna supera la soglia di 180°C, l'isolamento dello statore inizia a deteriorarsi, provocando cortocircuiti elettrici. Allo stesso tempo, il calore eccessivo provoca l'espansione del rotore. In un ambiente con spazi interni minimi, l'espansione del rotore porta al contatto fisico con lo statore, con conseguente bruciatura catastrofica del motore e un arresto completo delle operazioni di compattazione.
Rottura per attrito e lubrificazione dei cuscinetti Vibroflot
La funzione principale dell'apparecchiatura si basa su una massa eccentrica che ruota a una velocità compresa tra 1.500 e 1.800 giri al minuto per generare vibrazioni orizzontali. Questa azione genera da 30 a 50 tonnellate di forza centrifuga contro i gruppi di cuscinetti superiore e inferiore. Per resistere a questi carichi radiali estremi, i cuscinetti a rulli cilindrici richiedono una lubrificazione precisa e ad alta temperatura. A seconda del modello specifico, ciò avviene tramite sistemi di lubrificazione automatizzati o circolazione continua dell'olio.
Aderenza rigorosa a Gli intervalli di lubrificazione dei cuscinetti vibroflot non sono negoziabili. Cicli di lubrificazione mancati, l'uso di lubrificanti di qualità errate (come l'utilizzo di grasso standard anziché complesso al litio per alte temperature) o guasti delle guarnizioni non rilevati portano a un rapido accumulo di attrito. Se la tenuta meccanica inferiore si guasta a causa dell'abrasione del liquame, l'acqua penetra nell'alloggiamento del cuscinetto e distrugge istantaneamente il film d'olio. Il risultante contatto metallo su metallo provoca una rapida scheggiatura del cuscinetto, la rottura della gabbia in ottone e il grippaggio catastrofico dell'albero eccentrico.
Degradazione dell'abrasivo: mantenimento del corpo vibrante
Il guscio esterno dell'attrezzatura funge da unica barriera tra i delicati componenti interni e le condizioni del terreno altamente abrasivo. Durante la penetrazione e la compattazione di terreni granulari, l'involucro, il cono e le fasce di usura subiscono un continuo sfregamento contro sabbia di quarzo e pietrisco. Questa abrasione esterna rimuove lentamente il materiale dal guscio in acciaio ad alto rendimento.
Esecuzione coerente la manutenzione del corpo vibrante è l’unico modo per gestire questo degrado strutturale. Le squadre di manutenzione devono misurare regolarmente lo spessore dell'involucro utilizzando misuratori a ultrasuoni. Devono ispezionare l'integrità delle saldature con rivestimento duro e identificare le fratture da stress causate dall'attrito della pietra alimentata dall'alto. Gli appaltatori generalmente saldano il rivestimento duro in carburo di tungsteno secondo uno schema a tratteggio incrociato sulle zone ad alta usura per prolungare la durata dell'involucro.
Trascurare questa routine consente ai materiali abrasivi di assottigliare l'involucro fino al punto di cedimento strutturale. Una volta che si forma un foro nell'involucro, l'acqua sotterranea pressurizzata e il terreno inondano l'interno, distruggendo istantaneamente il motore e i cuscinetti. Gestire L'usura del vibroflot attraverso il rivestimento proattivo e la sostituzione della fascia antiusura è molto più conveniente rispetto alla sostituzione di un gruppo centrale allagato.
Fatica strutturale e manutenzione degli ammortizzatori Vibroflot
L'isolatore di vibrazioni, situato nella parte superiore della sonda, svolge una funzione protettiva fondamentale. Impedisce che le vibrazioni distruttive ad alta frequenza da 30 Hz generate dalla massa eccentrica risalgano i tubi di prolunga e danneggino la gru o l'attrezzatura. Questo effetto smorzante si basa su blocchi di elastomero per carichi pesanti o gruppi di molle specializzati in poliuretano.
Nel tempo, questi elastomeri subiscono un degrado. L'esposizione ai raggi UV, le perdite di olio idraulico dall'impianto di perforazione e milioni di cicli di compressione danneggiano la gomma. Perde la durezza Shore A e comincia a lacerarsi. Ritardato La manutenzione della serranda vibroflot consente il trasferimento dell'energia cinetica all'apparecchiatura. Questa energia mal indirizzata provoca un grave affaticamento strutturale, che porta a saldature incrinate sui tubi di prolunga, collegamenti elettrici allentati e usura accelerata del braccio dell'attrezzatura e dei sistemi del verricello. Per mantenere l'integrità strutturale sono necessarie ispezioni visive regolari e test operativi del gruppo di smorzamento.
Valutazione dei componenti sostitutivi e degli aggiornamenti
Caratteristiche-risultati: materiali standard e materiali aggiornati
Quando ricostruiscono un'unità, gli appaltatori devono decidere tra parti di ricambio standard e materiali aggiornati progettati per ambienti estremi. L'aggiornamento di componenti specifici influisce direttamente sugli intervalli di manutenzione e sull'affidabilità complessiva, soprattutto nei lavori su colonne in pietra ad alta abrasione. Investire in una migliore metallurgia e in tolleranze di lavorazione più strette ripaga estendendo il tempo medio tra i guasti.
Specifiche di aggiornamento dei componenti
Categoria componente
Specifiche dei materiali standard
Specifiche dei materiali aggiornate
Risultato operativo
Gabbie per cuscinetti
Acciaio stampato standard
Ottone lavorato o polimero specializzato
Maggiore tolleranza all'espansione termica e attrito ridotto sotto carichi radiali pesanti.
Involucro esterno
Acciaio al carbonio standard
Acciaio legato ad alta resistenza allo snervamento
Maggiore resistenza all'assottigliamento abrasivo durante le operazioni di riempimento con pietra a secco.
Indossare fasce
Nastri di acciaio saldati di base
Rivestimento duro in carburo di tungsteno
Intervalli esponenzialmente più lunghi tra le ricostruzioni dell'involucro esterno.
Elastomeri ammortizzanti
Gomma naturale standard
Miscele poliuretaniche ad alta temperatura
Mantiene l'elasticità per periodi più lunghi, prevenendo il trasferimento distruttivo delle vibrazioni al rig.
Tolleranze OEM e aftermarket
Il dibattito tra i componenti OEM e quelli aftermarket è spesso incentrato sul rapporto costo/precisione. I componenti interni funzionano con spazi minimi, spesso inferiori a 0,5 millimetri. L'albero eccentrico, i cuscinetti e l'alloggiamento del motore devono essere perfettamente allineati per evitare squilibri di vibrazione. Le tolleranze inferiori agli standard riscontrate nelle parti aftermarket economiche portano a squilibri meccanici immediati. Anche una frazione di millimetro di deviazione o di eccentricità elevata farà sì che la massa eccentrica oscilli fuori asse. Ciò genera armoniche distruttive che fanno a pezzi le gabbie dei cuscinetti e frantumano le tenute meccaniche. L'ingegneria di precisione è obbligatoria per le ricostruzioni interne.
Verifica di un fornitore affidabile di ricambi Vibroflot
L'approvvigionamento di componenti di alta qualità richiede la collaborazione con un fornitore controllato fornitore di ricambi vibroflot . Gli appaltatori dovrebbero stabilire criteri rigorosi per la selezione. Cerca fornitori che forniscano certificazioni complete dei materiali, aderiscano agli standard di produzione ISO e possiedano una comprovata esperienza specifica nel settore delle fondazioni profonde. La trasparenza della catena di fornitura, la disponibilità garantita delle scorte per le parti soggette a usura critiche e l'accesso al supporto tecnico sono fattori vitali per ridurre al minimo i tempi di fermo dell'impianto in caso di guasti imprevisti. Avete bisogno di un fornitore che comprenda la differenza tra i cuscinetti industriali standard e quelli adatti ai lavori di compattazione ad alte vibrazioni.
Rischi di implementazione: transizione a un quadro di manutenzione preventiva
Stabilire un monitoraggio basato sulle condizioni
L'abbandono del modello run-to-failure richiede il passaggio da una manutenzione basata sulla pianificazione a una manutenzione basata sulle condizioni. Questa transizione prevede il monitoraggio dello stato effettivo delle apparecchiature anziché il semplice monitoraggio delle ore di funzionamento. Smetti di indovinare e inizia a utilizzare gli strumenti diagnostici. L'implementazione di pistole a imaging termico per controllare le temperature dell'involucro esterno immediatamente dopo l'estrazione rivela blocchi del sistema di raffreddamento. Utilizzando strumenti di analisi delle vibrazioni con accelerometri è possibile rilevare gli squilibri precoci dei cuscinetti. L'esecuzione regolare di campionamenti dell'olio e di spettroscopia identifica microscopiche scaglie di ottone o acciaio prima che un cuscinetto si grippi. Sebbene ciò richieda un investimento di capitale iniziale in strumenti diagnostici e formazione, previene guasti catastrofici individuando tempestivamente il degrado.
Mitigare i rischi di adozione sul posto di lavoro
Il rischio principale nell’implementazione di un quadro preventivo è la conformità a livello di sito. Applicare rigorosi registri di manutenzione e routine di ispezione quotidiana su cantieri attivi e frenetici è impegnativo. Il personale del sito spesso considera le pratiche burocratiche come un peso. I gestori del sito devono integrare questi controlli nel flusso di lavoro quotidiano, rendendoli un prerequisito obbligatorio prima dell'accensione dell'impianto. Le liste di controllo digitali sui tablet robusti e gli avvisi di manutenzione automatizzati aiutano a colmare il divario tra policy ed esecuzione. Collegare direttamente le autorizzazioni di manutenzione ai passaggi di consegne per garantire la responsabilità.
Formazione degli operatori sulla diagnostica in tempo reale
Gli operatori fungono da prima linea di difesa contro i guasti alle apparecchiature. È essenziale formare gli operatori delle piattaforme affinché riconoscano i primi segnali di allarme. Deve essere loro insegnato a leggere simultaneamente gli indicatori del terreno e della cabina di controllo. Gli operatori devono identificare picchi di amperaggio anomali quando le dimensioni delle particelle ostacolano la penetrazione. Devono riconoscere i cambiamenti nella frequenza delle vibrazioni che indicano un guasto dell'ammortizzatore e monitorare le cadute di pressione del refrigerante. Dare agli operatori la possibilità di interrompere le operazioni e sollevare la sonda quando la diagnostica indica un problema consente di risparmiare centinaia di migliaia di dollari in costi di ricostruzione.
Conclusione
Condurre un controllo immediato dello spessore a ultrasuoni su tutti gli involucri delle sonde attive per identificare l'assottigliamento localizzato e programmare le applicazioni di rivestimento duro.
Estrarre e analizzare campioni di olio dall'alloggiamento del cuscinetto per rilevare i primi segni di scheggiatura del metallo o contaminazione da acqua.
Implementare una lista di controllo digitale obbligatoria prima del turno che richieda agli operatori di verificare la portata del flusso della camicia d'acqua e l'integrità dell'elastomero dello smorzatore prima di alimentare l'impianto.
Aggiornare le linee guida per l'approvvigionamento per richiedere rapporti sui test dei materiali certificati ISO per tutte le fasce antiusura, i coni anteriori e i cuscinetti interni sostitutivi.
Domande frequenti
D: Qual è la durata media di un vibroflot prima di una revisione importante?
R: In condizioni standard con una manutenzione rigorosa, un'unità funziona generalmente da 1.000 a 1.500 ore prima di richiedere una revisione interna. Tuttavia, i terreni altamente abrasivi, la resistenza delle particelle sovradimensionate e la scarsa tecnica dell'operatore possono ridurre questa durata a meno di 500 ore.
D: In che modo le diverse tecniche di miglioramento del terreno influiscono sull'usura del vibroflot?
R: I metodi di alimentazione dall'alto a umido richiedono ispezioni più approfondite della tenuta a causa della pressione costante dell'acqua e del liquame che minaccia i componenti interni. Le colonne in pietra a secco con alimentazione superiore causano un'abrasione esterna del rivestimento significativamente più elevata a causa del continuo attrito del materiale di riempimento in pietrisco.
D: Con quale frequenza deve essere eseguita la lubrificazione dei cuscinetti Vibroflot?
R: Gli intervalli di lubrificazione dipendono strettamente dalle linee guida del produttore e dall'ambiente operativo. I sistemi automatizzati di circolazione dell'olio richiedono controlli di livello giornalieri e campionamenti periodici. I sistemi lubrificati a grasso spesso richiedono l'ingrassaggio manuale con litio complesso ad alta temperatura ogni 8-12 ore di funzionamento.
D: Quali sono i primi segni di guasto del raffreddamento del motore vibroflot?
R: I primi indicatori includono letture di amperaggio elevate e prolungate sul pannello di controllo, eccessivo calore irradiato dall'involucro esterno al momento dell'estrazione, attivazioni inaspettate di sgancio termico e un notevole calo della pressione esterna dell'acqua durante le applicazioni umide.
D: In che modo l'usura esterna del vibroflot influisce sui componenti interni?
R: Man mano che l'involucro esterno si assottiglia a causa dell'abrasione del terreno, perde rigidità strutturale. Ciò porta alla flessione dell'involucro sotto carico, che compromette l'allineamento della tenuta interna. Una volta che le guarnizioni falliscono, il terreno abrasivo e l'acqua pressurizzata contaminano il motore e i cuscinetti, causandone la distruzione immediata.
D: Quando è necessaria la manutenzione della serranda vibroflot?
R: La manutenzione è necessaria quando le ispezioni visive rivelano lacerazioni, crepe o gravi deformazioni dei blocchi di elastomero. A livello operativo, se l'operatore della gru avverte un'eccessiva vibrazione di 30 Hz che si trasferisce sui tubi di prolunga, l'ammortizzatore è guasto e richiede la sostituzione immediata.
D: Cosa dovrei cercare in un fornitore di ricambi vibroflot?
R: Hai bisogno di un fornitore con una profonda esperienza di base. Cerca tolleranze dimensionali esatte, certificazioni di materiali elastomerici e di acciaio di alta qualità, standard di produzione ISO e disponibilità di inventario garantita per garantire una spedizione rapida in caso di guasti imprevisti.