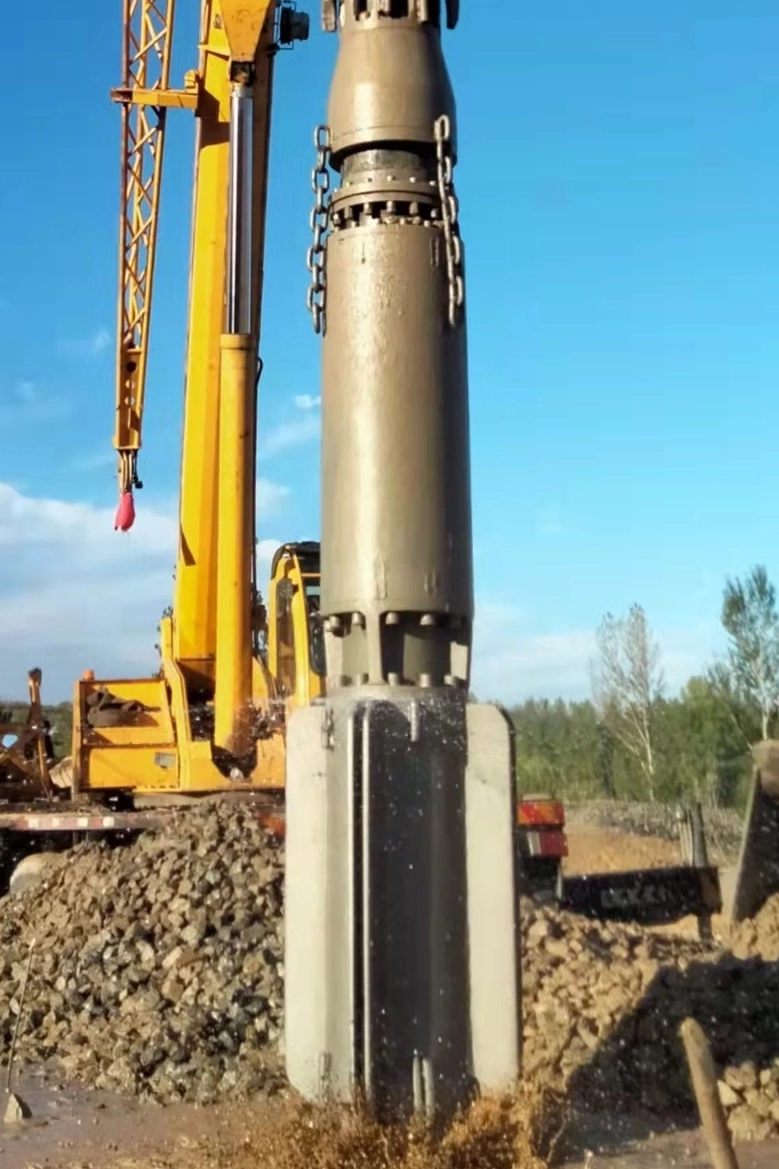
Nieoczekiwana awaria sprzętu podczas projektów głębokiego zagęszczania niesie ze sobą ogromne kary finansowe. Kiedy wiertnica ulegnie awarii w połowie zagęszczania, wynikające z tego opóźnienia w projekcie i przestoje załogi szybko przyćmiewają początkowy koszt maszyny. Prace związane z ulepszaniem gruntu narażają sprzęt na działanie ekstremalnych warunków. Wysokie ścieranie spowodowane ziarnistymi glebami, intensywne siły promieniowe generowane przez wewnętrzną masę mimośrodową i silne naprężenia termiczne są stałymi elementami w każdym miejscu pracy. Poleganie na reaktywnym podejściu „od pracy do awarii” gwarantuje katastrofalne awarie i drastycznie zmniejsza żywotność sprzętu.
Aby dotrzymać harmonogramu projektów, wykonawcy muszą przejść na podejście proaktywne. Identyfikacja głównych przyczyn przedwczesnych awarii, optymalizacja protokołów codziennej konserwacji i uważna ocena podzespołów zamiennych to obowiązkowe kroki. Wdrożenie tych strategii pozwoli zmaksymalizować korzyści żywotność wibroflotu zarówno w zastosowaniach zagęszczania wibracyjnego, jak i wymiany wibracyjnej, zapewniając stałe zagęszczanie i stabilność strukturalną bez niepotrzebnych przestojów.
Kluczowe dania na wynos
Zarządzanie temperaturą i tarciem mają kluczowe znaczenie: Nieodpowiednie chłodzenie silnika wibroflotowego i niewłaściwe smarowanie łożysk są przyczyną większości katastrofalnych awarii wewnętrznych.
Zużycie zewnętrzne jest nieuniknione, ale możliwe do opanowania: warunki glebowe powodujące ścieranie i zasypka zasilana od góry wymagają ścisłej konserwacji korpusu wibracyjnego i terminowej wymiany części zużywalnych w celu ochrony zespołu rdzenia.
Wpływ operatora i mechanika gleby: przekraczanie optymalnego natężenia prądu w gęstych warstwach gleby lub walka z nadmiernymi cząstkami in-situ przyspiesza zmęczenie konstrukcji i degradację komponentów.
Niezawodność dostawcy decyduje o czasie pracy: Współpraca ze sprawdzonym dostawcą części firmy Vibroflot zapewnia dostęp do komponentów o wysokiej tolerancji, które spełniają lub przekraczają specyfikacje OEM, skracając średni czas między awariami (MTBF).
Realia operacyjne wpływające na żywotność urządzenia Vibroflot
Aby rozróżnić normalne zużycie od przedwczesnej awarii, konieczne jest ustalenie wartości bazowej godzin pracy przed remontem głównym. W standardowych warunkach pracy i właściwej konserwacji, wysokowydajna jednostka zagęszczająca powinna przepracować od 1000 do 1500 godzin, zanim będzie wymagała całkowitej przebudowy wewnętrznej. Jednak ta linia bazowa zmienia się radykalnie w zależności od geologii specyficznej dla danego miejsca i techniki operatora. Kiedy komponenty ulegają awarii po 300 godzinach, pierwotna przyczyna rzadko leży w pojedynczej wadliwej części. Zamiast tego wskazuje na rozbieżność między ograniczeniami operacyjnymi sprzętu a realiami fizycznymi projektu ulepszenia gruntu. Rozpoznanie różnicy między oczekiwanym zmęczeniem mechanicznym a przyspieszonym zniszczeniem jest pierwszym krokiem w kierunku wydłużenia czasu sprawności operacyjnej.
Rozmiar cząstek i odporność na penetrację in-situ
Różne materiały stosowane na miejscu decydują o szybkości zużycia mechanicznego. Skład fizyczny gleby bezpośrednio wpływa na to, jak ciężko musi pracować sprzęt, aby osiągnąć docelową głębokość. Grunty ziarniste o wysokich wartościach N w standardowym teście penetracji (SPT) silnie opierają się promieniowym przemieszczeniom generowanym przez sondę. Jeśli wielkość cząstek materiału in-situ jest zbyt duża lub jeśli gleba zawiera gęste warstwy bruku, penetracja jest poważnie utrudniona.
Opór ten wykładniczo zwiększa ilość czasu, jaki jednostka spędza pod dużym obciążeniem. Długotrwała praca pod dużym obciążeniem maksymalizuje naprężenia termiczne wewnętrznego silnika i wzmacnia siły promieniowe działające na zespoły łożysk. Kiedy stożek czołowy napotyka odmowę w przypadku cząstek o dużych rozmiarach, operator platformy często musi przesuwać sondę w górę i w dół. To gwałtowne zwiększenie natężenia prądu elektrycznego powoduje powstanie fal uderzeniowych w rurach przedłużających. Im dłużej sonda usiłuje przeniknąć gęste warstwy, tym szybciej ulegają degradacji wewnętrzne składniki.
Wysokie obciążenie termiczne, umiarkowane ścieranie
Zwiększone temperatury silnika; wymaga ścisłego monitorowania chłodzenia.
Żwiry i bruk (>100mm)
Skrajny (częsta odmowa)
Silny wstrząs mechaniczny, duże ścieranie
Szybkie zmęczenie łożyska; wysokie ryzyko wgnieceń obudowy i wygięcia konstrukcji.
Wpływ określonych technik ulepszania gruntu
Różne metody stabilizacji gruntu poddają sprzęt różnym profilom zużycia. Zrozumienie tych różnic pozwala kierownikom budowy dostosować harmonogramy konserwacji do konkretnych zagrożeń związanych z pracą.
Metoda mokrego zasilania od góry: technika ta wykorzystuje boczne strumienie wody lub szlamu w celu spulchnienia gleby i utrzymania stabilności otworu podczas penetracji. Podstawowym ryzykiem jest tutaj ciśnienie hydrostatyczne. Stała obecność wody pod ciśnieniem i szlamu ściernego zagraża integralności dolnych uszczelnień mechanicznych. Gnojowica działa jak pasta szlifierska na powierzchniach uszczelnień. Jeśli uszczelka zostanie naruszona, wnikająca woda natychmiast zniszczy dolny zespół łożyska i spowoduje zwarcie w silniku elektrycznym.
Wymiana na sucho wibro: W tej metodzie zasypka kamienna jest dodawana od góry. Gdy sonda wibruje i przestawia cząsteczki gleby, aby zagęścić fundament, ciągły przepływ kruszonego kamienia powoduje silne tarcie ścierne o obudowę zewnętrzną. To ciągłe szlifowanie powoduje szybkie zużycie stali, co wymaga częstych kontroli grubości i ponownego napawania.
Błąd operatora i nadmierne natężenie prądu
Element ludzki odgrywa ogromną rolę w trwałości sprzętu. Operatorzy często spotykają się z presją utrzymania wydajności produkcyjnej, co prowadzi ich do wymuszania penetracji przez niesprzyjające warunki glebowe. Kiedy operator zbyt mocno naciska wiertnicę lub rozluźnia linę dźwigu, aby umieścić ciężar rur przedłużających na sondzie, silnik pobiera nadmierny prąd, aby pokonać opór fizyczny.
Długotrwała praca powyżej znamionowego natężenia prądu prowadzi do natychmiastowego przeciążenia termicznego. Na przykład przepychanie silnika o mocy 130 kW poza czerwoną linię przez dłuższy czas powoduje stopienie uzwojeń stojana. Praktyka ta pogarsza izolację klasy H silnika i powoduje ekstremalne obciążenie mechaniczne sprzęgła. Szkolenie operatorów w zakresie przestrzegania limitów natężenia prądu, odczytywania wskaźników w kabinie sterującej i pozwalania na wykonanie pracy przez wibracje to najskuteczniejszy sposób zapobiegania natychmiastowym awariom termicznym.
Podstawowe przyczyny przedwczesnego zużycia i awarii Vibroflotu
Degradacja termiczna i chłodzenie silnika Vibroflot
Ciepło jest głównym wrogiem silników elektrycznych i hydraulicznych pracujących w zamkniętych obudowach głęboko pod ziemią. Podczas ciągłej pracy silnik generuje ogromne ciepło, które należy odprowadzić, aby zapobiec awarii. Skuteczny Chłodzenie silnika wibroflot opiera się na wewnętrznych płaszczach wodnych oraz, w przypadku zastosowań wilgotnych, na otaczającym przepływie wody. Czysta woda musi przepływać z określoną szybkością – często od 60 do 100 galonów na minutę – aby odprowadzić ciepło.
Do usterek w układzie chłodzenia często zaliczają się zablokowane kanały wodne spowodowane pompowaniem brudnej wody ze stawu, uszkodzone zawory obejściowe lub niewystarczające zewnętrzne natężenia przepływu. Konsekwencje złego chłodzenia są poważne. Gdy temperatura wewnętrzna wzrasta powyżej progu 180°C, izolacja stojana zaczyna się rozkładać, co prowadzi do zwarć elektrycznych. Jednocześnie nadmierne ciepło powoduje rozszerzanie się wirnika. W środowisku o minimalnych luzach wewnętrznych rozszerzanie się wirnika prowadzi do fizycznego kontaktu ze stojanem, co skutkuje katastrofalnym spaleniem silnika i całkowitym zatrzymaniem operacji zagęszczania.
Awaria tarcia i smarowanie łożysk Vibroflot
Podstawowa funkcja urządzenia opiera się na mimośrodowej masie obracającej się z prędkością od 1500 do 1800 obr./min w celu generowania wibracji poziomych. Działanie to powoduje wyrzucenie od 30 do 50 ton siły odśrodkowej na górne i dolne zespoły łożyskowe. Aby wytrzymać te ekstremalne obciążenia promieniowe, łożyska walcowe wymagają precyzyjnego smarowania w wysokiej temperaturze. W zależności od konkretnego modelu osiąga się to poprzez zautomatyzowane systemy smarowania lub ciągłą cyrkulację oleju.
Ścisłe przestrzeganie Okresy smarowania łożysk wibroflot nie podlegają negocjacjom. Pominięte cykle smarowania, użycie niewłaściwego gatunku smaru (np. użycie standardowego smaru zamiast wysokotemperaturowego kompleksu litowego) lub niewykryte awarie uszczelek prowadzą do szybkiego wzrostu tarcia. Jeśli dolne uszczelnienie mechaniczne ulegnie uszkodzeniu na skutek ścierania szlamu, woda przedostanie się do obudowy łożyska i natychmiast zniszczy film olejowy. Powstały kontakt metalu z metalem powoduje szybkie odpryskiwanie łożyska, pękanie mosiężnego koszyka i katastrofalne zatarcie wału mimośrodowego.
Degradacja ścierna: konserwacja korpusu wibracyjnego
Zewnętrzna powłoka urządzenia stanowi jedyną barierę pomiędzy delikatnymi elementami wewnętrznymi a silnie ściernym podłożem. Podczas penetracji i zagęszczania gruntów ziarnistych osłona, stożek czołowy i opaski ścierne podlegają ciągłemu tarciu o piasek kwarcowy i tłuczeń kamienny. To zewnętrzne ścieranie powoli usuwa materiał z powłoki ze stali o wysokiej plastyczności.
Wykonywanie spójne Konserwacja korpusu wibracyjnego jest jedynym sposobem radzenia sobie z degradacją strukturalną. Zespoły konserwacyjne muszą rutynowo mierzyć grubość obudowy za pomocą mierników ultradźwiękowych. Muszą sprawdzić integralność napawanych spoin i zidentyfikować pęknięcia naprężeniowe spowodowane tarciem kamienia podawanego od góry. Wykonawcy zazwyczaj spawają napawanie z węglika wolframu w sposób kratkowy w strefach wysokiego zużycia, aby wydłużyć żywotność obudowy.
Zaniedbanie tej procedury może spowodować, że materiały ścierne rozrzedzą obudowę aż do zniszczenia konstrukcji. Gdy w obudowie pojawi się dziura, woda gruntowa pod ciśnieniem i gleba zalewają wnętrze, natychmiast niszcząc silnik i łożyska. Zarządzający zużycie wibroflotowe poprzez proaktywne napawanie i wymianę taśmy ścieralnej jest znacznie bardziej opłacalne niż wymiana zalanego zespołu rdzenia.
Zmęczenie konstrukcji i konserwacja amortyzatorów Vibroflot
Izolator drgań, umieszczony w górnej części sondy, pełni krytyczną funkcję ochronną. Zapobiega przemieszczaniu się niszczycielskich wibracji o wysokiej częstotliwości 30 Hz, generowanych przez mimośrodową masę, w górę rur przedłużających i uszkodzeniu dźwigu lub platformy. Ten efekt tłumienia opiera się na wytrzymałych blokach elastomerowych lub specjalistycznych zespołach sprężyn poliuretanowych.
Z biegiem czasu elastomery te ulegają degradacji. Ekspozycja na promieniowanie UV, wycieki oleju hydraulicznego z platformy i miliony cykli sprężania powodują rozkład gumy. Traci twardość w skali Shore’a A i zaczyna się rozdzierać. Opóźniony Konserwacja amortyzatorów wibroflot umożliwia przeniesienie energii kinetycznej z powrotem do urządzenia. Ta źle skierowana energia powoduje poważne zmęczenie konstrukcji, co prowadzi do pęknięć spoin rur przedłużających, poluzowania połączeń elektrycznych i przyspieszonego zużycia systemów wysięgnika i wciągarki wiertnicy. Aby zachować integralność konstrukcji, wymagane są regularne kontrole wizualne i próby działania zespołu tłumiącego.
Ocena komponentów zamiennych i ulepszeń
Połączenie funkcji z wynikami: materiały standardowe i ulepszone
Podczas przebudowy jednostki wykonawcy muszą wybierać pomiędzy standardowymi częściami zamiennymi a ulepszonymi materiałami zaprojektowanymi do pracy w ekstremalnych warunkach. Modernizacja określonych komponentów ma bezpośredni wpływ na okresy międzyobsługowe i ogólną niezawodność, szczególnie w przypadku kolumn kamiennych odpornych na ścieranie. Inwestycja w lepszą metalurgię i węższe tolerancje obróbki opłaca się, wydłużając średni czas między awariami.
Specyfikacje aktualizacji komponentów
Kategoria komponentu
Standardowa specyfikacja materiału
Ulepszona specyfikacja materiału
Wynik operacyjny
Klatki łożyskowe
Standardowa stal tłoczona
Obrobiony mosiądz lub specjalistyczny polimer
Wyższa tolerancja na rozszerzalność cieplną i zmniejszone tarcie przy dużych obciążeniach promieniowych.
Obudowa zewnętrzna
Standardowa stal węglowa
Stal stopowa o wysokiej wytrzymałości
Zwiększona odporność na rozcieńczanie ścierne podczas operacji zasypywania suchym kamieniem.
Noś opaski
Podstawowe taśmy stalowe do spawania
Napawanie węglikiem wolframu
Wykładniczo dłuższe odstępy między odbudowami obudowy zewnętrznej.
Elastomery tłumiące
Standardowa guma naturalna
Wysokotemperaturowe mieszanki poliuretanowe
Utrzymuje elastyczność przez dłuższy czas, zapobiegając destrukcyjnemu przenoszeniu wibracji na platformę.
Tolerancje OEM a tolerancje na rynku wtórnym
Debata pomiędzy częściami OEM i częściami z rynku wtórnego często koncentruje się na kosztach i precyzji. Elementy wewnętrzne działają z minimalnymi prześwitami, często mniejszymi niż 0,5 milimetra. Wał mimośrodowy, łożyska i obudowa silnika muszą być idealnie dopasowane, aby zapobiec niewyważeniu wibracji. Niespełniające norm tolerancje występujące w tanich częściach zamiennych prowadzą do natychmiastowego braku równowagi mechanicznej. Nawet ułamek milimetra odchylenia lub dużego bicia spowoduje, że mimośrodowa masa będzie chybotać się poza osią. Generuje to destrukcyjne harmoniczne, które rozrywają koszyki łożyskowe i rozbijają uszczelnienia mechaniczne. Inżynieria precyzyjna jest obowiązkowa w przypadku przebudów wewnętrznych.
Weryfikacja niezawodnego dostawcy części Vibroflot
Pozyskiwanie wysokiej jakości komponentów wymaga współpracy ze sprawdzonym specjalistą dostawca części firmy Vibroflot . Wykonawcy powinni ustalić rygorystyczne kryteria wyboru. Poszukaj dostawców, którzy zapewniają pełne certyfikaty materiałowe, przestrzegają norm produkcyjnych ISO i posiadają udokumentowane doświadczenie, szczególnie w sektorze głębokiego fundamentowania. Przejrzystość łańcucha dostaw, gwarantowana dostępność zapasów krytycznych części eksploatacyjnych oraz dostęp do wsparcia technicznego to istotne czynniki minimalizujące przestoje platformy w przypadku nieoczekiwanych awarii. Potrzebujesz dostawcy, który rozumie różnicę pomiędzy standardowymi łożyskami przemysłowymi a łożyskami przystosowanymi do prac zagęszczających charakteryzujących się wysokimi wibracjami.
Ryzyko związane z wdrożeniem: przejście do ram konserwacji zapobiegawczej
Ustanowienie monitorowania opartego na stanie
Odejście od modelu „od działania do awarii” wymaga przejścia z konserwacji opartej na harmonogramie na konserwację opartą na stanie. To przejście obejmuje monitorowanie rzeczywistego stanu sprzętu, a nie tylko śledzenie godzin pracy. Przestań zgadywać i zacznij korzystać z narzędzi diagnostycznych. Zastosowanie pistoletów termowizyjnych do sprawdzania temperatury zewnętrznej obudowy natychmiast po ekstrakcji pozwala wykryć blokady w układzie chłodzenia. Wykorzystanie narzędzi do analizy drgań za pomocą akcelerometrów umożliwia wczesne wykrycie niewyważenia łożysk. Regularne pobieranie próbek oleju i spektroskopia pozwalają zidentyfikować mikroskopijne płatki mosiądzu lub stali, zanim łożysko się zatnie. Chociaż wymaga to początkowych inwestycji kapitałowych w narzędzia diagnostyczne i szkolenia, zapobiega katastrofalnym awariom poprzez wczesne wykrycie degradacji.
Ograniczanie ryzyka adopcji w miejscu pracy
Podstawowym ryzykiem związanym z wdrażaniem ram zapobiegawczych jest zgodność na poziomie zakładu. Egzekwowanie rygorystycznych dzienników konserwacji i codziennych procedur inspekcji na aktywnych, dynamicznych budowach stanowi wyzwanie. Pracownicy budowy często postrzegają formalności jako obciążenie. Kierownicy budowy muszą włączyć te kontrole do codziennej pracy, czyniąc je obowiązkowym warunkiem wstępnym przed włączeniem platformy. Cyfrowe listy kontrolne na wytrzymałych tabletach i automatyczne powiadomienia o konserwacji pomagają wypełnić lukę między polityką a jej wykonaniem. Powiąż podpisy konserwacyjne bezpośrednio z przekazaniem zmian, aby zapewnić rozliczalność.
Szkolenie operatorów w zakresie diagnostyki w czasie rzeczywistym
Operatorzy stanowią pierwszą linię obrony przed awarią sprzętu. Niezbędne jest przeszkolenie operatorów platform w zakresie rozpoznawania wczesnych znaków ostrzegawczych. Należy ich nauczyć jednoczesnego odczytywania podłoża i wskaźników w kabinie sterowniczej. Operatorzy muszą zidentyfikować nieprawidłowe skoki natężenia, gdy rozmiary cząstek utrudniają penetrację. Muszą rozpoznawać zmiany częstotliwości wibracji wskazujące na awarię amortyzatora i monitorować spadki ciśnienia płynu chłodzącego. Umożliwienie operatorom wstrzymania operacji i podniesienia sondy, gdy diagnostyka wskaże problem, pozwala zaoszczędzić setki tysięcy dolarów na kosztach odbudowy.
Wniosek
Przeprowadź natychmiastowy ultradźwiękowy audyt grubości wszystkich aktywnych osłon sond, aby zidentyfikować miejscowe przerzedzenia i zaplanować aplikacje do napawania.
Pobieraj i analizuj próbki oleju z obudowy łożyska, aby wykryć wczesne oznaki odprysków metalu lub zanieczyszczenia wodą.
Wdrożyć obowiązkową cyfrową listę kontrolną przed zmianą, wymagającą od operatorów sprawdzenia natężenia przepływu w płaszczu wodnym i integralności elastomeru amortyzatora przed uruchomieniem platformy.
Zaktualizuj wytyczne dotyczące zamówień, aby wymagać raportów z testów materiałów z certyfikatem ISO dla wszystkich zamiennych pasków ścieralnych, stożków czołowych i łożysk wewnętrznych.
Często zadawane pytania
P: Jaka jest średnia żywotność wibroflotu przed remontem generalnym?
Odp.: W standardowych warunkach i rygorystycznej konserwacji jednostka zazwyczaj działa przez 1000 do 1500 godzin, zanim będzie wymagać remontu wewnętrznego. Jednakże gleby silnie ścierne, odporność na cząstki o dużych rozmiarach i zła technika operatora mogą skrócić tę żywotność do poniżej 500 godzin.
P: W jaki sposób różne techniki ulepszania gruntu wpływają na zużycie wibroflotu?
Odp.: Metody zasilania na mokro od góry wymagają częstszych kontroli uszczelnień ze względu na stałe ciśnienie wody i szlamu zagrażające elementom wewnętrznym. Kolumny kamienne zasilane od góry na sucho powodują znacznie większe ścieranie obudowy zewnętrznej w wyniku ciągłego tarcia kruszonego kamienia zasypkowego.
P: Jak często należy przeprowadzać smarowanie łożysk wibroflotowych?
Odp.: Częstotliwość smarowania zależy ściśle od wytycznych producenta i środowiska pracy. Zautomatyzowane systemy obiegu oleju wymagają codziennych kontroli poziomu i okresowego pobierania próbek. Układy smarowane smarem często wymagają ręcznego smarowania wysokotemperaturowym kompleksem litu co 8 do 12 godzin pracy.
P: Jakie są pierwsze oznaki awarii chłodzenia silnika wibroflotowego?
Odp.: Wczesne wskaźniki obejmują utrzymujące się wysokie odczyty natężenia prądu na panelu sterowania, nadmierne ciepło emitowane z zewnętrznej obudowy podczas ekstrakcji, nieoczekiwane aktywacje wyłącznika termicznego i zauważalny spadek zewnętrznego ciśnienia wody podczas zastosowań mokrych.
P: W jaki sposób zewnętrzne zużycie wibroflotu wpływa na elementy wewnętrzne?
Odp.: W miarę jak obudowa zewnętrzna staje się cieńsza w wyniku ścierania gleby, traci sztywność konstrukcyjną. Prowadzi to do ugięcia obudowy pod obciążeniem, co pogarsza wyrównanie wewnętrznego uszczelnienia. W przypadku awarii uszczelek, ścierna gleba i woda pod ciśnieniem zanieczyszczają silnik i łożyska, powodując natychmiastowe zniszczenie.
P: Kiedy wymagana jest konserwacja amortyzatora wibroflotowego?
Odp.: Konserwacja jest wymagana, gdy oględziny wykażą rozdarcie, pęknięcie lub poważne odkształcenie bloków elastomeru. Z operacyjnego punktu widzenia, jeśli operator dźwigu odczuje nadmierne wibracje o częstotliwości 30 Hz przenoszące rury przedłużające, oznacza to, że amortyzator uległ awarii i wymaga natychmiastowej wymiany.
P: Czego powinienem szukać u dostawcy części wibroflotowych?
Odp.: Potrzebujesz dostawcy z głębokim doświadczeniem. Szukaj dokładnych tolerancji wymiarowych, certyfikatów wysokiej jakości stali i elastomerów, norm produkcyjnych ISO i gwarantowanej dostępności zapasów, aby zapewnić szybką wysyłkę w przypadku nieoczekiwanych awarii.