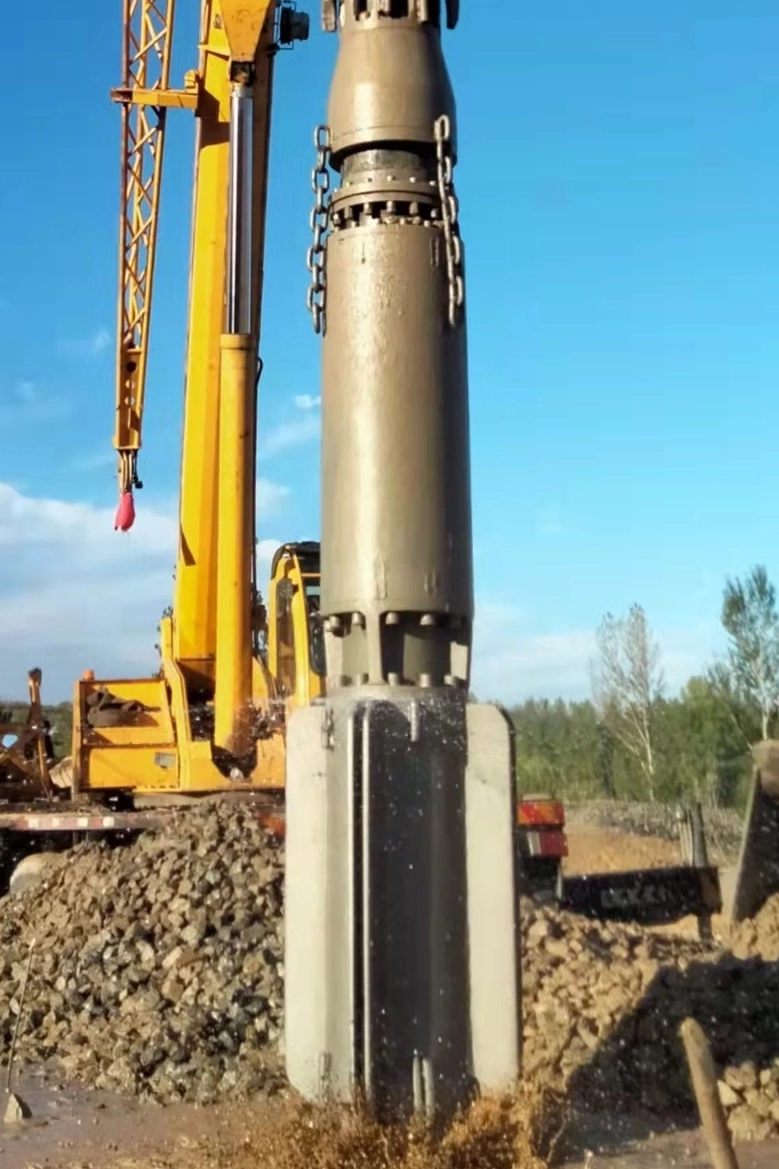
Неочекивани квар опреме током пројеката дубоког збијања носи огромну финансијску казну. Када се платформа сруши усред збијања, кашњења пројекта која су уследила и сати неактивности екипе брзо помрачују почетну цену машине. Операције побољшања тла излажу опрему екстремним окружењима. Висока абразија од зрнастог тла, интензивне радијалне силе које ствара унутрашња ексцентрична маса и велики термички стрес су константе на сваком градилишту. Ослањање на реактиван приступ од рада до квара гарантује катастрофалне кварове и драстично смањује дуговечност опреме.
Да би се пројекти одржавали по плану, извођачи морају прећи на проактиван оквир. Идентификовање основних узрока прераног квара, оптимизација протокола дневног одржавања и пажљива процена компоненти за замену су обавезни кораци. Примена ових стратегија ће максимизирати Виброфлот радни век у апликацијама вибро збијања и замене вибро, обезбеђујући конзистентно згушњавање и структурну стабилност без непотребног застоја.
Кеи Такеаваис
Управљање топлотом и трењем је критично: Неадекватно хлађење виброфлот мотора и неправилно подмазивање лежајева узрокују већину катастрофалних унутрашњих кварова.
Спољно хабање је неизбежно, али се може управљати: услови абразивног тла и затрпавање са горњим напоном захтевају стриктно одржавање вибрационог тела и благовремену замену делова који се троше како би се заштитио склоп језгра.
Утицај оператера и механика тла: Гурање опреме изнад оптималне ампераже у густим слојевима тла, или борба против превеликих честица на лицу места, убрзава замор структуре и деградацију компоненти.
Поузданост добављача диктира време непрекидног рада: Партнерство са провереним добављачем делова за виброфлот обезбеђује приступ компонентама високе толеранције које одговарају или превазилазе ОЕМ спецификације, смањујући средње време између кварова (МТБФ).
Оперативне реалности које утичу на радни век Виброфлота
Уоквиривање проблема: Дефинисање основних очекивања
Успостављање основне линије за радне сате пре већег ремонта је неопходно да би се направила разлика између нормалног хабања и превременог квара. Под стандардним радним условима са одговарајућим одржавањем, јединица за сабијање за тешке услове треба да постигне 1.000 до 1.500 радних сати пре него што захтева потпуну унутрашњу реконструкцију. Међутим, ова основна линија се драматично помера на основу геологије специфичне за локацију и технике оператера. Када компоненте покваре 300 сати, основни узрок ретко лежи у једном неисправном делу. Уместо тога, указује на неусклађеност између оперативних ограничења опреме и физичке реалности пројекта побољшања терена. Препознавање разлике између очекиваног механичког замора и убрзаног разарања је први корак у продужењу радног времена.
Величина честица на лицу места и отпорност на продирање
Различити материјали на лицу места диктирају брзину механичког хабања. Физички састав тла директно утиче на то колико тешко опрема мора да ради да би достигла циљну дубину. Зрнаста тла са високим Н-вредностима стандардног теста пенетрације (СПТ) снажно се одупиру радијалном померању које генерише сонда. Ако је величина честица материјала на лицу места превелика, или ако тло садржи густе слојеве калдрме, продирање је озбиљно отежано.
Овај отпор експоненцијално повећава количину времена које јединица проводи под великим оптерећењем. Продужени рад са великим оптерећењем максимизира термички стрес на унутрашњем мотору и појачава радијалне силе које делују на склопове лежаја. Када носни конус наиђе на одбијање превеликих честица, оператер опреме често мора да подиже сонду горе-доле. Овај скок повећава електричну амперажу и шаље ударне таласе кроз продужне цеви. Што се дуже сонда бори да продре у густе слојеве, брже се разграђују унутрашње компоненте.
Састав тла и напрезање повезане опреме
Соил Профиле
Отпорност на продор
Механизам примарног хабања
Очекивани утицај на опрему
Чист, растресити песак (СПТ Н < 10)
Ниско
Блага спољашња абразија
Максимални животни век компоненте; глатко продирање.
Густи муљевити песак (СПТ Н 20-40)
Умерено до високо
Високо топлотно оптерећење, умерена абразија
Повећане температуре мотора; захтева стриктно праћење хлађења.
Шљунак и калдрма (>100 мм)
Екстремно (често одбијање)
Јак механички удар, висока абразија
Брзи замор лежаја; висок ризик од удубљења кућишта и структуралног савијања.
Утицај специфичних техника побољшања терена
Различите методе стабилизације тла подвргавају опрему различитим профилима хабања. Разумевање ових разлика омогућава менаџерима локација да прилагоде своје распореде одржавања специфичним опасностима посла.
Метода влажног горњег храњења: Ова техника користи бочне млазеве воде или муљке за отпуштање тла и одржавање стабилности рупе током продирања. Примарни ризик овде је хидростатички притисак. Стално присуство воде под притиском и абразивног раствора угрожава интегритет доњих механичких заптивача. Густа каша делује као паста за млевење на површинама заптивки. Ако је заптивка угрожена, продор воде ће одмах уништити склоп доњег лежаја и кратко спојити електрични мотор.
Замена сувим вибро: У овој методи, засипање каменом се додаје одозго. Како сонда вибрира и преуређује честице тла како би се згуснула темељ, континуирани ток дробљеног камена ствара тешко абразивно трење о спољашње кућиште. Ово континуирано брушење брзо истроши челик, захтевајући честе провере дебљине и поновну наношење тврдог слоја.
Грешка оператера и превелика ампеража
Људски елемент игра велику улогу у дуговечности опреме. Оператери се често суочавају са притиском да одрже стопе производње, што их доводи до продора силе кроз неповољне услове тла. Када оператер превише гурне опрему или олабави жицу дизалице да би ставио тежину продужних цеви на сонду, мотор повлачи прекомерну струју да би савладао физички отпор.
Трајни рад изнад граница називне ампераже доводи до тренутног топлотног преоптерећења. На пример, гурање мотора од 130 кВ преко његове црвене линије током дужег периода топи намотаје статора. Ова пракса деградира изолацију класе Х мотора и ствара екстремно механичко оптерећење на спојници. Обука оператера да поштују ограничења струје, читају контролне мераче у кабини и дозвољавају вибрацијама да обављају посао је најефикаснији начин да се спречи тренутни термички квар.
Примарни узроци превременог хабања и квара Виброфлота
Термичка деградација и Виброфлот хлађење мотора
Топлота је примарни непријатељ електричних и хидрауличних мотора који раде у затвореним кућиштима дубоко под земљом. Током непрекидног рада, мотор генерише огромну топлоту која се мора распршити да би се спречио квар. Ефективно Виброфлот хлађење мотора се ослања на унутрашње водене кошуље и, у влажним апликацијама, на околни ток воде. Чиста вода мора да тече одређеним брзинама - често 60 до 100 галона у минути - да однесе ову топлоту.
Тачке квара у систему за хлађење често укључују зачепљене пролазе воде услед пумпања прљаве воде из рибњака, оштећене бајпас вентиле или недовољне спољне брзине протока. Последице лошег хлађења су тешке. Како унутрашње температуре порасту преко прага од 180°Ц, изолација статора почиње да се квари, што доводи до кратких спојева. Истовремено, прекомерна топлота изазива ширење ротора. У окружењу са минималним унутрашњим зазорима, проширење ротора доводи до физичког контакта са статором, што резултира катастрофалним сагоревањем мотора и потпуним заустављањем операција сабијања.
Отказивање трења и подмазивање Виброфлот лежајева
Основна функција опреме ослања се на ексцентричну масу која се ротира на 1.500 до 1.800 о/мин да генерише хоризонталне вибрације. Ова акција баца 30 до 50 тона центрифугалне силе на горњи и доњи склоп лежаја. Да би преживели ова екстремна радијална оптерећења, цилиндрични ваљкасти лежајеви захтевају прецизно подмазивање на високим температурама. У зависности од конкретног модела, то се постиже или аутоматизованим системима масти или континуираном циркулацијом уља.
Строго придржавање подмазивања виброфлот лежајева . Не може се преговарати о интервалима Пропуштени циклуси подмазивања, употреба нетачних врста мазива (као што је коришћење стандардне масти уместо високотемпературног литијумског комплекса) или неоткривени кварови заптивача доводе до брзог нагомилавања трења. Ако доња механичка заптивка поквари због абразије каше, вода улази у кућиште лежаја и тренутно уништава уљни филм. Резултирајући контакт метал-на-метал узрокује брзо ломљење лежаја, ломљење месинганог кавеза и катастрофално заглављивање ексцентричног вратила.
Абразивна деградација: Одржавање вибрационог тела
Спољни омотач опреме делује као једина препрека између деликатних унутрашњих компоненти и веома абразивних услова тла. Током продирања и збијања зрнастог тла, кућиште, носни конус и хабајуће траке доживљавају континуирано млевење о кварцни песак и дробљени камен. Ова спољна абразија полако уклања материјал са челичне шкољке високог приноса.
Доследно извршавање Одржавање вибрационог тела је једини начин за управљање овом структурном деградацијом. Тимови за одржавање морају рутински да мере дебљину кућишта помоћу ултразвучних мерача. Они морају да прегледају интегритет заварених спојева и да идентификују ломове напрезања изазване трењем камена на врху. Извођачи обично заварују тврдо облагање од волфрам карбида у облику шрафуре на зонама високог хабања како би продужили век трајања кућишта.
Занемаривање ове рутине омогућава абразивним материјалима да стањи кућиште до тачке квара структуре. Једном када се у кућишту развије рупа, подземна вода и тло под притиском преплављују унутрашњост, тренутно уништавајући мотор и лежајеве. Управљање хабање виброфлота кроз проактивну замену тврдог облагања и хабајуће траке је далеко исплативије од замене потопљеног склопа језгра.
Структурални замор и одржавање Виброфлот амортизера
Изолатор вибрација, који се налази на врху сонде, има критичну заштитну функцију. Он спречава да деструктивне вибрације високе фреквенције од 30 Хз које генерише ексцентрична маса путују кроз продужне цеви и оштете кран или опрему. Овај ефекат пригушења се ослања на чврсте еластомерне блокове или специјализоване полиуретанске опруге.
Временом, ови еластомери пате од деградације. Излагање УВ зрачењу, хидраулично уље цури из платформе, а милиони циклуса компресије разграђују гуму. Губи своју Схоре А тврдоћу и почиње да се цепа. Одложено Виброфлот одржавање амортизера омогућава да се кинетичка енергија врати назад у опрему. Ова погрешно усмерена енергија изазива озбиљан замор конструкције, што доводи до напуклих завара на продужним цевима, олабављених електричних веза и убрзаног хабања система гране и витла. Потребни су редовни визуелни прегледи и тестови рада пригушног склопа да би се одржао интегритет структуре.
Процена заменских компоненти и надоградњи
Карактеристике до резултата: Стандардни наспрам унапређених материјала
Приликом реконструкције јединице, извођачи морају одлучити између стандардних резервних делова и надограђених материјала дизајнираних за екстремна окружења. Надоградња специфичних компоненти директно утиче на сервисне интервале и укупну поузданост, посебно у раду са каменим стубовима са високим степеном абразије. Улагање у бољу металургију и уже толеранције обраде се исплати продужавањем средњег времена између кварова.
Спецификације за надоградњу компоненти
Цомпонент Цатегори
Стандардна спецификација материјала
Надограђена спецификација материјала
Оперативни исход
Беаринг Цагес
Стандардни штанцани челик
Обрађени месинг или специјализовани полимер
Већа толеранција на термичко ширење и смањено трење при великим радијалним оптерећењима.
Екстерно кућиште
Стандардни угљенични челик
Легирани челик високе чврстоће
Повећана отпорност на абразивно стањивање током операција засипања сувим каменом.
Веар Бандс
Основне челичне траке за заваривање
Тврдо облагање волфрам карбидом
Експоненцијално дужи интервали између реконструкције спољашњег кућишта.
Дампер еластомери
Стандардна природна гума
Високотемпературне полиуретанске мешавине
Одржана еластичност током дужих периода, спречавајући деструктивни пренос вибрација на платформу.
ОЕМ у односу на толеранције за накнадно тржиште
Дебата између ОЕМ и резервних делова често се усредсређује на цену у односу на прецизност. Унутрашње компоненте раде са минималним зазорима, често мањим од 0,5 милиметара. Ексцентрично вратило, лежајеви и кућиште мотора морају бити савршено поравнати да би се спречила неравнотежа вибрација. Нестандардне толеранције које се могу наћи у јефтиним деловима за продају доводе до тренутних механичких неравнотежа. Чак и делић милиметра у одступању или великом изласку проузроковаће да се ексцентрична маса љуља ван осе. Ово ствара деструктивне хармонике који разбијају кавезе лежаја и разбијају механичке заптивке. Прецизни инжењеринг је обавезан за унутрашње реконструкције.
Провера поузданог добављача делова за Виброфлот
За набавку висококвалитетних компоненти потребно је партнерство са провјереним добављач делова за виброфлот . Извођачи треба да утврде строге критеријуме за избор. Потражите добављаче који обезбеђују потпуне сертификате материјала, који се придржавају ИСО стандарда производње и поседују доказане резултате посебно у сектору дубоких темеља. Транспарентност ланца снабдевања, загарантована доступност инвентара за критичне делове који се троше и приступ техничкој подршци су витални фактори за минимизирање застоја опреме током неочекиваних кварова. Потребан вам је добављач који разуме разлику између стандардних индустријских лежајева и оних који су оцењени за рад на сабијању са високим вибрацијама.
Ризици имплементације: Прелазак на оквир превентивног одржавања
Успостављање мониторинга заснованог на условима
Удаљавање од модела од рада до квара захтева прелазак са одржавања заснованог на распореду на одржавање засновано на условима. Овај прелаз укључује праћење стварног здравља опреме, а не само праћење радних сати. Престаните да погађате и почните да користите дијагностичке алате. Примена термовизијских топова за проверу спољних температура кућишта одмах након екстракције открива блокаде система за хлађење. Коришћење алата за анализу вибрација са акцелерометрима открива рану неравнотежу лежајева. Спровођење редовног узорковања уља и спектроскопије идентификује микроскопске месингане или челичне љуспице пре него што се лежај заглави. Иако ово захтева почетна капитална улагања у дијагностичке алате и обуку, оно спречава катастрофалне кварове тако што се рано ухвати деградација.
Ублажавање ризика од усвајања на радном месту
Примарни ризик у примени превентивног оквира је усклађеност на нивоу локације. Спровођење строгих дневника одржавања и свакодневних рутина инспекције на активним, брзим градилиштима је изазов. Екипе градилишта често гледају на папирологију као на терет. Менаџери локације морају да интегришу ове провере у свакодневни радни ток, чинећи их обавезним предусловом пре него што се опрема укључи. Дигиталне контролне листе на робусним таблетима и аутоматска упозорења о одржавању помажу да се премости јаз између политике и извршења. Повежите пријаве одржавања директно за примопредаје смена како бисте осигурали одговорност.
Обука оператера за дијагностику у реалном времену
Оператери делују као прва линија одбране од квара опреме. Обука руковаоца опреме за препознавање раних знакова упозорења је од суштинског значаја. Морају бити научени да истовремено читају мерење тла и контролне кабине. Оператери треба да идентификују абнормалне скокове струје када величине честица ометају продирање. Они морају препознати промене у фреквенцији вибрација које указују на квар клапне и пратити пад притиска расхладне течности. Оспособљавање оператера да зауставе операције и подигну сонду када дијагностика укаже на проблем штеди стотине хиљада долара у трошковима обнове.
Закључак
Спроведите тренутну ултразвучну ревизију дебљине на свим активним кућиштима сонде да бисте идентификовали локализовано стањивање и заказали апликације за тврдо облагање.
Извуците и анализирајте узорке уља из кућишта лежаја да бисте открили ране знаке ломљења метала или контаминације водом.
Примените обавезну дигиталну контролну листу пре смене која захтева од оператера да провере проток водене кошуљице и интегритет пригушног еластомера пре покретања опреме.
Ажурирајте смернице за набавку како бисте захтевали извештаје о испитивању материјала са ИСО сертификатом за све заменске хабајуће траке, носне конусе и унутрашње лежајеве.
ФАК
П: Колики је просечан радни век виброфлота пре главног ремонта?
О: У стандардним условима са стриктним одржавањем, јединица обично ради 1.000 до 1.500 сати пре него што захтева интерни ремонт. Међутим, високо абразивна тла, отпорност на велике честице и лоша техника руковаоца могу смањити овај животни век на мање од 500 сати.
П: Како различите технике побољшања тла утичу на хабање виброфлота?
О: Методе влажног горњег храњења захтевају појачане инспекције заптивки због константног притиска воде и суспензије који угрожава унутрашње компоненте. Камени стубови са сувим горњим доводом узрокују знатно већу абразију спољашњег кућишта услед непрекидног трења затрпавања ломљеним каменом.
П: Колико често треба вршити подмазивање виброфлот лежајева?
О: Интервали подмазивања стриктно зависе од упутстава произвођача и радног окружења. Аутоматизовани системи за циркулацију уља захтевају дневне провере нивоа и периодично узорковање. Системи подмазани машћу често захтевају ручно подмазивање високотемпературним литијумским комплексом сваких 8 до 12 радних сати.
П: Који су први знаци неисправности хлађења виброфлот мотора?
О: Рани индикатори укључују стална очитавања велике струје на контролној табли, прекомерну топлоту која зрачи из спољашњег кућишта при екстракцији, неочекиване термалне активације и приметан пад спољног притиска воде током мокрих апликација.
П: Како спољашње хабање виброфлота утиче на унутрашње компоненте?
О: Како се спољашње кућиште стањи од абразије тла, оно губи структурну крутост. Ово доводи до деформације кућишта под оптерећењем, што угрожава унутрашње поравнање заптивке. Када заптивке покваре, абразивна земља и вода под притиском загађују мотор и лежајеве, изазивајући тренутно уништење.
П: Када је потребно одржавање виброфлот амортизера?
О: Одржавање је потребно када визуелни преглед открије кидање, пуцање или озбиљну деформацију еластомерних блокова. У оперативном смислу, ако оператер дизалице осети прекомерне вибрације од 30 Хз које се преносе на продужне цеви, пригушивач је покварио и захтева хитну замену.
П: Шта треба да тражим код добављача делова за виброфлот?
О: Потребан вам је добављач са дубоким темељним искуством. Потражите тачне толеранције димензија, сертификате о висококвалитетном челику и еластомерном материјалу, ИСО стандарде производње и загарантовану доступност залиха како бисте обезбедили брзу испоруку током неочекиваних кварова.