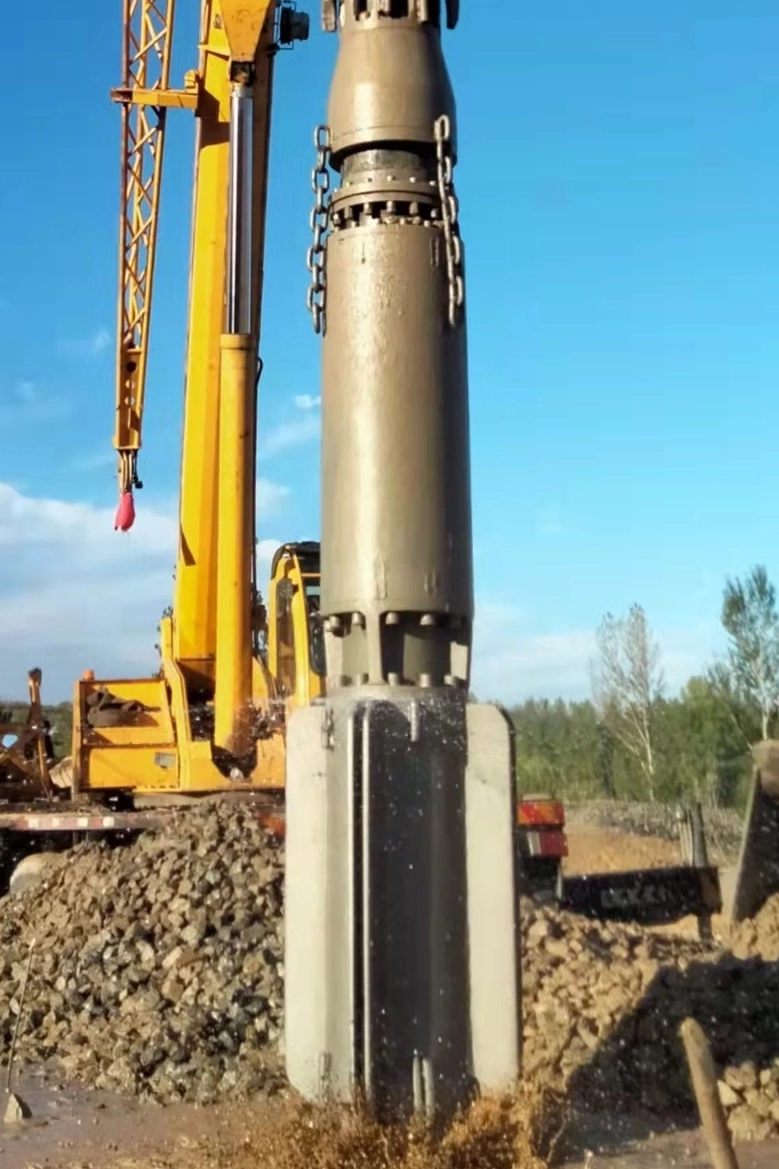
Neočekávané selhání zařízení během projektů hlubokého zhutňování s sebou nese masivní finanční postih. Když se plošina uprostřed zhutnění zřítí, následná zpoždění projektu a hodiny nečinnosti posádky rychle zastíní počáteční náklady na strojní zařízení. Činnosti pro zlepšení terénu vystavují zařízení extrémním podmínkám. Vysoká abraze od zrnitých zemin, intenzivní radiální síly generované vnitřní excentrickou hmotou a silné tepelné namáhání jsou konstanty na každém staveništi. Spoléhání se na reaktivní přístup k selhání zaručuje katastrofické poruchy a drasticky snižuje životnost zařízení.
Aby se projekty udržely podle plánu, musí dodavatelé přejít na proaktivní rámec. Identifikace hlavních příčin předčasného selhání, optimalizace protokolů denní údržby a pečlivé vyhodnocení náhradních součástí jsou povinné kroky. Implementace těchto strategií maximalizuje životnost vibroflotu napříč aplikacemi vibračního zhutňování a vibrační výměny, což zajišťuje konzistentní zahušťování a strukturální stabilitu bez zbytečných prostojů.
Klíčové věci
Řízení teploty a tření je kritické: Nedostatečné chlazení vibroflotového motoru a nesprávné mazání ložisek jsou příčinou většiny katastrofálních vnitřních poruch.
Vnější opotřebení je nevyhnutelné, ale zvládnutelné: Abrazivní půdní podmínky a zásyp s horním plněním vyžadují přísnou údržbu vibračního tělesa a včasnou výměnu opotřebitelných dílů pro ochranu sestavy jádra.
Vliv operátora a mechanika půdy: Vytlačování zařízení za optimální proud v husté vrstvě půdy nebo boj s příliš velkými částicemi in situ urychluje únavu konstrukce a degradaci součástí.
Spolehlivost dodavatele určuje dobu provozuschopnosti: Partnerství s prověřeným dodavatelem dílů vibroflot zajišťuje přístup ke komponentům s vysokou tolerancí, které odpovídají nebo překračují specifikace OEM, čímž se zkracuje střední doba mezi poruchami (MTBF).
Provozní skutečnosti ovlivňující životnost Vibroflotu
Rámování problému: Definování výchozích očekávání
Stanovení základní linie pro provozní hodiny před generální opravou je nezbytné pro rozlišení mezi normálním opotřebením a předčasným selháním. Za standardních provozních podmínek s náležitou údržbou by měla hutnící jednotka pro velké zatížení dosáhnout 1 000 až 1 500 provozních hodin, než bude vyžadovat kompletní vnitřní přestavbu. Tato základní linie se však dramaticky posouvá na základě geologie specifické pro dané místo a techniky operátora. Když komponenty selžou po 300 hodinách, hlavní příčina zřídka spočívá v jediné vadné části. Místo toho poukazuje na nesoulad mezi provozními limity zařízení a fyzickou realitou projektu zlepšení terénu. Rozpoznání rozdílu mezi očekávanou mechanickou únavou a zrychleným zničením je prvním krokem k prodloužení provozní doby provozuschopnosti.
Velikost částic in-situ a odolnost proti průniku
Různé materiály na místě určují míru mechanického opotřebení. Fyzikální složení půdy přímo ovlivňuje, jak tvrdě musí zařízení pracovat, aby dosáhlo cílové hloubky. Zrnité zeminy s vysokými hodnotami N standardního penetračního testu (SPT) silně odolávají radiálnímu posunutí generovanému sondou. Pokud je velikost částic materiálu in situ příliš velká, nebo pokud půda obsahuje husté vrstvy dlažebních kostek, je pronikání značně omezeno.
Tento odpor exponenciálně zvyšuje množství času, který jednotka stráví při vysokém zatížení. Dlouhodobý provoz při vysokém zatížení maximalizuje tepelné namáhání vnitřního motoru a zesiluje radiální síly působící na ložiskové sestavy. Když kužel špičky narazí na odmítnutí nadměrných částic, operátor soupravy musí často pohybovat sondou nahoru a dolů. Toto rázové rázy zvyšují elektrický proud a vysílají rázové vlny přes prodlužovací trubice. Čím déle se sonda snaží proniknout do hustých vrstev, tím rychleji degradují vnitřní součásti.
Složení půdy a související zátěž zařízení
Půdní profil
Odolnost proti průniku
Primární mechanismus opotřebení
Očekávaný dopad na vybavení
Čisté, sypké písky (SPT N < 10)
Nízký
Mírný vnější oděr
Maximální životnost součástí; hladké pronikání.
Husté prachovité písky (SPT N 20-40)
Střední až Vysoká
Vysoká tepelná zátěž, střední otěr
Zvýšená teplota motoru; vyžaduje přísnou kontrolu chlazení.
Štěrky a dlažební kostky (>100 mm)
Extrémní (časté odmítání)
Silný mechanický náraz, vysoká abraze
Rychlá únava ložisek; vysoké riziko promáčknutí pláště a ohnutí konstrukce.
Vliv konkrétních technik pro úpravu terénu
Různé metody stabilizace půdy vystavují zařízení odlišným profilům opotřebení. Pochopení těchto rozdílů umožňuje vedoucím pracovišť přizpůsobit své plány údržby konkrétním rizikům dané práce.
Metoda mokrého vrchního krmení: Tato technika využívá boční proudy vody nebo kalu k uvolnění půdy a udržení stability otvoru během pronikání. Primárním rizikem je zde hydrostatický tlak. Neustálá přítomnost tlakové vody a abrazivní kaše ohrožuje integritu spodních mechanických ucpávek. Kaše působí jako brusná pasta proti těsnicím plochám. Pokud dojde k poškození těsnění, vniknutí vody okamžitě zničí sestavu spodního ložiska a zkratuje elektrický motor.
Suchá výměna vibrací: Při této metodě se kamenný zásyp přidává shora. Jak sonda vibruje a přeskupuje částice zeminy za účelem zhuštění základu, nepřetržitý proud drceného kamene vytváří silné abrazivní tření o vnější plášť. Toto nepřetržité broušení rychle opotřebovává ocel, což vyžaduje časté kontroly tloušťky a opětovné nanášení na tvrdé návary.
Chyba operátora a nadměrný proud
Lidský prvek hraje obrovskou roli v životnosti zařízení. Operátoři často čelí tlaku, aby udrželi rychlost výroby, což je vede k násilnému pronikání přes nepříznivé půdní podmínky. Když operátor tlačí na soupravu příliš silně nebo povolí lano jeřábu, aby přenesl váhu prodlužovacích trubek na sondu, motor odebírá nadměrný proud, aby překonal fyzický odpor.
Trvalý provoz nad limity jmenovitého proudu vede k okamžitému tepelnému přetížení. Například posunutí motoru o výkonu 130 kW za jeho červenou čáru po delší dobu roztaví vinutí statoru. Tento postup zhoršuje izolaci motoru třídy H a extrémně mechanicky namáhá spojku. Nejúčinnějším způsobem, jak zabránit okamžitému tepelnému selhání, je školení operátorů, aby respektovali limity proudu, četli měřidla řídicí kabiny a umožnili práci vibracím.
Primární příčiny předčasného opotřebení a selhání vibroflotu
Tepelná degradace a chlazení motoru Vibroflot
Teplo je primárním nepřítelem elektrických a hydraulických motorů pracujících v uzavřených pouzdrech hluboko pod zemí. Během nepřetržitého provozu motor generuje nesmírné teplo, které musí být odvedeno, aby se zabránilo selhání. Efektivní Chlazení motoru vibroflot spoléhá na vnitřní vodní pláště a v mokrých aplikacích na okolní proudění vody. Čistá voda musí proudit určitou rychlostí – často 60 až 100 galonů za minutu – aby toto teplo odvedla pryč.
Poruchové body v chladicím systému často zahrnují ucpané vodní kanály z čerpání špinavé vody z rybníka, poškozené obtokové ventily nebo nedostatečné externí průtoky. Následky špatného chlazení jsou vážné. Jakmile vnitřní teplota stoupne nad prahovou hodnotu 180 °C, začne se rozpadat izolace statoru, což vede k elektrickým zkratům. Současně nadměrné teplo způsobuje roztažení rotoru. V prostředí s minimálními vnitřními vůlemi vede expanze rotoru k fyzickému kontaktu se statorem, což má za následek katastrofální vyhoření motoru a úplné zastavení zhutňovacích operací.
Selhání třením a mazání ložisek Vibroflot
Základní funkce zařízení spočívá v tom, že excentrická hmota rotující rychlostí 1 500 až 1 800 ot./min. vytváří horizontální vibrace. Tato akce vrhá 30 až 50 tun odstředivé síly na horní a spodní ložiskové sestavy. Aby válečková ložiska přežila tato extrémní radiální zatížení, vyžadují přesné mazání při vysokých teplotách. V závislosti na konkrétním modelu je toho dosaženo buď automatickými mazacími systémy nebo nepřetržitou cirkulací oleje.
Přísné dodržování Intervaly mazání ložisek vibroflot jsou nesmlouvavé. Zmeškané mazací cykly, použití nesprávných tříd maziv (jako je použití standardního maziva místo vysokoteplotního lithiového komplexu) nebo nezjištěné poruchy těsnění vedou k rychlému nárůstu tření. Pokud spodní mechanická ucpávka selže v důsledku oděru kalu, voda vnikne do ložiskové skříně a okamžitě zničí olejový film. Výsledný kontakt kov na kov způsobuje rychlé odlupování ložiska, prasknutí mosazné klece a katastrofální zadření excentrického hřídele.
Abrazivní degradace: Údržba tělesa vibracemi
Vnější plášť zařízení působí jako jediná bariéra mezi citlivými vnitřními součástmi a vysoce abrazivními podmínkami na zemi. Během penetrace a zhutňování zrnité zeminy dochází k nepřetržitému broušení pláště, čelního kužele a otěrových pásů proti křemičitému písku a drcenému kameni. Tento vnější otěr pomalu odstraňuje materiál z ocelového pláště s vysokou výtěžností.
Provádění konzistentní Údržba vibračního tělesa je jediný způsob, jak zvládnout tuto strukturální degradaci. Týmy údržby musí běžně měřit tloušťku pláště pomocí ultrazvukových měřidel. Musí zkontrolovat integritu svarů s tvrdým návarem a identifikovat napěťové lomy způsobené třením kamenů s horním plněním. Dodavatelé obvykle navařují tvrdokovový karbid wolframu v křížovém vzoru na oblastech s vysokým opotřebením, aby se prodloužila životnost pláště.
Zanedbání této rutiny umožňuje abrazivním materiálům ztenčit plášť až do bodu selhání konstrukce. Jakmile se v plášti vytvoří díra, tlaková spodní voda a půda zaplaví vnitřek a okamžitě zničí motor a ložiska. Řízení Opotřebení vibroflotem prostřednictvím proaktivního navařování a výměny otěrových pásů je z hlediska nákladů mnohem efektivnější než výměna zaplavené sestavy jádra.
Údržba konstrukce proti únavě a vibračnímu tlumiči
Vibrační izolátor umístěný v horní části sondy plní kritickou ochrannou funkci. Zabraňuje destruktivním 30Hz vysokofrekvenčním vibracím generovaným excentrickou hmotou, aby se pohybovaly po prodlužovacích trubkách a poškodily jeřáb nebo plošinu. Tento tlumicí účinek se opírá o vysoce odolné elastomerové bloky nebo specializované sestavy polyuretanových pružin.
V průběhu času tyto elastomery trpí degradací. Expozice UV záření, úniky hydraulického oleje z plošiny a miliony kompresních cyklů rozkládají pryž. Ztrácí tvrdost Shore A a začíná se trhat. Zpožděno Údržba tlumiče vibroflotu umožňuje přenos kinetické energie zpět do zařízení. Tato špatně směrovaná energie způsobuje silnou strukturální únavu, která vede k prasklinám svarů na prodlužovacích trubkách, uvolněným elektrickým spojům a zrychlenému opotřebení systémů výložníku a navijáku soupravy. Pro zachování celistvosti konstrukce jsou nutné pravidelné vizuální kontroly a provozní zkoušky sestavy tlumiče.
Vyhodnocování náhradních součástí a upgradů
Vlastnosti-až-výsledky: Standardní vs. Upgradované materiály
Při přestavbě jednotky se musí dodavatelé rozhodnout mezi standardními náhradními díly a modernizovanými materiály určenými pro extrémní prostředí. Modernizace konkrétních součástí přímo ovlivňuje servisní intervaly a celkovou spolehlivost, zejména při práci na kamenných sloupech s vysokým otěrem. Investice do lepší metalurgie a užších tolerancí obrábění se vyplatí prodloužením střední doby mezi poruchami.
Specifikace upgradu komponent
Kategorie součásti
Standardní specifikace materiálu
Vylepšená specifikace materiálu
Provozní výsledek
Ložiskové klece
Standardní lisovaná ocel
Obrobená mosaz nebo specializovaný polymer
Vyšší tolerance tepelné roztažnosti a snížené tření při velkém radiálním zatížení.
Vnější plášť
Standardní uhlíková ocel
Vysoce kluzná legovaná ocel
Zvýšená odolnost proti abrazivnímu ztenčování během zásypů suchým kamenem.
Pásky na nošení
Základní navařovací ocelové pásy
Návar z karbidu wolframu
Exponenciálně delší intervaly mezi přestavbami vnějšího krytu.
Elastomery tlumiče
Standardní přírodní kaučuk
Vysokoteplotní polyuretanové směsi
Zachovaná elasticita po delší dobu, zabraňující přenosu destruktivních vibrací na návazec.
Tolerance OEM vs. Aftermarket
Debata mezi OEM a náhradními díly se často soustředí na cenu versus přesnost. Vnitřní součásti pracují s minimálními vůlemi, často menšími než 0,5 milimetru. Excentrický hřídel, ložiska a kryt motoru musí dokonale lícovat, aby se zabránilo nevyváženosti vibrací. Nestandardní tolerance nalezené u levných náhradních dílů vedou k okamžité mechanické nevyváženosti. Dokonce i zlomek milimetru odchylka nebo vysoké házení způsobí, že excentrická hmota se bude kývat mimo osu. To vytváří destruktivní harmonické, které trhají klece ložisek a rozbíjejí mechanické těsnění. Přesné strojírenství je povinné pro vnitřní přestavby.
Prověření spolehlivého dodavatele dílů Vibroflot
Získávání vysoce kvalitních komponent vyžaduje spolupráci s prověřeným dodavatel dílů vibroflot . Dodavatelé by měli stanovit přísná kritéria pro výběr. Hledejte dodavatele, kteří poskytují úplné materiálové certifikace, dodržují výrobní normy ISO a mají prokazatelné výsledky konkrétně v sektoru hlubokých základů. Transparentnost dodavatelského řetězce, zaručená dostupnost zásob kritických opotřebitelných dílů a přístup k technické podpoře jsou zásadními faktory pro minimalizaci prostojů soupravy během neočekávaných poruch. Potřebujete dodavatele, který rozumí rozdílu mezi standardními průmyslovými ložisky a ložisky určenými pro hutnění při vysokých vibracích.
Rizika implementace: Přechod na rámec preventivní údržby
Zavedení monitorování na základě podmínek
Přechod od modelu run-to-selhání vyžaduje přechod od údržby založené na plánu na údržbu založenou na stavu. Tento přechod zahrnuje sledování skutečného stavu zařízení spíše než pouhé sledování provozních hodin. Přestaňte hádat a začněte používat diagnostické nástroje. Implementace termovizních pistolí ke kontrole vnější teploty pláště ihned po extrakci odhalí zablokování chladicího systému. Využití nástrojů pro analýzu vibrací s akcelerometry zjišťuje včasnou nevyváženost ložisek. Provádění pravidelných vzorků oleje a spektroskopie identifikuje mikroskopické mosazné nebo ocelové vločky před zadřením ložiska. I když to vyžaduje počáteční kapitálové investice do diagnostických nástrojů a školení, předchází to katastrofickým selháním včasným zachycením degradace.
Snížení rizik adopce na pracovišti
Primárním rizikem při implementaci preventivního rámce je soulad na úrovni lokality. Prosazování přísných protokolů o údržbě a každodenních kontrolních postupů na aktivních, rychle se rozvíjejících staveništích je náročné. Pracovníci staveniště často považují papírování za zátěž. Vedoucí stavby musí tyto kontroly začlenit do každodenního pracovního postupu, čímž se stanou povinným předpokladem před zapnutím zařízení. Digitální kontrolní seznamy na odolných tabletech a automatická upozornění na údržbu pomáhají překlenout propast mezi politikou a prováděním. Propojte odhlášení údržby přímo s předáváním směn, abyste zajistili odpovědnost.
Školení operátorů v oblasti diagnostiky v reálném čase
Operátoři působí jako první obranná linie proti selhání zařízení. Školení operátorů zařízení, aby rozpoznávali včasné varovné signály, je zásadní. Musí se naučit číst současně obrysy země a řídicí kabiny. Operátoři musí identifikovat abnormální špičky proudu, když velikosti částic brání pronikání. Musí rozpoznat změny frekvence vibrací, které indikují poruchu tlumiče, a sledovat poklesy tlaku chladicí kapaliny. Umožnění operátorům zastavit operace a zvednout sondu, když diagnostika indikuje problém, ušetří stovky tisíc dolarů na nákladech na přestavbu.
Závěr
Okamžitě proveďte ultrazvukový audit tloušťky všech aktivních pouzder sond, abyste identifikovali lokalizované ztenčování a naplánovali aplikace tvrdého návaru.
Extrahujte a analyzujte vzorky oleje z ložiskového pouzdra, abyste odhalili první známky odlupování kovu nebo kontaminace vodou.
Implementujte povinný digitální kontrolní seznam před směnou, který vyžaduje, aby operátoři ověřili průtoky vodního pláště a integritu elastomeru tlumiče před zapnutím zařízení.
Aktualizujte pokyny pro zadávání zakázek tak, aby vyžadovaly protokoly o zkouškách materiálů s certifikací ISO pro všechny náhradní pásy opotřebení, kužely nosu a vnitřní ložiska.
FAQ
Otázka: Jaká je průměrná životnost vibroflotu před generální opravou?
Odpověď: Za standardních podmínek s přísnou údržbou je jednotka obvykle v provozu 1 000 až 1 500 hodin, než vyžaduje vnitřní generální opravu. Vysoce abrazivní nečistoty, příliš velká odolnost proti částicím a špatná technika obsluhy však mohou snížit tuto životnost pod 500 hodin.
Otázka: Jaký vliv mají různé techniky zlepšování terénu na opotřebení vibroflotu?
Odpověď: Metody mokrého horního plnění vyžadují zvýšené kontroly těsnění kvůli neustálému tlaku vody a kalu ohrožujícímu vnitřní součásti. Suché kamenné sloupy s horním posuvem způsobují výrazně vyšší vnější otěr pláště v důsledku trvalého tření zásypu drceným kamenem.
Otázka: Jak často by se mělo provádět mazání ložisek vibroflotem?
Odpověď: Intervaly mazání závisí striktně na pokynech výrobce a na provozním prostředí. Automatizované systémy cirkulace oleje vyžadují denní kontroly hladiny a pravidelné odběry vzorků. Systémy mazané tukem často vyžadují ruční mazání vysokoteplotním lithiovým komplexem každých 8 až 12 provozních hodin.
Otázka: Jaké jsou první známky selhání chlazení motoru vibroflotu?
Odpověď: Mezi první indikátory patří trvalé hodnoty vysokého proudu na ovládacím panelu, nadměrné teplo vyzařované z vnějšího pouzdra po vyjmutí, neočekávané aktivace tepelného vypnutí a znatelný pokles vnějšího tlaku vody během aplikací za mokra.
Otázka: Jak vnější opotřebení vibroflotu ovlivňuje vnitřní součásti?
Odpověď: Jak se vnější plášť ztenčuje otěrem zeminy, ztrácí strukturální tuhost. To vede k vychýlení pláště pod zatížením, což ohrožuje vnitřní vyrovnání těsnění. Jakmile těsnění selžou, abrazivní půda a tlaková voda kontaminují motor a ložiska a způsobí okamžitou destrukci.
Otázka: Kdy je nutná údržba tlumiče vibroflotu?
Odpověď: Údržba je nutná, když vizuální kontrola odhalí roztržení, prasknutí nebo silnou deformaci elastomerových bloků. Z provozního hlediska, pokud operátor jeřábu cítí nadměrné 30Hz vibrace přenášené prodlužovacími trubkami, tlumič selhal a vyžaduje okamžitou výměnu.
Otázka: Co bych měl hledat u dodavatele dílů vibroflotu?
Odpověď: Potřebujete dodavatele s hlubokými zkušenostmi. Hledejte přesné rozměrové tolerance, certifikace ušlechtilé oceli a elastomerového materiálu, výrobní normy ISO a zaručenou dostupnost zásob, abyste zajistili rychlé dodání během neočekávaných poruch.