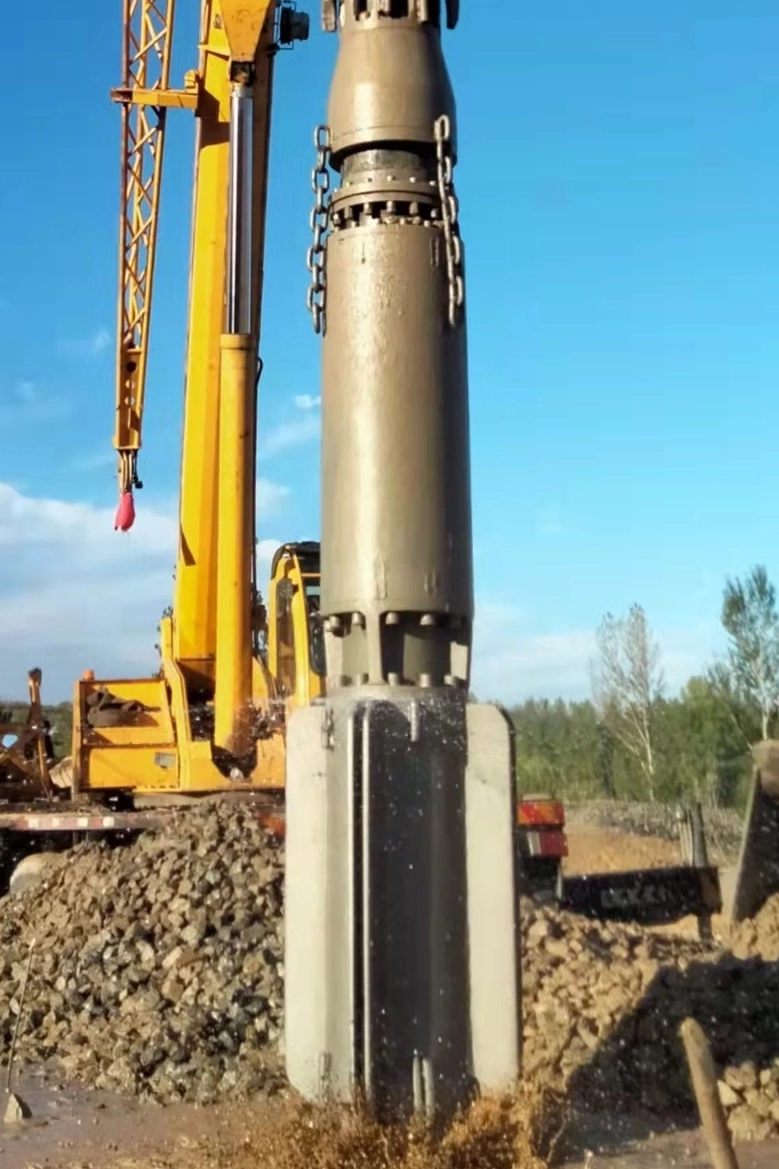
Nepričakovana okvara opreme med projekti globokega zbijanja nosi veliko finančno kazen. Ko se ploščad med zbijanjem pokvari, zamude pri projektu, ki izhajajo iz tega, in ure nedejavnega osebja hitro zasenčijo začetne stroške strojev. Operacije izboljšanja tal izpostavljajo opremo ekstremnim okoljem. Visoka abrazija zaradi zrnatih tal, intenzivne radialne sile, ki jih ustvarja notranja ekscentrična masa, in huda toplotna obremenitev so stalnica na vsakem delovišču. Zanašanje na reaktivni pristop od zagona do odpovedi zagotavlja katastrofalne okvare in drastično skrajša življenjsko dobo opreme.
Da bodo projekti potekali po načrtu, morajo izvajalci preiti na proaktiven okvir. Identifikacija temeljnih vzrokov prezgodnje okvare, optimizacija dnevnih vzdrževalnih protokolov in natančno ocenjevanje nadomestnih komponent so obvezni koraki. Izvajanje teh strategij bo povečalo vibroflot življenjska doba v aplikacijah za vibro stiskanje in vibro zamenjavo, kar zagotavlja dosledno zgoščevanje in strukturno stabilnost brez nepotrebnih izpadov.
Ključni zaključki
Upravljanje toplote in trenja sta ključnega pomena: neustrezno hlajenje motorja vibroflot in neustrezno mazanje ležajev sta vzroka za večino katastrofalnih notranjih okvar.
Zunanja obraba je neizogibna, a obvladljiva: abrazivna tla in zasip z vrhnjim dovodom zahtevajo strogo vzdrževanje telesa z vibracijami in pravočasno zamenjavo obrabljivih delov za zaščito sklopa jedra.
Vpliv operaterja in mehanika tal: Potiskanje opreme nad optimalno amperažo v gostih slojih tal ali boj proti prevelikim delcem na kraju samem pospešuje strukturno utrujenost in degradacijo komponent.
Zanesljivost dobavitelja narekuje čas delovanja: Partnerstvo s preverjenim dobaviteljem delov vibroflot zagotavlja dostop do komponent z visoko toleranco, ki se ujemajo ali presegajo specifikacije OEM, s čimer se zmanjša srednji čas med napakami (MTBF).
Realnost delovanja, ki vpliva na življenjsko dobo Vibroflota
Uokvirjanje problema: definiranje osnovnih pričakovanj
Vzpostavitev izhodišča za delovne ure pred večjim remontom je potrebna za razlikovanje med normalno obrabo in prezgodnjo odpovedjo. V standardnih delovnih pogojih z ustreznim vzdrževanjem bi morala težka enota za stiskanje doseči 1.000 do 1.500 delovnih ur, preden je potrebna popolna notranja obnova. Vendar se ta izhodiščna linija dramatično spremeni glede na geologijo, specifično za posamezno lokacijo, in tehniko operaterja. Ko komponente odpovejo po 300 urah, je glavni vzrok le redko v enem samem okvarjenem delu. Namesto tega kaže na neusklajenost med mejami delovanja opreme in fizičnimi realnostmi projekta izboljšanja tal. Prepoznavanje razlike med pričakovano mehansko utrujenostjo in pospešenim uničenjem je prvi korak pri podaljšanju obratovalnega časa.
Velikost delcev na kraju samem in odpornost proti penetraciji
Različni materiali na kraju samem narekujejo stopnjo mehanske obrabe. Fizična sestava tal neposredno vpliva na to, kako močno mora oprema delati, da doseže ciljno globino. Zrnata prst z visokimi N-vrednostmi standardnega penetracijskega testa (SPT) se močno upira radialnemu premiku, ki ga ustvari sonda. Če je velikost delcev materiala na kraju samem prevelika ali če zemlja vsebuje goste tlakovce, je prodiranje močno ovirano.
Ta upor eksponentno poveča čas, ki ga enota preživi pod visoko obremenitvijo. Dolgotrajno delovanje pri visokih obremenitvah poveča toplotno obremenitev notranjega motorja in poveča radialne sile, ki delujejo na ležajne sklope. Ko nosni stožec naleti na zavrnitev prevelikih delcev, mora upravljavec naprave pogosto premikati sondo gor in dol. Ta val zviša električno amperažo in pošlje udarne valove skozi podaljške. Dlje ko se sonda trudi prodreti v goste plasti, hitreje se notranje komponente razgradijo.
Sestava tal in s tem povezana obremenitev opreme
Profil tal
Odpornost proti prodoru
Primarni obrabni mehanizem
Pričakovani vpliv na opremo
Čist, sipek pesek (SPT N < 10)
Nizka
Blaga zunanja odrgnina
Največja življenjska doba komponent; gladko prodiranje.
Gosti meljasti peski (SPT N 20-40)
Zmerno do visoko
Visoka toplotna obremenitev, zmerna abrazija
Povišane temperature motorja; zahteva strog nadzor hlajenja.
Prodi in kamenčki (>100 mm)
Ekstremno (pogosta zavrnitev)
Močan mehanski udar, močna abrazija
Hitra utrujenost ležaja; velika nevarnost udrtin ohišja in strukturnih upogibov.
Vpliv posebnih tehnik izboljšanja tal
Različne metode stabilizacije tal izpostavijo opremo različnim profilom obrabe. Razumevanje teh razlik omogoča upraviteljem gradbišč, da svoje urnike vzdrževanja prilagodijo specifičnim nevarnostim dela.
Metoda mokrega dovajanja z vrha: Ta tehnika uporablja stranske curke vode ali gnojevke za rahljanje tal in ohranjanje stabilnosti luknje med penetracijo. Glavno tveganje tukaj je hidrostatični tlak. Stalna prisotnost vode pod pritiskom in abrazivne gošče ogroža celovitost spodnjih mehanskih tesnil. Gnojnica deluje kot brusilna pasta proti površinam tesnila. Če je tesnilo ogroženo, bo vdor vode takoj uničil spodnji ležajni sklop in povzročil kratek stik v električnem motorju.
Suha vibro zamenjava: Pri tej metodi se kamnito nasutje doda z vrha. Ko sonda vibrira in prerazporeja delce zemlje, da zgosti temelj, neprekinjen tok zdrobljenega kamna ustvarja močno abrazivno trenje proti zunanjemu ohišju. To neprekinjeno brušenje hitro obrabi jeklo, kar zahteva pogosto preverjanje debeline in ponovno nanašanje trdega navarjanja.
Napaka operaterja in prekomerna amperaža
Človeški element igra pomembno vlogo pri dolgoživosti opreme. Operaterji se pogosto soočajo s pritiskom, da morajo vzdrževati proizvodne stopnje, kar jih privede do prisilnega prodiranja skozi neugodne pogoje tal. Ko upravljavec premočno potisne ploščad ali ohlapi žerjavno vrvico, da prenese težo podaljškov cevi na sondo, motor črpa čezmeren tok, da premaga fizični upor.
Trajno delovanje nad mejami nazivne amperaže povzroči takojšnjo toplotno preobremenitev. Na primer, če dalj časa potiskate motor s 130 kW čez njegovo rdečo črto, se statorska navitja stopijo. Ta praksa poslabša izolacijo razreda H motorja in povzroči izjemno mehansko obremenitev sklopke. Usposabljanje operaterjev za upoštevanje omejitev amperaže, branje merilnikov v kontrolni kabini in dovolitev, da vibracije opravijo delo, je najučinkovitejši način za preprečevanje takojšnje toplotne okvare.
Primarni vzroki za prezgodnjo obrabo in okvaro Vibroflota
Toplotna razgradnja in hlajenje motorja Vibroflot
Toplota je glavni sovražnik električnih in hidravličnih motorjev, ki delujejo v zaprtih ohišjih globoko pod zemljo. Med neprekinjenim delovanjem motor proizvaja ogromno toplote, ki jo je treba odvajati, da preprečimo okvaro. Učinkovito hlajenje motorja vibroflot temelji na notranjih vodnih plaščih in, pri mokrih aplikacijah, na okoliškem vodnem toku. Čista voda mora teči z določeno hitrostjo - pogosto od 60 do 100 litrov na minuto - da odnese to toploto.
Točke okvare v hladilnem sistemu pogosto vključujejo zamašene vodne prehode zaradi črpanja umazane vode iz ribnika, poškodovane obtočne ventile ali nezadostne zunanje stopnje pretoka. Posledice slabega hlajenja so hude. Ko notranje temperature narastejo nad prag 180 °C, se začne izolacija statorja pokvariti, kar vodi do kratkega stika. Hkrati prekomerna toplota povzroči, da se rotor razširi. V okolju z minimalnimi notranjimi zračnostmi raztezanje rotorja povzroči fizični stik s statorjem, kar povzroči katastrofalno izgorelost motorja in popolno zaustavitev postopkov stiskanja.
Torna okvara in mazanje ležajev Vibroflot
Osrednja funkcija opreme temelji na ekscentrični masi, ki se vrti s 1.500 do 1.800 RPM in ustvarja vodoravne vibracije. To dejanje vrže 30 do 50 ton centrifugalne sile na zgornji in spodnji ležajni sklop. Da preživijo te ekstremne radialne obremenitve, potrebujejo cilindrični valjčni ležaji natančno mazanje pri visoki temperaturi. Odvisno od specifičnega modela se to doseže bodisi z avtomatiziranimi sistemi mazanja bodisi z neprekinjenim kroženjem olja.
Strogo upoštevanje o intervalih mazanja vibroflot ležajev ni mogoče pogajati. Zamujeni cikli mazanja, uporaba nepravilnih razredov maziv (kot je uporaba standardne masti namesto visokotemperaturnega litijevega kompleksa) ali neodkrite okvare tesnil vodijo do hitrega povečanja trenja. Če spodnje mehansko tesnilo odpove zaradi abrazije z gnojevko, voda vstopi v ohišje ležaja in takoj uniči oljni film. Posledični stik kovine s kovino povzroči hitro lomljenje ležaja, zlom medeninaste kletke in katastrofalno zasuk ekscentrične gredi.
Abrazivna degradacija: Vzdrževanje telesa zaradi vibracij
Zunanja lupina opreme deluje kot edina ovira med občutljivimi notranjimi komponentami in zelo abrazivnimi pogoji tal. Med prodiranjem in zbijanjem zrnate zemlje se ohišje, nosni stožec in obrabni trakovi nenehno brusijo proti kremenčevemu pesku in drobljenemu kamnu. Ta zunanja abrazija počasi odstranjuje material iz jeklene lupine z visoko zmogljivostjo.
Dosledno izvajanje vzdrževanje vibracijskega telesa je edini način za obvladovanje te strukturne degradacije. Vzdrževalne ekipe morajo redno meriti debelino ohišja z ultrazvočnimi merilniki. Pregledati morajo celovitost trdo navarjenih zvarov in identificirati napetostne zlome, ki jih povzroča trenje kamnov z vrhnjim dovajanjem. Izvajalci običajno zvarijo trdo navarjanje iz volframovega karbida v vzorcu križnih šrafur na območjih visoke obrabe, da podaljšajo življenjsko dobo ohišja.
Zanemarjanje te rutine omogoča, da abrazivni materiali stanjšajo ohišje do točke strukturne okvare. Ko v ohišju nastane luknja, podzemna voda pod pritiskom in zemlja poplavita notranjost ter takoj uničita motor in ležaje. Upravljanje obraba vibroflota s proaktivno zamenjavo trdega navarjanja in obrabnega traku je veliko bolj stroškovno učinkovita kot zamenjava zalitega sklopa jedra.
Strukturna utrujenost in vzdrževanje blažilnikov Vibroflot
Izolator vibracij, ki se nahaja na vrhu sonde, služi kritični zaščitni funkciji. Preprečuje, da bi uničujoče visokofrekvenčne vibracije 30 Hz, ki jih ustvarja ekscentrična masa, potovale po podaljških cevi in poškodovale žerjav ali ploščad. Ta blažilni učinek temelji na močnih elastomernih blokih ali specializiranih poliuretanskih vzmetnih sklopih.
Sčasoma se ti elastomeri razgradijo. Izpostavljenost UV žarkom, puščanje hidravličnega olja iz ploščadi in milijoni kompresijskih ciklov pokvarijo gumo. Izgubi trdoto Shore A in se začne trgati. Z zamudo vzdrževanje blažilnika vibroflot omogoča prenos kinetične energije nazaj v opremo. Ta napačno usmerjena energija povzroča hudo strukturno utrujenost, kar vodi do razpokanih zvarov na podaljških cevi, zrahljanih električnih povezav in pospešene obrabe ogrodja ploščadi in sistemov vitla. Za ohranitev strukturne celovitosti so potrebni redni vizualni pregledi in preskusi delovanja dušilnega sklopa.
Ocenjevanje nadomestnih komponent in nadgradenj
Funkcije do rezultatov: standardni v primerjavi z nadgrajenimi materiali
Pri obnovi enote se morajo izvajalci odločiti med standardnimi nadomestnimi deli in nadgrajenimi materiali, zasnovanimi za ekstremna okolja. Nadgradnja določenih komponent neposredno vpliva na servisne intervale in splošno zanesljivost, zlasti pri delu s kamnitimi stebri z visoko stopnjo obrabe. Vlaganje v boljšo metalurgijo in strožje tolerance strojne obdelave se izplača s podaljšanjem povprečnega časa med napakami.
Specifikacije nadgradnje komponent
Kategorija komponente
Standardna specifikacija materiala
Nadgrajena specifikacija materiala
Operativni rezultat
Kletke za ležaje
Standardno žigosano jeklo
Strojno obdelana medenina ali specializiran polimer
Višja toleranca za toplotno raztezanje in zmanjšano trenje pri velikih radialnih obremenitvah.
Zunanje ohišje
Standardno ogljikovo jeklo
Legirano jeklo z visoko mejo tečenja
Povečana odpornost na abrazivno tanjšanje med zasipavanjem s suhim kamnom.
Nosilni trakovi
Osnovni varilni jekleni trakovi
Trdo navarjanje volframovega karbida
Eksponentno daljši intervali med obnovami zunanjega ohišja.
Dušilni elastomeri
Standardna naravna guma
Visokotemperaturne poliuretanske mešanice
Ohranja elastičnost v daljših obdobjih, kar preprečuje uničujoč prenos vibracij na ploščad.
Tolerance OEM v primerjavi s poprodajnimi tolerancami
Razprava med OEM in poprodajnimi deli se pogosto osredotoča na ceno v primerjavi z natančnostjo. Notranje komponente delujejo z minimalnimi razmiki, pogosto manj kot 0,5 milimetra. Ekscentrična gred, ležaji in ohišje motorja morajo biti popolnoma poravnani, da se prepreči neravnovesje tresljajev. Podstandardne tolerance, ki jih najdemo v poceni poprodajnih delih, povzročijo takojšnje mehansko neravnovesje. Celo delček milimetra odstopanja ali velikega odtekanja bo povzročilo, da se ekscentrična masa premakne izven osi. To ustvarja uničujoče harmonike, ki raztrgajo kletke ležajev in razbijejo mehanska tesnila. Natančno inženirstvo je obvezno za notranje obnove.
Preverjanje zanesljivega dobavitelja delov Vibroflot
Pridobivanje visokokakovostnih komponent zahteva partnerstvo s preverjenimi dobavitelj delov vibroflot . Izvajalci morajo določiti stroga merila za izbiro. Poiščite dobavitelje, ki zagotavljajo popolne certifikate za materiale, upoštevajo proizvodne standarde ISO in imajo dokazane rezultate, posebej v sektorju globokega temeljenja. Preglednost dobavne verige, zajamčena razpoložljivost inventarja za kritične obrabljive dele in dostop do tehnične podpore so ključni dejavniki pri zmanjševanju izpadov opreme med nepričakovanimi okvarami. Potrebujete dobavitelja, ki razume razliko med standardnimi industrijskimi ležaji in tistimi, ki so ocenjeni za zbijanje z visokimi vibracijami.
Tveganja pri izvajanju: Prehod na okvir preventivnega vzdrževanja
Vzpostavitev spremljanja na podlagi stanja
Odmik od modela od zagona do okvare zahteva prehod z vzdrževanja, ki temelji na urniku, na vzdrževanje, ki temelji na stanju. Ta prehod vključuje spremljanje dejanskega stanja opreme in ne samo sledenje delovnim uram. Nehajte ugibati in začnite uporabljati diagnostična orodja. Izvedba termovizijskih pištol za preverjanje zunanjih temperatur ohišja takoj po ekstrakciji razkrije blokade hladilnega sistema. Uporaba orodij za analizo vibracij z merilniki pospeška zazna zgodnja neravnovesja ležaja. Redno vzorčenje olja in spektroskopija identificirata mikroskopske medeninaste ali jeklene kosmiče, preden se ležaj zatakne. Čeprav to zahteva začetno kapitalsko naložbo v diagnostična orodja in usposabljanje, preprečuje katastrofalne okvare z zgodnjim odkrivanjem poslabšanja.
Zmanjšanje tveganj pri posvojitvi na delovnem mestu
Glavno tveganje pri izvajanju preventivnega okvira je skladnost na ravni spletnega mesta. Uveljavljanje strogih dnevnikov vzdrževanja in dnevnih inšpekcijskih rutin na aktivnih, hitro potekajočih gradbiščih je izziv. Osebje na gradbišču pogosto vidi papirologijo kot breme. Vodje gradbišč morajo ta preverjanja vključiti v dnevni potek dela, zaradi česar so obvezen predpogoj pred vklopom naprave. Digitalni kontrolni seznami na robustnih tablicah in samodejna opozorila o vzdrževanju pomagajo premostiti vrzel med politiko in izvajanjem. Povežite odjave vzdrževanja neposredno s predajami izmene, da zagotovite odgovornost.
Usposabljanje operaterjev za diagnostiko v realnem času
Operaterji delujejo kot prva obrambna linija pred okvarami opreme. Usposabljanje operaterjev ploščadi za prepoznavanje zgodnjih opozorilnih znakov je bistvenega pomena. Naučiti jih je treba, da hkrati odčitavajo podatke o tleh in na merilnikih krmilne kabine. Operaterji morajo prepoznati nenormalne skoke amperaže, ko velikost delcev ovira penetracijo. Prepoznati morajo spremembe v frekvenci tresljajev, ki kažejo na okvaro blažilnika, in spremljati padce tlaka hladilne tekočine. Opolnomočenje operaterjev, da ustavijo operacije in dvignejo sondo, ko diagnostika pokaže težavo, prihrani na stotine tisoč dolarjev pri stroških obnove.
Zaključek
Izvedite takojšnjo ultrazvočno revizijo debeline na vseh aktivnih ohišjih sonde, da prepoznate lokalizirano tanjšanje in načrtujete nanos trdega navarjanja.
Odvzemite in analizirajte vzorce olja iz ohišja ležaja, da odkrijete zgodnje znake lomljenja kovine ali onesnaženja z vodo.
Izvedite obvezni digitalni kontrolni seznam pred prestavljanjem, ki od operaterjev zahteva, da preverijo pretok vodnega plašča in celovitost blažilnega elastomerja, preden napajajo napravo.
Posodobite smernice za nabavo, da boste zahtevali poročila o preskusih materiala s certifikatom ISO za vse nadomestne obrabne trakove, nosne stožce in notranje ležaje.
pogosta vprašanja
V: Kakšna je povprečna življenjska doba vibroflota pred večjim remontom?
O: V standardnih pogojih s strogim vzdrževanjem enota običajno deluje od 1.000 do 1.500 ur, preden zahteva notranji remont. Vendar lahko zelo abrazivna umazanija, prevelika odpornost proti delcem in slaba tehnika operaterja skrajšajo to življenjsko dobo na manj kot 500 ur.
V: Kako različne tehnike izboljšanja tal vplivajo na obrabo vibroflota?
O: Metode mokrega dovajanja od zgoraj zahtevajo povečane preglede tesnjenja zaradi stalne vode in tlaka gnojnice, ki ogroža notranje komponente. Suhi kamniti stebri z zgornjim dovodom povzročajo znatno večjo abrazijo zunanjega plašča zaradi neprekinjenega trenja zasipa z drobljenim kamnom.
V: Kako pogosto je treba izvajati mazanje ležajev vibroflot?
O: Intervali mazanja so strogo odvisni od smernic proizvajalca in delovnega okolja. Avtomatski sistemi za kroženje olja zahtevajo dnevno preverjanje nivoja in občasno vzorčenje. Sistemi, mazani z mastjo, pogosto zahtevajo ročno mazanje z visokotemperaturnim litijevim kompleksom vsakih 8 do 12 delovnih ur.
V: Kateri so prvi znaki okvare hlajenja motorja vibroflot?
O: Zgodnji indikatorji vključujejo dolgotrajne visoke odčitke amperaže na nadzorni plošči, prekomerno sevanje toplote iz zunanjega ohišja po ekstrakciji, nepričakovane aktivacije toplotnega sprožilca in opazen padec zunanjega vodnega tlaka med mokrimi aplikacijami.
V: Kako zunanja obraba vibroflota vpliva na notranje komponente?
O: Ko se zunanje ohišje tanjša zaradi drgnjenja zemlje, izgubi strukturno togost. To vodi do upogiba ohišja pod obremenitvijo, kar ogroža poravnavo notranjega tesnila. Ko tesnila odpovejo, abrazivna zemlja in voda pod pritiskom onesnažita motor in ležaje ter povzročita takojšnje uničenje.
V: Kdaj je potrebno vzdrževanje blažilnika vibroflot?
O: Vzdrževanje je potrebno, ko vizualni pregledi razkrijejo trganje, razpoke ali resne deformacije elastomernih blokov. Če upravljavec žerjava začuti prekomerne vibracije 30 Hz, ki se prenašajo navzgor po podaljških, je blažilnik okvarjen in ga je treba takoj zamenjati.
V: Kaj naj iščem pri dobavitelju delov za vibroflot?
O: Potrebujete dobavitelja z globokimi izkušnjami. Poiščite natančne tolerance dimenzij, certifikate o visokokakovostnem jeklu in elastomernem materialu, proizvodne standarde ISO in zajamčeno razpoložljivost zalog, da zagotovite hitro pošiljanje v primeru nepričakovanih okvar.