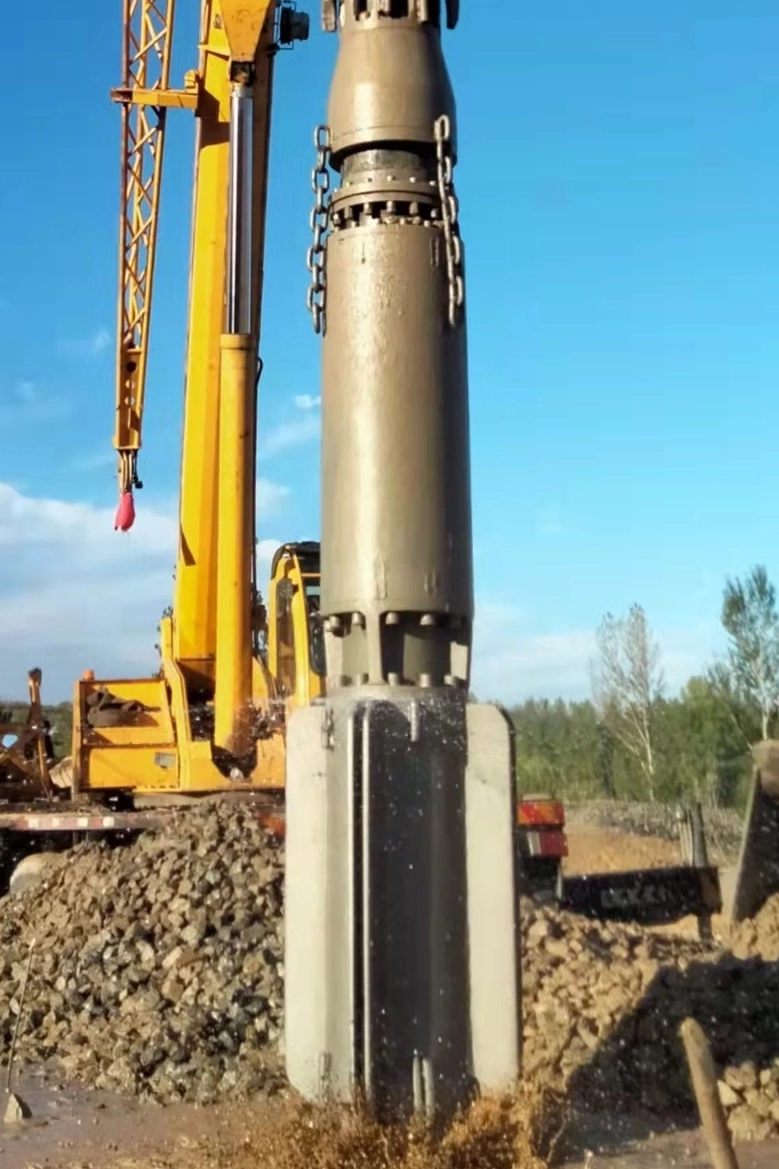
Odottamaton laitevika syväpuristusprojektien aikana aiheuttaa valtavan taloudellisen rangaistuksen. Kun laite menee alas tiivistymisen puolivälissä, siitä johtuvat projektin viivästykset ja tyhjät miehistötunnit syrjäyttävät nopeasti koneen alkuperäiset kustannukset. Maanparannustyöt altistavat laitteet äärimmäisille ympäristöille. Rakeisen maaperän voimakas hankaus, sisäisen epäkeskisen massan synnyttämät voimakkaat säteittäiset voimat ja vakava lämpöjännitys ovat vakioita jokaisella työmaalla. Reaktiiviseen toimintahäiriöön perustuvaan lähestymistapaan luottaminen takaa katastrofaaliset häiriöt ja lyhentää merkittävästi laitteiden käyttöikää.
Jotta projektit pysyisivät aikataulussa, urakoitsijoiden on siirryttävä ennakoivaan kehykseen. Ennenaikaisten vikojen perimmäisten syiden tunnistaminen, päivittäisten huoltoprotokollien optimointi ja varaosien huolellinen arviointi ovat pakollisia vaiheita. Näiden strategioiden toteuttaminen maksimoi vibroflotin käyttöikä sekä tärinäpuristus- että tärinänvaihtosovelluksissa, mikä varmistaa tasaisen tiivistymisen ja rakenteellisen vakauden ilman tarpeettomia seisokkeja.
Avaimet takeawayt
Lämmön ja kitkan hallinta ovat kriittisiä: Vibroflottimoottorin riittämätön jäähdytys ja virheellinen laakerien voitelu ovat syynä useimpiin katastrofaalisiin sisäisiin vioihin.
Ulkoinen kuluminen on väistämätöntä, mutta hallittavissa: Hankaavat maaperäolosuhteet ja ylhäältä syötettävä täyttö edellyttävät tiukkaa tärinärungon huoltoa ja kuluvien osien oikea-aikaista vaihtoa ydinkokoonpanon suojaamiseksi.
Käyttäjän vaikutus ja maaperän mekaniikka: Laitteiston työntäminen optimaalisen ampeerin yläpuolelle tiheissä maakerroksissa tai ylimitoitettuja in situ -hiukkasia vastaan kamppaileminen nopeuttaa rakenteellista väsymistä ja komponenttien hajoamista.
Toimittajan luotettavuus sanelee käytettävyyden: Kumppanuus tarkastetun vibroflot-osien toimittajan kanssa varmistaa pääsyn korkeatoleranssisiin komponentteihin, jotka vastaavat tai ylittävät OEM-määritykset, mikä vähentää keskimääräistä vikojen välistä aikaa (MTBF).
Vibroflotin käyttöikään vaikuttavat toiminnalliset tosiasiat
Käyttötuntien perustason määrittäminen ennen suurta huoltoa on välttämätöntä normaalin kulumisen ja ennenaikaisen vian erottamiseksi. Vakiokäyttöolosuhteissa ja asianmukaisella huollolla raskaan tiivistysyksikön tulisi kestää 1 000 - 1 500 käyttötuntia ennen kuin se vaatii täydellisen sisäisen uudelleenrakentamisen. Tämä perusviiva kuitenkin muuttuu dramaattisesti paikkakohtaisen geologian ja operaattoritekniikan perusteella. Kun komponentit epäonnistuvat 300 tunnin kohdalla, perimmäinen syy on harvoin yksittäinen viallinen osa. Sen sijaan se viittaa epäsuhtaan laitteiston toimintarajojen ja maanparannusprojektin fyysisen realiteetin välillä. Odotetun mekaanisen väsymisen ja nopeutetun tuhoutumisen välisen eron tunnistaminen on ensimmäinen askel käyttöajan pidentämisessä.
In situ -hiukkaskoko ja tunkeutumiskestävyys
Vaihtelevat in situ -materiaalit sanelevat mekaanisen kulumisen. Maaperän fysikaalinen koostumus vaikuttaa suoraan siihen, kuinka kovaa laitteiston tulee työskennellä saavuttaakseen tavoitesyvyyden. Rakeiset maaperät, joissa on korkeat standardiläpäisytestin (SPT) N-arvot, vastustavat voimakkaasti anturin synnyttämää radiaalista siirtymää. Jos in situ -materiaalin hiukkaskoko on liian suuri tai jos maaperä sisältää tiheitä mukulakivikerroksia, tunkeutuminen estyy voimakkaasti.
Tämä vastus lisää eksponentiaalisesti aikaa, jonka yksikkö viettää suuressa kuormituksessa. Pitkäaikainen suuren kuormituksen käyttö maksimoi sisäiseen moottoriin kohdistuvan lämpörasituksen ja vahvistaa laakerikokoonpanoihin vaikuttavia säteittäisiä voimia. Kun nokkakartio osuu hylkäämiseen ylimitoitettuihin hiukkasiin, laitteen käyttäjän on usein painettava anturia ylös ja alas. Tämä jyrkkä nostaa sähkövirtaa ja lähettää iskuaaltoja jatkoputkien läpi. Mitä kauemmin anturi yrittää tunkeutua tiheisiin kerroksiin, sitä nopeammin sisäiset komponentit hajoavat.
Maaperän koostumus ja siihen liittyvä laitteiston rasitus
Maaperän profiili
Läpäisyvastus
Ensisijainen kulumismekanismi
Odotettu vaikutus laitteisiin
Puhdas, löysä hiekka (SPT N < 10)
Matala
Lievä ulkoinen hankaus
Komponenttien suurin käyttöikä; tasainen tunkeutuminen.
Tiheä silty hiekka (SPT N 20-40)
Keskitaso korkeaan
Suuri lämpökuormitus, kohtalainen hankaus
Lisääntynyt moottorin lämpötila; vaatii tiukkaa jäähdytysvalvontaa.
Sora ja mukulakivi (>100mm)
Äärimmäinen (usein kieltäytyminen)
Vakava mekaaninen isku, voimakas hankaus
Nopea laakerien väsyminen; suuri kotelon lommoilun ja rakenteellisen taipumisen riski.
Tiettyjen maanparannustekniikoiden vaikutus
Erilaiset maaperän stabilointimenetelmät kohdistavat laitteiston erilaisiin kulumisprofiileihin. Näiden erojen ymmärtäminen antaa työmaajohtajille mahdollisuuden räätälöidä huoltoaikataulunsa työn erityisten vaarojen mukaan.
Märkä yläsyöttömenetelmä: Tämä tekniikka käyttää sivuvesi- tai lietesuihkuja maaperän löysäämiseen ja reiän vakauden ylläpitämiseen tunkeutumisen aikana. Ensisijainen riski tässä on hydrostaattinen paine. Jatkuva paineistetun veden ja hankaavan lietteen läsnäolo uhkaa alempien mekaanisten tiivisteiden eheyttä. Liete toimii hiontapastana tiivistepintoja vasten. Jos tiiviste vahingoittuu, veden sisäänpääsy tuhoaa välittömästi alemman laakerikokoonpanon ja aiheuttaa oikosulun sähkömoottoriin.
Kuivavibron vaihto: Tässä menetelmässä kivitäyte lisätään ylhäältä. Kun anturi tärisee ja järjestää maapartikkeleita uudelleen tiivistääkseen perustaa, jatkuva murskeen virtaus aiheuttaa voimakasta hankaavaa kitkaa ulkovaippaa vasten. Tämä jatkuva hiontatoiminto kuluttaa terästä nopeasti, mikä vaatii tiheää paksuustarkistusta ja kovapintaisia uudelleenkäsittelyjä.
Käyttäjävirhe ja ylivirta
Ihmisellä on valtava rooli laitteiden pitkäikäisyydessä. Toimijoilla on usein paineita ylläpitää tuotantomääriä, mikä johtaa heidän tunkeutumiseen epäsuotuisten maaperän olosuhteiden läpi. Kun käyttäjä työntää laitetta liian lujasti tai löysää nosturin johtoa asettaakseen jatkoputkien painon anturin päälle, moottori käyttää liikaa virtaa voittaakseen fyysisen vastuksen.
Jatkuva käyttö nimellisvirtarajojen yli johtaa välittömään lämpöylikuormitukseen. Esimerkiksi 130 kW:n moottorin työntäminen punaviivan ohi pitkäksi ajaksi sulattaa staattorin käämit. Tämä käytäntö heikentää moottorin luokan H eristystä ja rasittaa kytkintä äärimmäisen mekaanisesti. Käyttäjien kouluttaminen noudattamaan ampeerirajoja, lukemaan ohjaamon mittarit ja antamaan tärinän tehdä työtä on tehokkain tapa estää välitön lämpöhäiriö.
Ensisijaiset syyt Vibroflotin ennenaikaiseen kulumiseen ja epäonnistumiseen
Terminen hajoaminen ja Vibroflot-moottorin jäähdytys
Lämpö on syvällä maan alla suljetuissa koteloissa toimivien sähkö- ja hydraulimoottorien ensisijainen vihollinen. Jatkuvan käytön aikana moottori tuottaa valtavaa lämpöä, joka on haihdutettava, jotta estetään vika. Tehokas Vibroflot-moottorin jäähdytys perustuu sisäisiin vesivaippoihin ja märissä sovelluksissa ympäröivään vesivirtaan. Puhtaan veden täytyy virrata tietyllä nopeudella - usein 60-100 gallonaa minuutissa - kuljettaakseen tämän lämmön pois.
Jäähdytysjärjestelmän vikakohtia ovat usein tukkeutuneet vesikanavat likaisen lampiveden pumppauksesta, vaurioituneet ohitusventtiilit tai riittämättömät ulkoiset virtaukset. Huonon jäähdytyksen seuraukset ovat vakavia. Kun sisälämpötila nousee yli 180°C:n kynnyksen, staattorin eristys alkaa hajota, mikä johtaa sähköoikosulkuihin. Samaan aikaan liiallinen lämpö saa roottorin laajenemaan. Ympäristössä, jossa on minimaaliset sisävälykset, roottorin laajeneminen johtaa fyysiseen kosketukseen staattorin kanssa, mikä johtaa katastrofaaliseen moottorin loppuunpalamiseen ja tiivistystoiminnan täydelliseen pysähtymiseen.
Kitkavika ja Vibroflot-laakerien voitelu
Laitteen ydintoiminto perustuu epäkeskiseen massaan, joka pyörii nopeudella 1 500 - 1 800 RPM vaakasuuntaisen tärinän synnyttämiseksi. Tämä toiminta aiheuttaa 30–50 tonnia keskipakovoimaa ylä- ja alalaakerikokoonpanoja vasten. Kestääkseen nämä äärimmäiset radiaaliset kuormat, sylinterirullalaakerit vaativat tarkan, korkean lämpötilan voitelun. Mallista riippuen tämä saavutetaan joko automaattisilla voitelujärjestelmillä tai jatkuvalla öljynkierrolla.
Tiukka noudattaminen vibroflot-laakerien voiteluvälit eivät ole neuvoteltavissa. Voitelujaksojen väliin jääminen, väärien voiteluaineiden käyttö (kuten tavallisen rasvan käyttö korkean lämpötilan litiumkompleksin sijaan) tai havaitsemattomat tiivistevauriot johtavat nopeaan kitkan muodostumiseen. Jos alempi mekaaninen tiiviste epäonnistuu lietteen hankauksen vuoksi, vesi pääsee laakeripesään ja tuhoaa öljykalvon välittömästi. Tuloksena oleva metalli-metalli-kosketus aiheuttaa nopean laakerin halkeilun, messinkihäkin murtuman ja epäkeskisen akselin katastrofaalisen kaatumisen.
Hankaavan aineen hajoaminen: Tärinärungon huolto
Laitteen ulkokuori toimii ainoana esteenä herkkien sisäosien ja erittäin hankaavien maaolosuhteiden välillä. Rakeisen maaperän tunkeutumisen ja tiivistymisen aikana kotelo, kärkikartio ja kulutusnauhat hiovat jatkuvasti kvartsihiekkaa ja murskattua kiveä vastaan. Tämä ulkoinen hankaus poistaa hitaasti materiaalia korkeatuottoisesta teräskuoresta.
Toteutus johdonmukaisesti tärinärungon ylläpito on ainoa tapa hallita tätä rakenteellista heikkenemistä. Huoltoryhmien on rutiininomaisesti mitattava kotelon paksuus ultraäänimittareiden avulla. Heidän on tarkastettava kovapintaisten hitsien eheys ja tunnistettava yläsyöttökiven kitkan aiheuttamat jännitysmurtumat. Urakoitsijat tyypillisesti hitsaavat kovapintaisia volframikarbidia ristikkäisviivoin kuluville alueille pidentääkseen kotelon käyttöikää.
Tämän rutiinin laiminlyöminen mahdollistaa hankaavien materiaalien ohenemisen kotelon rakenteelliseen vaurioitumiseen asti. Kun koteloon muodostuu reikä, paineistettu pohjavesi ja maa tulvii sisätilat tuhoten välittömästi moottorin ja laakerit. Hallitseminen Vibroflottin kuluminen ennakoivan kovapintaisen ja kulutusnauhan vaihdon avulla on paljon kustannustehokkaampaa kuin tulvineen ydinkokoonpanon vaihtaminen.
Rakenteellisen väsymisen ja Vibroflot-vaimentimen huolto
Anturin yläosassa sijaitseva tärinäeristin palvelee kriittistä suojatoimintoa. Se estää epäkeskisen massan aiheuttamia tuhoisia, 30 Hz:n suurtaajuisia värähtelyjä kulkemasta ylöspäin jatkoputkia pitkin ja vahingoittamasta nosturia tai laitetta. Tämä vaimennusvaikutus perustuu kestäviin elastomeerilohkoihin tai erikoistuneisiin polyuretaanijousikokoonpanoihin.
Ajan myötä nämä elastomeerit kärsivät hajoamisesta. UV-altistus, hydrauliöljyvuodot lautasta ja miljoonat puristusjaksot hajottavat kumia. Se menettää Shore A -kovuutensa ja alkaa repeytyä. Viivästynyt vibroflot-pellin huolto mahdollistaa kineettisen energian siirtymisen takaisin laitteisiin. Tämä väärin suunnattu energia aiheuttaa vakavaa rakenteellista väsymystä, mikä johtaa halkeileviin hitsaussaumoihin jatkoputkissa, löystyneisiin sähköliitäntöihin ja kiihtyvään kulumiseen laitteiston puomissa ja vinssijärjestelmissä. Säännölliset visuaaliset tarkastukset ja vaimennuskokoonpanon toimintatestit ovat tarpeen rakenteellisen eheyden säilyttämiseksi.
Korvaavien komponenttien ja päivitysten arviointi
Ominaisuudet lopputuloksiin: Vakio vs. päivitetyt materiaalit
Yksikön uudelleenrakentamisen yhteydessä urakoitsijoiden on valittava vakiovaraosien ja äärimmäisiin ympäristöihin suunniteltujen päivitettyjen materiaalien välillä. Tiettyjen komponenttien päivittäminen vaikuttaa suoraan huoltoväleihin ja yleiseen luotettavuuteen, erityisesti erittäin hankaavissa kivipilareissa. Investointi parempaan metallurgiaan ja tiukempiin koneistustoleransseihin kannattaa pidentämällä vikojen välistä keskimääräistä aikaa.
Komponenttien päivityksen tekniset tiedot
Komponenttiluokka
Vakiomateriaalin erittely
Päivitetty materiaalispesifikaatio
Operatiivinen tulos
Laakerihäkit
Vakioleimattua terästä
Koneistettu messinki tai erikoispolymeeri
Parempi lämpölaajenemisen toleranssi ja pienempi kitka raskaissa radiaalikuormissa.
Ulkoinen kotelo
Normaali hiiliteräs
Korkeamyötäinen seosteräs
Lisääntynyt kulutuskestävyys hankaavaa ohenemista vastaan kuivakiven täytön aikana.
Käytä nauhoja
Perushitsattavat teräsnauhat
Kovapintainen volframikarbidi
Eksponentiaalisesti pidemmät välit ulkoisten koteloiden uusien välillä.
Vaimentimen elastomeerit
Normaali luonnonkumi
Korkean lämpötilan polyuretaaniseokset
Säilyttää joustavuuden pidempiä aikoja, estäen tuhoavan tärinän siirtymisen laitteistoon.
OEM vs. jälkimarkkinoiden toleranssit
OEM- ja jälkimarkkinaosien välinen keskustelu keskittyy usein kustannuksiin verrattuna tarkkuuteen. Sisäiset komponentit toimivat pienillä välyksillä, usein alle 0,5 millimetriä. Epäkeskoakselin, laakerien ja moottorin kotelon on kohdistettava täydellisesti tärinäepätasapainon estämiseksi. Halvoista jälkimarkkinaosista löytyvät toleranssit johtavat välittömiin mekaanisiin epätasapainoon. Jopa millimetrin murto-osa poikkeamassa tai korkeassa juoksussa aiheuttaa epäkeskisen massan heilumisen akselin ulkopuolelta. Tämä synnyttää tuhoisia yliaaltoja, jotka repeävät laakerikotelot ja rikkovat mekaanisia tiivisteitä. Tarkkuussuunnittelu on pakollista sisäisissä uusinnoissa.
Luotettava Vibroflot-osien toimittaja
Laadukkaiden komponenttien hankinta edellyttää yhteistyötä tarkastetun kanssa vibroflot-osien toimittaja . Urakoitsijoiden tulee asettaa tiukat valintaperusteet. Etsi toimittajia, jotka tarjoavat täydelliset materiaalisertifikaatit, noudattavat ISO-valmistusstandardeja ja joilla on todistettu kokemus erityisesti syväperustuksen alalla. Toimitusketjun läpinäkyvyys, taattu varaston saatavuus kriittisille kuluville osille ja teknisen tuen saatavuus ovat tärkeitä tekijöitä laitteiston seisokkien minimoinnissa odottamattomien vikojen aikana. Tarvitset toimittajan, joka ymmärtää eron tavallisten teollisuuslaakereiden ja tärinää vaativiin tiivistystöihin tarkoitettujen laakereiden välillä.
Run-to-Faure -mallista siirtyminen edellyttää siirtymistä aikataulupohjaisesta kunnossapitoon olosuhteisiin perustuvaan kunnossapitoon. Tämä siirtymä sisältää laitteiden todellisen kunnon seuraamisen pelkän käyttötuntien seurannan sijaan. Lopeta arvailu ja ala käyttää diagnostiikkatyökaluja. Lämpökuvauspistoolien käyttöönotto ulkoisen kotelon lämpötilan tarkistamiseksi välittömästi poistamisen jälkeen paljastaa jäähdytysjärjestelmän tukoksia. Tärinäanalyysityökalujen käyttö kiihtyvyysantureiden kanssa havaitsee varhaiset laakerien epätasapainot. Säännöllinen öljynäytteenotto ja spektroskopia tunnistaa mikroskooppisia messinki- tai teräshiutaleita ennen laakerin tarttumista. Vaikka tämä vaatii alkupääomasijoituksia diagnostisiin työkaluihin ja koulutukseen, se estää katastrofaaliset viat havaitsemalla huonontumisen ajoissa.
Adoptioriskien vähentäminen työmaalla
Ensisijainen riski ennaltaehkäisevän kehyksen käyttöönotossa on toimipaikkatason noudattaminen. Tiukkojen huoltolokien ja päivittäisten tarkastusrutiinien noudattaminen aktiivisilla, nopeatempoisilla rakennustyömailla on haastavaa. Työmaatyöntekijät pitävät paperityötä usein taakana. Työmaapäälliköiden on integroitava nämä tarkastukset päivittäiseen työnkulkuun, mikä tekee niistä pakollisen edellytyksen ennen laitteen käynnistämistä. Kestävien tablettien digitaaliset tarkistuslistat ja automaattiset ylläpitohälytykset auttavat kuromaan umpeen käytännön ja toteutuksen välistä kuilua. Sido huoltokirjat suoraan vuorojen luovutuksiin vastuullisuuden varmistamiseksi.
Operaattorit toimivat ensimmäisenä puolustuslinjana laitevikoja vastaan. On tärkeää kouluttaa laitteiden käyttäjät tunnistamaan varhaiset varoitusmerkit. Heidät on opetettava lukemaan maan ja ohjaamon mittareita samanaikaisesti. Käyttäjien on tunnistettava epänormaalit ampeeripiikit, kun hiukkaskoot estävät tunkeutumisen. Heidän on tunnistettava värähtelytaajuuden muutokset, jotka osoittavat pellin vikaantumisen, ja valvottava jäähdytysnesteen paineen laskua. Operaattorien valtuudet keskeyttää toiminnot ja nostaa anturi, kun diagnostiikka osoittaa ongelman, säästää satoja tuhansia dollareita uudelleenrakennuskustannuksissa.
Johtopäätös
Suorita välitön ultraäänipaksuustarkastus kaikille aktiivisille anturin koteloille paikallisen ohenemisen tunnistamiseksi ja kovien sovellusten ajoittamiseksi.
Ottaa ja analysoida öljynäytteitä laakeripesästä havaitaksesi varhaiset merkit metalliroiskeista tai veden saastumisesta.
Ota käyttöön pakollinen vuoroa edeltävä digitaalinen tarkistuslista, joka vaatii käyttäjiä tarkistamaan vesivaipan virtausnopeudet ja pellin elastomeerin eheyden ennen laitteiston käynnistämistä.
Päivitä hankintaohjeet vaatimaan ISO-sertifioituja materiaalitestiraportteja kaikista vaihtokulumisnauhoista, nokkakartioista ja sisäisistä laakereista.
FAQ
K: Mikä on vibroflotin keskimääräinen käyttöikä ennen suurta kunnostusta?
V: Vakioolosuhteissa tiukan huollon kanssa yksikkö toimii tyypillisesti 1 000–1 500 tuntia ennen kuin se vaatii sisäistä huoltoa. Erittäin hankaava lika, ylimitoitettu hiukkasten kestävyys ja huono käyttäjätekniikka voivat kuitenkin lyhentää tämän käyttöiän alle 500 tuntiin.
K: Miten erilaiset maanparannustekniikat vaikuttavat vibrofottien kulumiseen?
V: Märkä yläsyöttömenetelmät vaativat tehostettuja tiivisteiden tarkastuksia jatkuvan veden ja lietteen paineen vuoksi, jotka uhkaavat sisäisiä osia. Kuivat yläsyöttökivipylväät aiheuttavat merkittävästi suurempaa ulkovaipan hankausta murskeen täytön jatkuvan kitkan vuoksi.
K: Kuinka usein vibroflot-laakerien voitelu tulee suorittaa?
V: Voiteluvälit riippuvat tiukasti valmistajan ohjeista ja käyttöympäristöstä. Automaattiset öljynkiertojärjestelmät vaativat päivittäisiä tasotarkastuksia ja säännöllistä näytteenottoa. Rasvavoideltu järjestelmä vaatii usein manuaalista voitelua korkean lämpötilan litiumkompleksilla 8–12 käyttötunnin välein.
K: Mitkä ovat ensimmäiset merkit vibroflot-moottorin jäähdytyshäiriöstä?
V: Varhaisia ilmaisimia ovat jatkuvat korkeat ampeerilukemat ohjauspaneelissa, liiallinen lämpösäteily, joka säteilee ulkokuoresta poiston yhteydessä, odottamattomat lämpölaukaisuaktivaatiot ja huomattava ulkoisen vedenpaineen lasku märkäsovelluksissa.
K: Miten ulkoinen vibroflotin kuluminen vaikuttaa sisäisiin osiin?
V: Kun ulkovaippa ohenee maaperän kulumisen vuoksi, se menettää rakenteellisen jäykkyyden. Tämä johtaa kotelon taipumiseen kuormituksen alaisena, mikä vaarantaa sisäisen tiivisteen kohdistuksen. Kun tiivisteet rikkoutuvat, hankaava lika ja painevesi saastuttavat moottorin ja laakerit aiheuttaen välittömän tuhoutumisen.
K: Milloin vibroflot-pellin huoltoa tarvitaan?
V: Huolto on tarpeen, kun silmämääräiset tarkastukset paljastavat elastomeerilohkojen repeytymisen, halkeilun tai vakavia muodonmuutoksia. Toiminnallisesti, jos nosturin kuljettaja tuntee liiallista 30 Hz:n tärinää siirtymässä jatkoputkia pitkin, vaimennin on epäonnistunut ja se on vaihdettava välittömästi.
K: Mitä minun pitäisi etsiä vibroflot-osien toimittajalta?
V: Tarvitset toimittajan, jolla on syvä pohjakokemus. Etsi tarkat mittatoleranssit, korkealaatuiset teräs- ja elastomeerimateriaalisertifikaatit, ISO-valmistusstandardit ja taattu varaston saatavuus varmistaaksesi nopean toimituksen odottamattomien vikojen aikana.