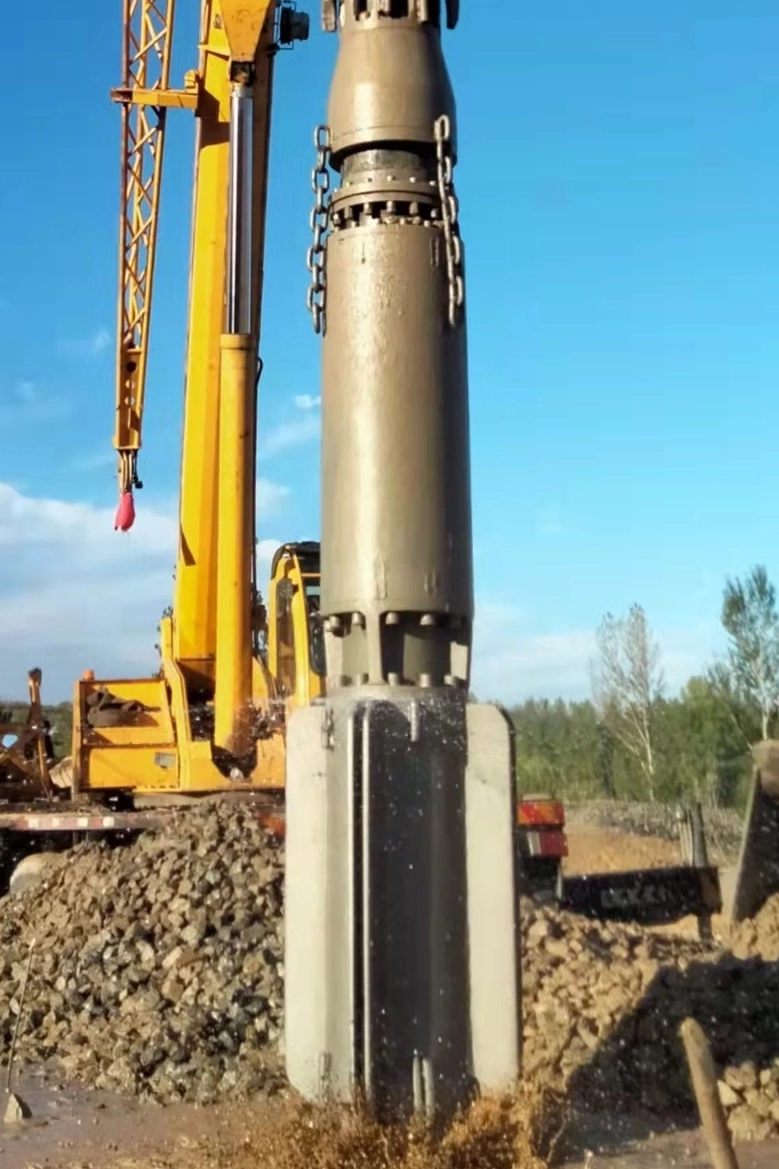
Neočekivani kvar opreme tijekom projekata dubokog zbijanja nosi veliku financijsku kaznu. Kada se bušotina spusti usred zbijanja, kašnjenja projekta koja slijede i prazni sati posade brzo zasjenjuju početnu cijenu strojeva. Operacije poboljšanja terena izlažu opremu ekstremnim uvjetima. Visoka abrazija od zrnatog tla, intenzivne radijalne sile koje stvara unutarnja ekscentrična masa i ozbiljno toplinsko naprezanje konstanta su na svakom gradilištu. Oslanjanje na reaktivan pristup od rada do kvara jamči katastrofalne kvarove i drastično smanjuje dugovječnost opreme.
Kako bi projekti bili u skladu s rasporedom, izvođači moraju prijeći na proaktivan okvir. Identificiranje temeljnih uzroka preranog kvara, optimiziranje dnevnih protokola održavanja i pažljivo ocjenjivanje zamjenskih komponenti obvezni su koraci. Provedba ovih strategija će maksimizirati radni vijek vibroflota u aplikacijama vibro zbijanja i vibro zamjene, osiguravajući dosljedno zgušnjavanje i strukturnu stabilnost bez nepotrebnih zastoja.
Ključni podaci za van
Upravljanje toplinom i trenjem je kritično: neadekvatno hlađenje vibroflot motora i nepravilno podmazivanje ležajeva uzrok su većine katastrofalnih unutarnjih kvarova.
Vanjsko trošenje je neizbježno, ali se njime može upravljati: Abrazivni uvjeti tla i zatrpavanje odozgo zahtijevaju strogo održavanje vibracijskog tijela i pravovremenu zamjenu habajućih dijelova kako bi se zaštitio sklop jezgre.
Utjecaj operatera i mehanika tla: Guranje opreme iznad optimalne amperaže u gustim slojevima tla, ili borba protiv prevelikih čestica na licu mjesta, ubrzava zamor konstrukcije i degradaciju komponenti.
Pouzdanost dobavljača diktira vrijeme rada: Partnerstvo s provjerenim dobavljačem dijelova za vibroflot osigurava pristup komponentama visoke tolerancije koje odgovaraju ili premašuju OEM specifikacije, smanjujući srednje vrijeme između kvarova (MTBF).
Radna stvarnost koja utječe na radni vijek Vibroflota
Uokvirivanje problema: definiranje osnovnih očekivanja
Uspostava osnovne vrijednosti za radne sate prije velikog remonta je neophodna kako bi se napravila razlika između normalnog trošenja i prijevremenog kvara. U standardnim radnim uvjetima s pravilnim održavanjem, jedinica za zbijanje za teške uvjete rada trebala bi postići 1.000 do 1.500 radnih sati prije nego što je potrebna potpuna unutarnja obnova. Međutim, ta se osnovna linija dramatično mijenja na temelju geologije specifične za lokaciju i tehnike operatera. Kada komponente zakažu nakon 300 sati, glavni uzrok rijetko leži u jednom neispravnom dijelu. Umjesto toga, ukazuje na neusklađenost između operativnih ograničenja opreme i fizičke stvarnosti projekta poboljšanja terena. Prepoznavanje razlike između očekivanog mehaničkog zamora i ubrzanog razaranja prvi je korak u produljenju radnog vremena neprekidnog rada.
In-situ veličina čestica i otpornost na prodiranje
Različiti materijali na licu mjesta diktiraju brzinu mehaničkog trošenja. Fizički sastav tla izravno utječe na to koliko naporno oprema mora raditi da bi dosegla ciljnu dubinu. Zrnato tlo s visokim N-vrijednostima standardnog testa penetracije (SPT) snažno se odupire radijalnom pomaku koji stvara sonda. Ako je veličina čestica materijala na licu mjesta prevelika ili ako tlo sadrži guste slojeve kaldrme, prodiranje je ozbiljno otežano.
Taj otpor eksponencijalno povećava vrijeme koje jedinica provodi pod velikim opterećenjem. Dugotrajni rad pod velikim opterećenjem povećava toplinski stres na unutarnjem motoru i pojačava radijalne sile koje djeluju na sklopove ležaja. Kada nosni konus naiđe na prevelike čestice, rukovatelj bušotine često mora pomicati sondu gore-dolje. Ovo valovanje povećava električnu amperažu i šalje udarne valove kroz produžne cijevi. Što se dulje sonda bori da prodre u guste slojeve, brže se razgrađuju unutarnje komponente.
Sastav tla i naprezanje pripadajuće opreme
Profil tla
Otpor na prodiranje
Primarni mehanizam trošenja
Očekivani utjecaj na opremu
Čisti, rastresiti pijesak (SPT N < 10)
Niska
Blaga vanjska abrazija
Maksimalni životni vijek komponente; glatko prodiranje.
Gusti muljeviti pijesak (SPT N 20-40)
Umjereno do visoko
Visoko toplinsko opterećenje, umjerena abrazija
Povećana temperatura motora; zahtijeva strogi nadzor hlađenja.
Šljunak i kaldrma (>100 mm)
Ekstremno (često odbijanje)
Snažan mehanički udar, velika abrazija
Brzi zamor ležaja; visok rizik od udubljenja kućišta i strukturnog savijanja.
Utjecaj specifičnih tehnika poboljšanja tla
Različite metode stabilizacije tla izlažu opremu različitim profilima trošenja. Razumijevanje ovih razlika omogućuje voditeljima gradilišta da prilagode svoje rasporede održavanja specifičnim opasnostima posla.
Metoda vlažnog dodavanja s vrha: Ova tehnika koristi bočne vodene ili gnojne mlazove za rahljenje tla i održavanje stabilnosti rupe tijekom prodiranja. Primarni rizik ovdje je hidrostatski tlak. Stalna prisutnost vode pod pritiskom i abrazivne kaše ugrožava cjelovitost donjih mehaničkih brtvi. Gnojnica djeluje kao pasta za mljevenje na površinama brtve. Ako je brtva ugrožena, ulazak vode će odmah uništiti donji sklop ležaja i kratko spojiti električni motor.
Suha vibro zamjena: U ovoj metodi, kameno zatrpavanje se dodaje s vrha. Dok sonda vibrira i preraspoređuje čestice tla kako bi zgusnula temelj, kontinuirani protok drobljenog kamena stvara snažno abrazivno trenje o vanjsko kućište. Ova kontinuirana akcija brušenja brzo troši čelik, zahtijevajući česte provjere debljine i ponovno nanošenje tvrdog navarivanja.
Pogreška operatera i prekomjerna amperaža
Ljudski element igra veliku ulogu u dugovječnosti opreme. Operateri se često suočavaju s pritiskom da održe stope proizvodnje, što ih dovodi do prisilnog prodiranja kroz nepovoljne uvjete tla. Kada operater prejako gurne opremu ili olabavi konop dizalice kako bi stavio težinu produžnih cijevi na sondu, motor povlači prekomjernu struju kako bi svladao fizički otpor.
Trajni rad iznad granica nazivne jakosti struje dovodi do trenutnog toplinskog preopterećenja. Na primjer, guranje motora od 130kW preko njegove crvene linije dulje vrijeme topi namotaje statora. Ova praksa degradira izolaciju klase H motora i stvara ekstremno mehaničko opterećenje na spojnici. Obuka rukovatelja da poštuju ograničenja amperaže, očitaju mjerače u kontrolnoj kabini i dopuste vibracijama da obave posao najučinkovitiji je način za sprječavanje trenutačnog toplinskog kvara.
Primarni uzroci prijevremenog trošenja i kvara vibroflota
Toplinska degradacija i hlađenje motora Vibroflot
Toplina je primarni neprijatelj električnih i hidrauličkih motora koji rade u zatvorenim kućištima duboko pod zemljom. Tijekom kontinuiranog rada, motor stvara ogromnu toplinu koja se mora raspršiti kako bi se spriječio kvar. Učinkovito hlađenje vibroflot motora oslanja se na unutarnje vodene jakne i, u mokrim primjenama, okolni protok vode. Čista voda mora teći određenom brzinom—često 60 do 100 galona u minuti—kako bi odnijela ovu toplinu.
Točke kvara u sustavu hlađenja često uključuju začepljene vodene prolaze od pumpanja prljave vode iz ribnjaka, oštećene premosne ventile ili nedovoljne vanjske brzine protoka. Posljedice lošeg hlađenja su teške. Kako unutarnje temperature rastu iznad praga od 180°C, izolacija statora se počinje kvariti, što dovodi do kratkog spoja. Istovremeno, prekomjerna toplina uzrokuje širenje rotora. U okruženju s minimalnim unutarnjim razmacima, širenje rotora dovodi do fizičkog kontakta sa statorom, što rezultira katastrofalnim izgaranjem motora i potpunim prekidom operacija zbijanja.
Kvar zbog trenja i podmazivanje vibroflot ležaja
Temeljna funkcija opreme oslanja se na ekscentričnu masu koja se okreće brzinom od 1500 do 1800 okretaja u minuti za stvaranje horizontalnih vibracija. Ovo djelovanje baca 30 do 50 tona centrifugalne sile na gornji i donji sklop ležaja. Da bi preživjeli ova ekstremna radijalna opterećenja, cilindrični valjkasti ležajevi zahtijevaju precizno podmazivanje pri visokim temperaturama. Ovisno o specifičnom modelu, to se postiže ili automatiziranim sustavima za podmazivanje ili kontinuiranom cirkulacijom ulja.
Strogo pridržavanje Intervali podmazivanja vibroflot ležajeva ne mogu se pregovarati. Propušteni ciklusi podmazivanja, upotreba pogrešnih klasa maziva (kao što je korištenje standardne masti umjesto visokotemperaturnog litijeva kompleksa) ili neotkriveni kvarovi brtvi dovode do brzog nakupljanja trenja. Ako donja mehanička brtva otkaže zbog abrazije suspenzije, voda ulazi u kućište ležaja i trenutačno uništava uljni film. Rezultirajući kontakt metala na metalu uzrokuje brzo pucanje ležaja, lom mjedenog kaveza i katastrofalno blokiranje ekscentrične osovine.
Abrazivna degradacija: Održavanje tijela vibracijama
Vanjski omotač opreme djeluje kao jedina prepreka između osjetljivih unutarnjih komponenti i visoko abrazivnih uvjeta tla. Tijekom prodiranja i zbijanja zrnatog tla, kućište, nosni konus i habajuće trake doživljavaju kontinuirano brušenje od kvarcnog pijeska i drobljenog kamena. Ova vanjska abrazija polako uklanja materijal s čelične ljuske visoke čvrstoće.
Izvršenje dosljedno održavanje vibracijskog tijela jedini je način za upravljanje ovom strukturnom degradacijom. Timovi za održavanje moraju rutinski mjeriti debljinu kućišta pomoću ultrazvučnih mjerača. Moraju pregledati cjelovitost tvrdo navarenih zavara i identificirati lomove uzrokovane naprezanjem uzrokovane trenjem kamena s vrhom. Izvođači obično zavaruju tvrdo navarivanje volfram karbida u obliku poprečnih šrafura na zonama visokog trošenja kako bi produžili vijek trajanja kućišta.
Zanemarivanje ove rutine omogućuje abrazivnim materijalima da stanji kućište do točke strukturalnog kvara. Nakon što se u kućištu pojavi rupa, podzemna voda pod pritiskom i tlo preplave unutrašnjost, trenutno uništavajući motor i ležajeve. Upravljanje vibroflot trošenje kroz proaktivnu zamjenu tvrdog navarivanja i habajuće trake daleko je isplativije od zamjene natopljenog sklopa jezgre.
Strukturni zamor i održavanje vibroflot prigušivača
Izolator vibracija, smješten na vrhu sonde, ima kritičnu zaštitnu funkciju. Sprječava da destruktivne visokofrekventne vibracije od 30 Hz koje stvara ekscentrična masa putuju uz produžne cijevi i oštete dizalicu ili opremu. Ovaj učinak prigušivanja oslanja se na čvrste elastomerne blokove ili specijalizirane sklopove poliuretanskih opruga.
Tijekom vremena ti se elastomeri razgrađuju. Izlaganje UV zračenju, curenje hidrauličkog ulja iz platforme i milijuni ciklusa kompresije razgrađuju gumu. Gubi svoju Shore A tvrdoću i počinje se trgati. Odgođeno održavanje prigušnice vibroflot omogućuje prijenos kinetičke energije natrag u opremu. Ova krivo usmjerena energija uzrokuje ozbiljan strukturni zamor, što dovodi do napuknutih zavara na produžnim cijevima, olabavljenih električnih spojeva i ubrzanog trošenja sustava bušotine i vitla. Potrebni su redoviti vizualni pregledi i radna ispitivanja sklopa za prigušivanje kako bi se održao strukturalni integritet.
Procjena zamjenskih komponenti i nadogradnji
Od značajki do rezultata: Standardni u odnosu na nadograđene materijale
Prilikom ponovne izgradnje jedinice, izvođači moraju odlučiti između standardnih zamjenskih dijelova i nadograđenih materijala dizajniranih za ekstremna okruženja. Nadogradnja specifičnih komponenti izravno utječe na servisne intervale i ukupnu pouzdanost, posebno kod radova na kamenim stupovima visoke abrazije. Ulaganje u bolju metalurgiju i strože tolerancije strojne obrade isplati se produljenjem srednjeg vremena između kvarova.
Specifikacije nadogradnje komponente
Kategorija komponente
Standardna specifikacija materijala
Nadograđena specifikacija materijala
Operativni ishod
Kavezi za ležajeve
Standardni žigosani čelik
Strojno obrađeni mesing ili specijalizirani polimer
Veća tolerancija na toplinsko širenje i smanjeno trenje pod teškim radijalnim opterećenjima.
Vanjsko kućište
Standardni ugljični čelik
Legirani čelik visoke čvrstoće razvlačenja
Povećana otpornost na abrazivno stanjivanje tijekom zatrpavanja suhom kamenom.
Nosite trake
Osnovne čelične trake za zavarivanje
Tvrdo navarivanje volfram karbidom
Eksponencijalno duži intervali između obnova vanjskog kućišta.
Prigušni elastomeri
Standardna prirodna guma
Visokotemperaturne poliuretanske mješavine
Zadržana elastičnost tijekom dužih razdoblja, sprječavajući prijenos destruktivnih vibracija na platformu.
Tolerancije OEM-a u odnosu na naknadno tržište
Rasprava između OEM i rezervnih dijelova često se usredotočuje na cijenu nasuprot preciznosti. Unutarnje komponente rade s minimalnim razmacima, često manjim od 0,5 milimetara. Ekscentrična osovina, ležajevi i kućište motora moraju biti savršeno poravnati kako bi se spriječila neuravnoteženost vibracija. Podstandardne tolerancije koje se nalaze u jeftinim rezervnim dijelovima dovode do trenutne mehaničke neravnoteže. Čak i djelić milimetra u odstupanju ili visokom otklonu uzrokovat će ljuljanje ekscentrične mase izvan osi. To stvara destruktivne harmonike koji razdiru kaveze ležajeva i razbijaju mehaničke brtve. Precizno inženjerstvo obavezno je za unutarnje pregradnje.
Provjera pouzdanog dobavljača dijelova za Vibroflot
Nabavka visokokvalitetnih komponenti zahtijeva partnerstvo s provjerenim vibroflot dobavljač dijelova . Izvođači bi trebali uspostaviti stroge kriterije za odabir. Potražite dobavljače koji daju potpune certifikate za materijale, pridržavaju se ISO proizvodnih standarda i imaju dokazanu evidenciju posebno u sektoru dubokog temeljenja. Transparentnost opskrbnog lanca, zajamčena dostupnost zaliha za kritične potrošne dijelove i pristup tehničkoj podršci vitalni su čimbenici u smanjenju zastoja opreme tijekom neočekivanih kvarova. Potreban vam je dobavljač koji razumije razliku između standardnih industrijskih ležajeva i onih koji su ocijenjeni za radove sabijanja s visokim vibracijama.
Implementacijski rizici: prijelaz na okvir preventivnog održavanja
Uspostava praćenja temeljenog na stanju
Udaljavanje od modela rada do kvara zahtijeva prelazak s održavanja temeljenog na rasporedu na održavanje temeljeno na uvjetima. Ovaj prijelaz uključuje praćenje stvarnog stanja opreme, a ne samo praćenje radnih sati. Prestanite nagađati i počnite koristiti dijagnostičke alate. Implementacija termovizijskih pištolja za provjeru vanjske temperature kućišta odmah nakon vađenja otkriva blokade rashladnog sustava. Korištenje alata za analizu vibracija s akcelerometrima otkriva rane neravnoteže ležajeva. Provođenje redovitog uzorkovanja ulja i spektroskopije identificira mikroskopske mjedene ili čelične ljuskice prije nego što se ležaj zaglavi. Iako ovo zahtijeva početno kapitalno ulaganje u dijagnostičke alate i obuku, ono sprječava katastrofalne kvarove ranim otkrivanjem degradacije.
Ublažavanje rizika posvajanja na radnom mjestu
Primarni rizik u implementaciji preventivnog okvira je usklađenost na razini lokacije. Provođenje strogih dnevnika održavanja i dnevnih rutina inspekcije na aktivnim, brzim gradilištima je izazovno. Posadi gradilišta često gledaju na papirologiju kao na teret. Upravitelji gradilišta moraju integrirati ove provjere u dnevni tijek rada, čineći ih obaveznim preduvjetom prije nego što se oprema uključi. Digitalni kontrolni popisi na robusnim tabletima i automatizirana upozorenja o održavanju pomažu premostiti jaz između pravila i izvršenja. Povežite potpise za održavanje izravno na primopredaje smjene kako biste osigurali odgovornost.
Obuka operatera o dijagnostici u stvarnom vremenu
Operateri djeluju kao prva linija obrane protiv kvara opreme. Obuka rukovatelja platforme da prepoznaju rane znakove upozorenja je ključna. Moraju se naučiti da istovremeno očitavaju mjere s tla i kontrolne kabine. Operatori trebaju identificirati abnormalne skokove amperaže kada veličina čestica ometa prodiranje. Moraju prepoznati promjene u frekvenciji vibracija koje ukazuju na kvar prigušnice i pratiti pad tlaka rashladnog sredstva. Osnaživanje operatera da zaustave operacije i podignu sondu kada dijagnostika pokaže problem štedi stotine tisuća dolara u troškovima ponovne izgradnje.
Zaključak
Provedite trenutnu ultrazvučnu reviziju debljine na svim aktivnim kućištima sonde kako biste identificirali lokalizirano stanjivanje i rasporedili aplikacije tvrdog navarivanja.
Izvadite i analizirajte uzorke ulja iz kućišta ležaja kako biste otkrili rane znakove pucanja metala ili onečišćenja vodom.
Implementirajte obvezni digitalni popis za provjeru prije smjene koji od operatera zahtijeva provjeru protoka vodenog omotača i integritet prigušnog elastomera prije uključivanja opreme.
Ažurirajte smjernice za nabavu kako biste zahtijevali izvješća o ispitivanju materijala s certifikatom ISO za sve zamjenske habajuće trake, nosne konuse i unutarnje ležajeve.
FAQ
P: Koliki je prosječni radni vijek vibroflota prije velikog remonta?
O: Pod standardnim uvjetima sa strogim održavanjem, jedinica obično radi 1.000 do 1.500 sati prije nego što zahtijeva interni remont. Međutim, visoko abrazivna tla, otpor prevelikih čestica i loša tehnika operatera mogu smanjiti ovaj životni vijek na ispod 500 sati.
P: Kako različite tehnike poboljšanja tla utječu na trošenje vibroflota?
O: Metode mokrog dodavanja odozgo zahtijevaju pojačane preglede nepropusnosti zbog stalnog pritiska vode i gnojnice koji prijete unutarnjim komponentama. Suhi kameni stupovi s gornjim punjenjem uzrokuju značajno veće vanjsko habanje kućišta zbog kontinuiranog trenja zatrpavanja od drobljenog kamena.
P: Koliko često treba podmazivati vibroflot ležajeve?
O: Intervali podmazivanja ovise strogo o smjernicama proizvođača i radnom okruženju. Automatizirani sustavi cirkulacije ulja zahtijevaju dnevne provjere razine i periodično uzorkovanje. Sustavi podmazani mašću često zahtijevaju ručno podmazivanje visokotemperaturnim litijevim kompleksom svakih 8 do 12 radnih sati.
P: Koji su prvi znakovi kvara hlađenja vibroflot motora?
O: Rani pokazatelji uključuju dugotrajna visoka očitanja amperaže na upravljačkoj ploči, prekomjerno zračenje topline iz vanjskog kućišta nakon vađenja, neočekivane aktivacije toplinskog okidača i primjetan pad vanjskog tlaka vode tijekom mokrih primjena.
P: Kako vanjsko trošenje vibroflota utječe na unutarnje komponente?
O: Kako se vanjsko kućište stanji zbog abrazije tla, ono gubi strukturnu krutost. To dovodi do deformacije kućišta pod opterećenjem, što ugrožava unutarnje poravnanje brtve. Nakon što brtve zakažu, abrazivna zemlja i voda pod pritiskom kontaminiraju motor i ležajeve, uzrokujući trenutačno uništenje.
P: Kada je potrebno održavanje prigušnice vibroflot?
O: Održavanje je potrebno kada se vizualnim pregledima otkrije kidanje, pucanje ili teška deformacija elastomernih blokova. Operativno, ako rukovatelj dizalice osjeti pretjeranu vibraciju od 30 Hz koja se prenosi prema produžnim cijevima, prigušivač je pokvaren i zahtijeva hitnu zamjenu.
P: Što trebam tražiti kod dobavljača dijelova za vibroflot?
O: Trebate dobavljača s temeljnim iskustvom. Potražite točne tolerancije dimenzija, certifikate o kvalitetnom čeliku i elastomernom materijalu, ISO standarde proizvodnje i zajamčenu dostupnost zaliha kako biste osigurali brzu isporuku tijekom neočekivanih kvarova.