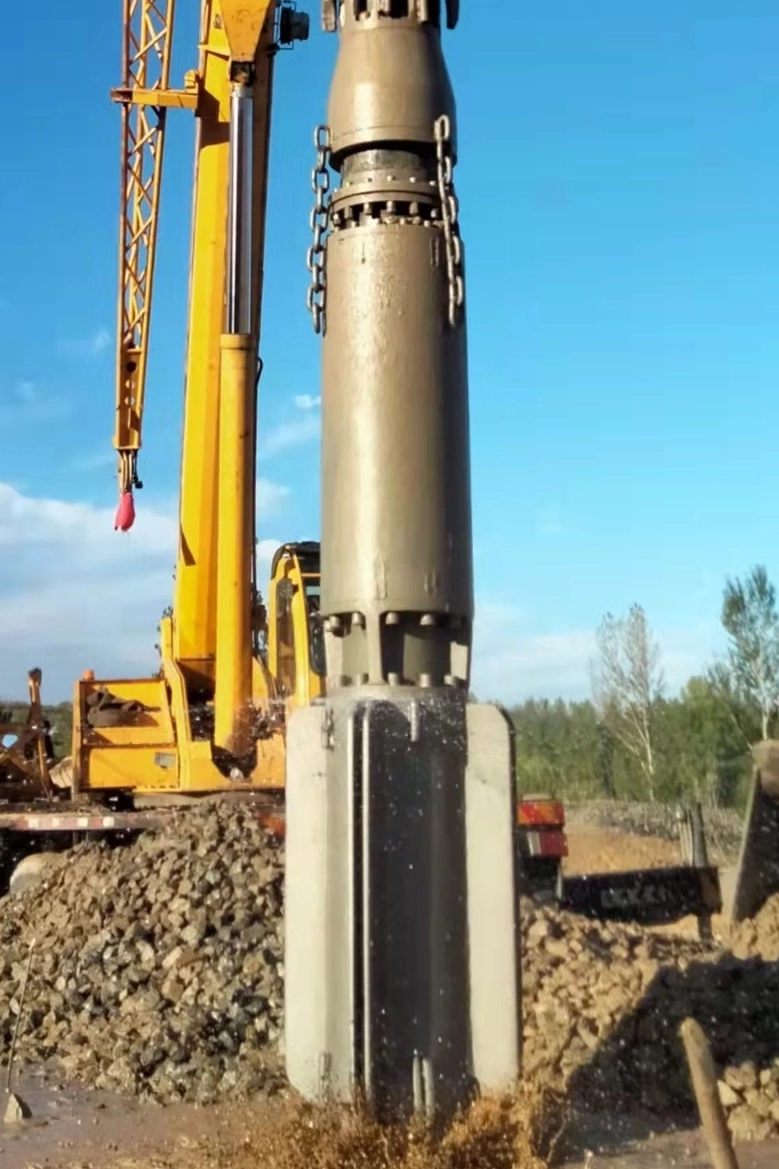
Oväntat utrustningsfel under djuppackningsprojekt medför en enorm ekonomisk påföljd. När en rigg går ner i mitten av packningen överskuggar de efterföljande projektförseningarna och inaktiva besättningstimmar snabbt den initiala kostnaden för maskineriet. Markförbättringsåtgärder utsätter utrustning för extrema miljöer. Hög nötning från granulär jord, intensiva radiella krafter som genereras av den inre excentriska massan och allvarliga termiska påfrestningar är konstanter på varje arbetsplats. Att förlita sig på ett reaktivt tillvägagångssätt från run-to-failure garanterar katastrofala haverier och minskar drastiskt utrustningens livslängd.
För att hålla projekten i tid måste entreprenörer övergå till ett proaktivt ramverk. Att identifiera grundorsakerna till för tidigt fel, optimera dagliga underhållsprotokoll och noggrant utvärdera ersättningskomponenter är obligatoriska steg. Att implementera dessa strategier kommer att maximera vibroflots livslängd för både vibrokomprimering och vibroersättningstillämpningar, vilket säkerställer konsekvent förtätning och strukturell stabilitet utan onödiga stillestånd.
Viktiga takeaways
Termisk och friktionshantering är avgörande: Otillräcklig kylning av vibroflotmotorn och felaktig lagersmörjning står för de flesta katastrofala interna fel.
Externt slitage är oundvikligt men hanterbart: Slipande jordförhållanden och toppmatad återfyllning kräver strikt underhåll av vibrationskroppen och snabbt utbyte av slitdelar för att skydda kärnenheten.
Operatörens inflytande och jordmekanik: Att skjuta utrustning bortom optimal strömstyrka i täta jordlager, eller kämpa mot överdimensionerade in-situ-partiklar, accelererar strukturell utmattning och komponentnedbrytning.
Leverantörens tillförlitlighet dikterar drifttid: Samarbete med en leverantör av vibroflotdelar säkerställer tillgång till högtoleranskomponenter som matchar eller överträffar OEM-specifikationer, vilket minskar medeltiden mellan fel (MTBF).
De operativa verkligheterna som påverkar Vibroflots livslängd
Probleminramning: Definiera baslinjeförväntningar
Att fastställa en baslinje för drifttimmar före en större översyn är nödvändigt för att skilja mellan normalt slitage och för tidigt fel. Under standarddriftsförhållanden med korrekt underhåll bör en kraftig kompakteringsenhet uppnå 1 000 till 1 500 drifttimmar innan den kräver en fullständig intern ombyggnad. Denna baslinje förändras dock dramatiskt baserat på platsspecifik geologi och operatörsteknik. När komponenter misslyckas efter 300 timmar ligger grundorsaken sällan i en enda defekt del. Istället pekar det på en bristande överensstämmelse mellan utrustningens driftgränser och de fysiska verkligheterna i markförbättringsprojektet. Att inse skillnaden mellan förväntad mekanisk trötthet och accelererad förstörelse är det första steget i att förlänga drifttiden.
In-situ partikelstorlek och penetrationsmotstånd
Olika in-situ material dikterar graden av mekaniskt slitage. Jordens fysiska sammansättning påverkar direkt hur hårt utrustningen måste arbeta för att nå måldjupet. Kornformig jord med höga N-värden för standardpenetrationstest (SPT) motstår starkt den radiella förskjutning som genereras av sonden. Om partikelstorleken för in-situ material är för stor, eller om jorden innehåller täta kullerstensskikt, hindras inträngningen kraftigt.
Detta motstånd ökar exponentiellt den tid som enheten tillbringar under hög belastning. Långvarig drift med hög belastning maximerar termisk spänning på den interna motorn och förstärker de radiella krafterna som verkar på lagerenheterna. När noskonen träffar vägran på överdimensionerade partiklar måste riggoperatören ofta skjuta sonden upp och ner. Denna kraftiga ökning ökar den elektriska strömstyrkan och skickar stötvågor genom förlängningsrören. Ju längre sonden kämpar för att penetrera täta skikt, desto snabbare bryts de interna komponenterna ned.
Jordsammansättning och tillhörande utrustningsspänning
Snabb lagerutmattning; hög risk för höljesbucklor och strukturell böjning.
Effekten av specifika markförbättringstekniker
Olika jordstabiliseringsmetoder utsätter utrustningen för distinkta slitageprofiler. Genom att förstå dessa skillnader kan platschefer skräddarsy sina underhållsscheman efter de specifika riskerna med jobbet.
Wet Top-Feed Metod: Denna teknik använder sidovatten eller slamstrålar för att lossa jorden och bibehålla hålets stabilitet under penetration. Den primära risken här är hydrostatiskt tryck. Den konstanta närvaron av trycksatt vatten och slipande slam hotar integriteten hos de nedre mekaniska tätningarna. Uppslamning fungerar som en slippasta mot tätningsytorna. Om en tätning äventyras kommer vatteninträngning omedelbart att förstöra den nedre lagerenheten och kortsluta den elektriska motorn.
Torr Vibro Ersättning: I denna metod läggs stenåterfyllning från toppen. När sonden vibrerar och omarrangerar jordpartiklar för att förtäta grunden, skapar det kontinuerliga flödet av krossad sten kraftig slipande friktion mot det yttre höljet. Denna kontinuerliga slipverkan sliter snabbt på stålet, vilket kräver frekventa tjocklekskontroller och återapplicering av hårda ytor.
Operatörsfel och överström
Det mänskliga elementet spelar en enorm roll för utrustningens livslängd. Operatörer möter ofta press för att upprätthålla produktionstakten, vilket leder till att de tvingar penetration genom ogynnsamma markförhållanden. När en operatör trycker på riggen för hårt eller slakar kranlinan för att lägga vikten av förlängningsrören på sonden, drar motorn för mycket ström för att övervinna det fysiska motståndet.
Ihållande drift över gränsvärdena för märkström leder till omedelbar termisk överbelastning. Om man till exempel trycker en 130 kW motor förbi dess röda linje under längre perioder smälter statorlindningarna. Denna praxis försämrar motorns klass H-isolering och orsakar extrem mekanisk belastning på kopplingen. Att utbilda operatörer att respektera strömstyrkagränser, läsa av kontrollhyttens mätare och låta vibrationerna göra jobbet är det mest effektiva sättet att förhindra omedelbart termiskt fel.
Primära orsaker till för tidigt slitage och fel på Vibroflot
Termisk nedbrytning och Vibroflotmotorkylning
Värme är den primära fienden till elektriska och hydrauliska motorer som arbetar i slutna höljen djupt under jorden. Under kontinuerlig drift genererar motorn enorm värme som måste avledas för att förhindra fel. Effektiv Vibroflot-motorkylning är beroende av interna vattenmantel och, i våta applikationer, det omgivande vattenflödet. Rent vatten måste flöda med specifika hastigheter - ofta 60 till 100 liter per minut - för att föra bort denna värme.
Felpunkter i kylsystemet inkluderar ofta blockerade vattenpassager från pumpning av smutsigt dammvatten, skadade bypassventiler eller otillräckliga externa flöden. Konsekvenserna av dålig kylning är allvarliga. När interna temperaturer stiger över 180°C-tröskeln börjar statorns isolering att gå sönder, vilket leder till elektriska kortslutningar. Samtidigt får överdriven värme att rotorn expanderar. I en miljö med minimala inre spelrum leder rotorexpansion till fysisk kontakt med statorn, vilket resulterar i katastrofal motorutbränning och ett fullständigt stopp för packningsoperationer.
Friktionsfel och smörjning av Vibroflotlager
Utrustningens kärnfunktion är beroende av en excentrisk massa som roterar med 1 500 till 1 800 rpm för att generera horisontella vibrationer. Denna åtgärd kastar 30 till 50 ton centrifugalkraft mot de övre och nedre lagerenheterna. För att överleva dessa extrema radiella belastningar kräver de cylindriska rullagren exakt smörjning vid hög temperatur. Beroende på den specifika modellen uppnås detta genom antingen automatiserade fettsystem eller kontinuerlig oljecirkulation.
Strikt efterlevnad av Vibroflotslagers smörjintervall är inte förhandlingsbara. Missade smörjcykler, användning av felaktiga smörjmedelskvaliteter (som att använda standardfett istället för högtemperat litiumkomplex) eller oupptäckta tätningsfel leder till snabb friktionsuppbyggnad. Om den nedre mekaniska tätningen misslyckas på grund av nötning av slurry kommer vatten in i lagerhuset och förstör omedelbart oljefilmen. Den resulterande metall-på-metall-kontakten orsakar snabb lagerspjälkning, mässingsburfraktur och katastrofala fastsättningar av den excentriska axeln.
Slipande nedbrytning: Vibrationskroppsunderhåll
Utrustningens yttre skal fungerar som den enda barriären mellan de känsliga inre komponenterna och de mycket nötande markförhållandena. Under penetrering och packning av granulär jord upplever höljet, noskonen och slitbanden kontinuerlig slipning mot kvartssand och krossad sten. Denna externa nötning tar långsamt bort material från högavkastningsstålskalet.
Utför konsekvent underhåll av vibrationskropp är det enda sättet att hantera denna strukturella försämring. Underhållsteam måste rutinmässigt mäta höljets tjocklek med hjälp av ultraljudsmätare. De måste inspektera integriteten hos hårda svetsar och identifiera spänningsbrott orsakade av toppmatad stenfriktion. Entreprenörer svetsar typiskt hårdmetall med hårda ytskikt i ett mönster på högslitagezonerna för att förlänga höljets livslängd.
Att försumma denna rutin gör att slipande material kan tunna ut höljet till en strukturellt fel. När ett hål utvecklas i höljet, översvämmar trycksatt grundvatten och jord interiören, vilket omedelbart förstör motorn och lagren. Hantera Vibroflotslitage genom proaktiv hårdbeläggning och byte av slitband är mycket mer kostnadseffektivt än att ersätta en översvämmad kärnenhet.
Strukturell utmattning och underhåll av vibroflotdämpare
Vibrationsisolatorn, placerad på toppen av sonden, har en kritisk skyddsfunktion. Det förhindrar de destruktiva 30Hz högfrekventa vibrationerna som genereras av den excentriska massan från att färdas uppför förlängningsrören och skada kranen eller riggen. Denna dämpande effekt är beroende av kraftiga elastomerblock eller specialiserade polyuretanfjäderenheter.
Med tiden lider dessa elastomerer av nedbrytning. UV-exponering, hydraulolja läcker från riggen och miljontals kompressionscykler bryter ner gummit. Den tappar sin Shore A-hårdhet och börjar slitas sönder. Försenad underhåll av vibroflot-spjäll gör att kinetisk energi överförs tillbaka till utrustningen. Denna felriktade energi orsakar allvarlig strukturell utmattning, vilket leder till spruckna svetsar på förlängningsrören, lossnade elektriska anslutningar och accelererat slitage på riggens bom- och vinschsystem. Regelbundna visuella inspektioner och funktionstester av dämpningsenheten krävs för att upprätthålla strukturell integritet.
Utvärdera ersättningskomponenter och uppgraderingar
Funktioner-till-resultat: Standard kontra uppgraderat material
Vid ombyggnad av en enhet måste entreprenörer välja mellan standardreservdelar och uppgraderade material avsedda för extrema miljöer. Att uppgradera specifika komponenter påverkar serviceintervallen och den övergripande tillförlitligheten direkt, särskilt i stenpelararbeten med hög nötning. Att investera i bättre metallurgi och snävare bearbetningstoleranser lönar sig genom att förlänga medeltiden mellan fel.
Komponentuppgraderingsspecifikationer
Komponentkategori
Standard materialspecifikation
Uppgraderad materialspecifikation
Operationellt resultat
Lagerburar
Standard stansat stål
Maskinbearbetad mässing eller specialiserad polymer
Högre tolerans för termisk expansion och minskad friktion under kraftiga radiella belastningar.
Externt hölje
Standard kolstål
Högflytthållfast legerat stål
Ökad motståndskraft mot nötande gallring under återfyllningsoperationer med torr sten.
Bär band
Grundläggande påsvetsade stålband
Volframkarbid hårdbeläggning
Exponentiellt längre intervall mellan ombyggnader av yttre hölje.
Dämparelastomerer
Standard naturgummi
Högtemperaturpolyuretanblandningar
Bibehållen elasticitet under längre perioder, förhindrar destruktiv vibrationsöverföring till riggen.
OEM kontra eftermarknadstoleranser
Debatten mellan OEM- och eftermarknadsdelar handlar ofta om kostnad kontra precision. Interna komponenter fungerar med minimala spelrum, ofta mindre än 0,5 millimeter. Den excentriska axeln, lagren och motorhuset måste passa perfekt för att förhindra vibrationsobalanser. Undermåliga toleranser som finns i billiga eftermarknadsdelar leder till omedelbara mekaniska obalanser. Till och med en bråkdel av en millimeter i avvikelse eller hög avvikelse kommer att få den excentriska massan att vicka av axeln. Detta genererar destruktiva övertoner som river sönder lagerhållare och krossar mekaniska tätningar. Precisionsteknik är obligatoriskt för interna ombyggnader.
Kontrollera en pålitlig leverantör av Vibroflot-delar
Inköp av högkvalitativa komponenter kräver samarbete med en utbildad vibroflot delar leverantör . Entreprenörer bör fastställa strikta kriterier för urval. Leta efter leverantörer som tillhandahåller fullständiga materialcertifieringar, följer ISO-tillverkningsstandarder och har en beprövad meritlista specifikt inom sektorn för djupfundament. Transparens i försörjningskedjan, garanterad lagertillgänglighet för kritiska slitdelar och tillgång till teknisk support är avgörande faktorer för att minimera riggstopp vid oväntade fel. Du behöver en leverantör som förstår skillnaden mellan standard industrilager och de som är klassade för högvibrerande packningsarbeten.
Implementeringsrisker: Övergång till ett ramverk för förebyggande underhåll
Upprätta tillståndsbaserad övervakning
Att gå bort från en run-to-failure-modell kräver att man byter från schemabaserat till tillståndsbaserat underhåll. Denna övergång innebär att övervaka utrustningens faktiska tillstånd snarare än att bara spåra drifttimmar. Sluta gissa och börja använda diagnostiska verktyg. Implementering av värmeavbildningspistoler för att kontrollera externa höljestemperaturer omedelbart efter extraktion avslöjar blockeringar i kylsystemet. Att använda vibrationsanalysverktyg med accelerometrar upptäcker tidiga lagerobalanser. Genom att utföra regelbunden oljeprovtagning och spektroskopi identifieras mikroskopiska mässings- eller stålflingor innan ett lager kärvar. Även om detta kräver initiala kapitalinvesteringar i diagnostiska verktyg och utbildning, förhindrar det katastrofala misslyckanden genom att fånga försämring tidigt.
Minska adoptionsrisker på arbetsplatsen
Den primära risken med att implementera ett förebyggande ramverk är efterlevnad på platsnivå. Att upprätthålla strikta underhållsloggar och dagliga inspektionsrutiner på aktiva, snabba byggarbetsplatser är utmanande. Platspersonal ser ofta pappersarbete som en börda. Platschefer måste integrera dessa kontroller i det dagliga arbetsflödet, vilket gör dem till en obligatorisk förutsättning innan riggen slås på. Digitala checklistor på robusta surfplattor och automatiska underhållsvarningar hjälper till att överbrygga klyftan mellan policy och genomförande. Knyt underhållsskyltar direkt till skiftöverlämningar för att säkerställa ansvarsskyldighet.
Utbilda operatörer i realtidsdiagnostik
Operatörer fungerar som den första försvarslinjen mot utrustningsfel. Det är viktigt att träna riggoperatörer för att känna igen tidiga varningsskyltar. De måste läras att läsa av mark- och kontrollhyttens mätare samtidigt. Operatörer måste identifiera onormala strömtoppar när partikelstorlekar hindrar penetration. De måste känna igen förändringar i vibrationsfrekvens som indikerar spjällfel och övervaka kylvätsketrycksfall. Genom att ge operatörerna möjlighet att stoppa driften och lyfta sonden när diagnostik indikerar ett problem sparar du hundratusentals dollar i återuppbyggnadskostnader.
Slutsats
Genomför en omedelbar ultraljudstjockleksrevision på alla aktiva sondhöljen för att identifiera lokaliserad gallring och schemalägga hårdbeläggningsapplikationer.
Extrahera och analysera oljeprover från lagerhuset för att upptäcka tidiga tecken på metallspjälkning eller vattenförorening.
Implementera en obligatorisk digital checklista före skiftet som kräver att operatörerna verifierar vattenmantelns flödeshastigheter och dämpar elastomerens integritet innan riggen drivs.
Uppdatera upphandlingsriktlinjerna för att kräva ISO-certifierade materialtestrapporter för alla ersättningsslitband, noskoner och inre lager.
FAQ
F: Vad är den genomsnittliga livslängden för en vibroflot före en större översyn?
S: Under standardförhållanden med strikt underhåll fungerar en enhet vanligtvis i 1 000 till 1 500 timmar innan den kräver en intern översyn. Mycket nötande smuts, överdimensionerad partikelbeständighet och dålig operatörsteknik kan dock minska denna livslängd till under 500 timmar.
F: Hur påverkar olika markförbättringstekniker slitage på vibroflot?
S: Metoder för våt toppmatning kräver utökade tätningsinspektioner på grund av konstant vatten- och slurrytryck som hotar inre komponenter. Torra toppmatade stenpelare orsakar avsevärt högre utvändig nötning av höljet på grund av den kontinuerliga friktionen från återfyllning av krossad sten.
F: Hur ofta ska vibroflotlagersmörjning utföras?
S: Smörjintervaller beror strikt på tillverkarens riktlinjer och driftsmiljön. Automatiserade oljecirkulationssystem kräver dagliga nivåkontroller och periodisk provtagning. Fettsmorda system kräver ofta manuell smörjning med högtemperat litiumkomplex var 8:e till 12:e drifttimme.
F: Vilka är de första tecknen på vibroflotmotorns kylningsfel?
S: Tidiga indikatorer inkluderar ihållande hög strömstyrka på kontrollpanelen, överdriven värme som strålar ut från det externa höljet vid utsug, oväntade termiska utlösningsaktiveringar och ett märkbart fall i externt vattentryck under våta applikationer.
F: Hur påverkar yttre vibroflotslitage interna komponenter?
S: När det yttre höljet förtunnas från jordnötning förlorar det strukturell styvhet. Detta leder till höljesböjning under belastning, vilket äventyrar inre tätningsinriktning. När tätningarna går sönder, förorenar nötande jord och trycksatt vatten motorn och lagren, vilket orsakar omedelbar förstörelse.
F: När krävs underhåll av vibroflotspjäll?
S: Underhåll krävs när visuella inspektioner avslöjar rivning, sprickbildning eller kraftig deformation av elastomerblocken. Operativt, om kranföraren känner överdrivna 30Hz vibrationer som överför uppförlängningsrören, har spjället misslyckats och kräver omedelbart byte.
F: Vad ska jag leta efter hos en leverantör av vibroflotdelar?
S: Du behöver en leverantör med djup grunderfarenhet. Leta efter exakta dimensionstoleranser, certifieringar av högkvalitativt stål och elastomermaterial, ISO-tillverkningsstandarder och garanterad lagertillgänglighet för att säkerställa snabb leverans vid oväntade haverier.