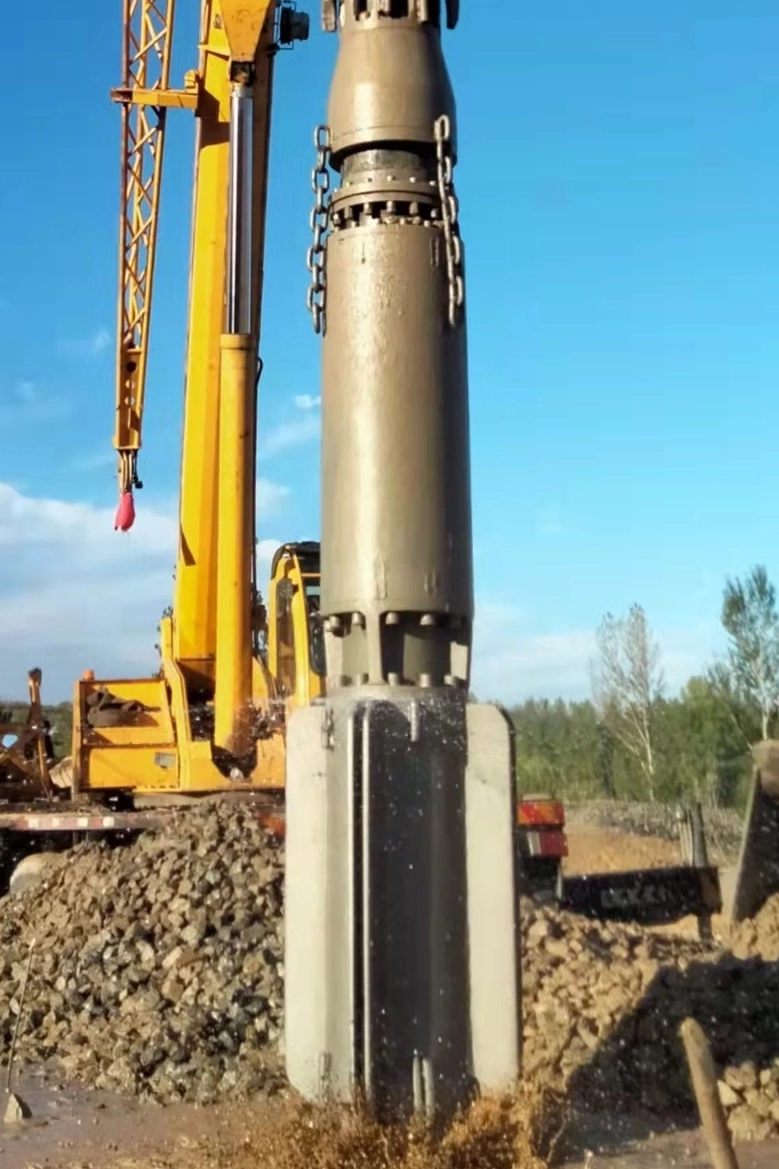
Une panne inattendue d’équipement lors de projets de compactage profond entraîne une pénalité financière considérable. Lorsqu’une plate-forme tombe en panne en cours de compactage, les retards du projet et les heures d’inactivité des équipes éclipsent rapidement le coût initial de la machinerie. Les opérations d’amélioration des sols soumettent les équipements à des environnements extrêmes. L'abrasion élevée des sols granulaires, les forces radiales intenses générées par la masse excentrique interne et les contraintes thermiques sévères sont des constantes sur chaque chantier. S'appuyer sur une approche réactive et opérationnelle garantit des pannes catastrophiques et réduit considérablement la longévité des équipements.
Pour respecter le calendrier des projets, les entrepreneurs doivent adopter un cadre proactif. Identifier les causes profondes d'une défaillance prématurée, optimiser les protocoles de maintenance quotidienne et évaluer soigneusement les composants de remplacement sont des étapes obligatoires. La mise en œuvre de ces stratégies maximisera durée de vie du vibroflot dans les applications de compactage vibro et de remplacement du vibro, garantissant une densification et une stabilité structurelle constantes sans temps d'arrêt inutiles.
Points clés à retenir
La gestion thermique et des frictions est essentielle : un refroidissement inadéquat du moteur vibroflot et une mauvaise lubrification des roulements sont responsables de la majorité des défaillances internes catastrophiques.
L'usure externe est inévitable mais gérable : les conditions de sol abrasives et le remblai alimenté par le haut nécessitent un entretien strict du corps de vibration et le remplacement rapide des pièces d'usure pour protéger l'ensemble central.
Influence de l'opérateur et mécanique du sol : pousser l'équipement au-delà de l'ampérage optimal dans des strates de sol denses, ou lutter contre des particules in situ surdimensionnées, accélère la fatigue structurelle et la dégradation des composants.
La fiabilité du fournisseur dicte la disponibilité : un partenariat avec un fournisseur de pièces vibroflot agréé garantit l'accès à des composants à haute tolérance qui correspondent ou dépassent les spécifications OEM, réduisant ainsi le temps moyen entre pannes (MTBF).
Les réalités opérationnelles ayant un impact sur la durée de vie du Vibroflot
Cadrage du problème : définir les attentes de base
Il est nécessaire d'établir une base de référence pour les heures de fonctionnement avant une révision majeure afin de faire la distinction entre l'usure normale et une défaillance prématurée. Dans des conditions de fonctionnement standard et avec un entretien approprié, une unité de compactage robuste devrait atteindre 1 000 à 1 500 heures de fonctionnement avant de nécessiter une reconstruction interne complète. Cependant, cette référence change considérablement en fonction de la géologie spécifique au site et de la technique de l'opérateur. Lorsque des composants tombent en panne après 300 heures, la cause première réside rarement dans une seule pièce défectueuse. Au lieu de cela, cela souligne une inadéquation entre les limites opérationnelles de l'équipement et les réalités physiques du projet d'amélioration du sol. Reconnaître la différence entre la fatigue mécanique attendue et la destruction accélérée est la première étape pour prolonger la disponibilité opérationnelle.
Taille des particules in situ et résistance à la pénétration
Les différents matériaux in situ dictent le taux d'usure mécanique. La composition physique du sol a un impact direct sur la force avec laquelle l'équipement doit travailler pour atteindre la profondeur cible. Les sols granulaires avec des valeurs N élevées du test de pénétration standard (SPT) résistent fortement au déplacement radial généré par la sonde. Si la taille des particules du matériau in situ est trop grande ou si le sol contient des couches de galets denses, la pénétration est gravement entravée.
Cette résistance augmente de façon exponentielle le temps que l’unité passe sous une charge élevée. Un fonctionnement prolongé sous charge élevée maximise les contraintes thermiques sur le moteur interne et amplifie les forces radiales agissant sur les ensembles de roulements. Lorsque le cône avant rencontre un refus sur des particules surdimensionnées, l'opérateur de la plate-forme doit souvent faire monter et descendre la sonde. Cette surtension augmente l'ampérage électrique et envoie des ondes de choc à travers les tubes d'extension. Plus la sonde peine à pénétrer dans les strates denses, plus les composants internes se dégradent rapidement.
Composition du sol et stress des équipements associés
Profil du sol
Résistance à la pénétration
Mécanisme d'usure primaire
Impact attendu sur l'équipement
Sables propres et meubles (SPT N < 10)
Faible
Légère abrasion externe
Durée de vie maximale des composants ; pénétration douce.
Sables limoneux denses (SPT N 20-40)
Modéré à élevé
Charge thermique élevée, abrasion modérée
Augmentation des températures du moteur ; nécessite une surveillance stricte du refroidissement.
Graviers et pavés (>100mm)
Extrême (refus fréquent)
Choc mécanique sévère, forte abrasion
Fatigue rapide des roulements ; risque élevé de bosselage du boîtier et de flexion structurelle.
Impact de techniques spécifiques d’amélioration du sol
Différentes méthodes de stabilisation des sols soumettent les équipements à des profils d’usure distincts. Comprendre ces différences permet aux gestionnaires de site d'adapter leurs calendriers de maintenance aux dangers spécifiques du travail.
Méthode d'alimentation par le haut humide : Cette technique utilise des jets latéraux d'eau ou de boue pour ameublir le sol et maintenir la stabilité du trou pendant la pénétration. Le principal risque ici est la pression hydrostatique. La présence constante d'eau sous pression et de boues abrasives menace l'intégrité des garnitures mécaniques inférieures. Le lisier agit comme une pâte abrasive contre les faces du joint. Si un joint est compromis, l’infiltration d’eau détruira immédiatement l’ensemble de roulement inférieur et court-circuitera le moteur électrique.
Remplacement du vibro sec : Dans cette méthode, le remblai en pierre est ajouté par le haut. À mesure que la sonde vibre et réorganise les particules de sol pour densifier la fondation, le flux continu de pierre concassée crée une forte friction abrasive contre l'enveloppe extérieure. Cette action de meulage continue use rapidement l'acier, nécessitant des contrôles fréquents de l'épaisseur et des réapplications de rechargement dur.
Erreur de l'opérateur et surintensité
L’élément humain joue un rôle majeur dans la longévité des équipements. Les opérateurs sont souvent confrontés à des pressions pour maintenir les taux de production, ce qui les amène à forcer la pénétration dans des conditions de sol défavorables. Lorsqu'un opérateur pousse trop fort la plate-forme ou relâche la ligne de grue pour mettre le poids des tubes d'extension sur la sonde, le moteur consomme un courant excessif pour vaincre la résistance physique.
Un fonctionnement prolongé au-dessus des limites d'intensité nominale entraîne une surcharge thermique immédiate. Par exemple, pousser un moteur de 130 kW au-delà de sa ligne rouge pendant de longues périodes fait fondre les enroulements du stator. Cette pratique dégrade l'isolation de classe H du moteur et exerce une contrainte mécanique extrême sur l'accouplement. Former les opérateurs à respecter les limites d'ampérage, à lire les jauges de la cabine de commande et à laisser les vibrations faire le travail est le moyen le plus efficace d'éviter une défaillance thermique immédiate.
Principales causes de l’usure et de la défaillance prématurées du Vibroflot
Dégradation thermique et refroidissement du moteur Vibroflot
La chaleur est le principal ennemi des moteurs électriques et hydrauliques fonctionnant dans des boîtiers fermés en profondeur. En fonctionnement continu, le moteur génère une immense chaleur qui doit être dissipée pour éviter toute panne. Efficace Le refroidissement du moteur vibroflot repose sur des chemises d'eau internes et, dans les applications humides, sur le débit d'eau environnant. L'eau propre doit s'écouler à des débits spécifiques, souvent de 60 à 100 gallons par minute, pour évacuer cette chaleur.
Les points de défaillance du système de refroidissement incluent souvent des passages d'eau bloqués dus au pompage de l'eau sale du bassin, des vannes de dérivation endommagées ou des débits externes insuffisants. Les conséquences d'un mauvais refroidissement sont graves. Lorsque les températures internes dépassent le seuil de 180 °C, l’isolation du stator commence à se briser, entraînant des courts-circuits électriques. Simultanément, une chaleur excessive provoque la dilatation du rotor. Dans un environnement avec des jeux internes minimes, l'expansion du rotor entraîne un contact physique avec le stator, entraînant un grillage catastrophique du moteur et un arrêt complet des opérations de compactage.
Rupture par friction et lubrification des roulements Vibroflot
La fonction principale de l'équipement repose sur une masse excentrique tournant entre 1 500 et 1 800 tr/min pour générer des vibrations horizontales. Cette action projette 30 à 50 tonnes de force centrifuge contre les ensembles de roulements supérieur et inférieur. Pour résister à ces charges radiales extrêmes, les roulements à rouleaux cylindriques nécessitent une lubrification précise à haute température. Selon le modèle spécifique, ceci est réalisé soit par des systèmes de graissage automatisés, soit par une circulation d'huile continue.
Le strict respect de les intervalles de lubrification des roulements vibroflot ne sont pas négociables. Des cycles de lubrification manqués, l'utilisation de qualités de lubrifiant incorrectes (par exemple l'utilisation de graisse standard au lieu d'un complexe de lithium haute température) ou des défaillances de joints non détectées entraînent une accumulation rapide de friction. Si la garniture mécanique inférieure tombe en panne en raison de l'abrasion de la boue, l'eau pénètre dans le boîtier de roulement et détruit instantanément le film d'huile. Le contact métal sur métal qui en résulte provoque un effritement rapide des roulements, une rupture de la cage en laiton et un grippage catastrophique de l'arbre excentrique.
Dégradation abrasive : entretien du corps vibrant
L'enveloppe extérieure de l'équipement constitue la seule barrière entre les composants internes délicats et les conditions du sol hautement abrasives. Lors de la pénétration et du compactage des sols granulaires, le tubage, le cône avant et les bandes d'usure subissent un broyage continu contre le sable de quartz et la pierre concassée. Cette abrasion externe enlève lentement de la matière de la coque en acier à haut rendement.
Exécution cohérente l’entretien du corps vibrant est le seul moyen de gérer cette dégradation structurelle. Les équipes de maintenance doivent régulièrement mesurer l’épaisseur du boîtier à l’aide de jauges à ultrasons. Ils doivent inspecter l’intégrité des soudures de rechargement dur et identifier les fractures de contrainte causées par le frottement de la pierre alimentée par le haut. Les entrepreneurs soudent généralement le rechargement dur en carbure de tungstène selon un motif hachuré sur les zones à forte usure pour prolonger la durée de vie du boîtier.
Négliger cette routine permet aux matériaux abrasifs d’amincir le boîtier au point de provoquer une défaillance structurelle. Lorsqu’un trou se forme dans le boîtier, les eaux souterraines et le sol sous pression inondent l’intérieur, détruisant instantanément le moteur et les roulements. Gérant L'usure du vibroflot grâce au remplacement proactif du rechargement dur et de la bande d'usure est beaucoup plus rentable que le remplacement d'un noyau inondé.
Fatigue structurelle et entretien des amortisseurs Vibroflot
L'isolateur de vibrations, situé en haut de la sonde, remplit une fonction de protection essentielle. Il empêche les vibrations destructrices à haute fréquence de 30 Hz générées par la masse excentrique de remonter les tubes d'extension et d'endommager la grue ou l'installation. Cet effet d'amortissement repose sur des blocs d'élastomère robustes ou des assemblages de ressorts spécialisés en polyuréthane.
Au fil du temps, ces élastomères subissent une dégradation. L'exposition aux UV, les fuites d'huile hydraulique de la plate-forme et des millions de cycles de compression décomposent le caoutchouc. Il perd sa dureté Shore A et commence à se déchirer. Retardé L’entretien de l’amortisseur vibroflot permet à l’énergie cinétique de retransférer dans l’équipement. Cette énergie mal dirigée provoque une fatigue structurelle grave, entraînant des soudures fissurées sur les tubes d'extension, des connexions électriques desserrées et une usure accélérée des systèmes de flèche et de treuil de la plate-forme. Des inspections visuelles régulières et des tests opérationnels de l’ensemble d’amortissement sont nécessaires pour maintenir l’intégrité structurelle.
Évaluation des composants de remplacement et des mises à niveau
Caractéristiques et résultats : matériaux standard ou améliorés
Lors de la reconstruction d'une unité, les entrepreneurs doivent choisir entre des pièces de rechange standard et des matériaux améliorés conçus pour les environnements extrêmes. La mise à niveau de composants spécifiques a un impact direct sur les intervalles d'entretien et la fiabilité globale, en particulier dans les travaux sur colonnes de pierre à forte abrasion. Investir dans une meilleure métallurgie et dans des tolérances d’usinage plus strictes est rentable en prolongeant le temps moyen entre les pannes.
Spécifications de mise à niveau des composants
Catégorie de composant
Spécification matérielle standard
Spécification matérielle améliorée
Résultat opérationnel
Cages de roulements
Acier embouti standard
Laiton usiné ou polymère spécialisé
Tolérance plus élevée pour la dilatation thermique et réduction du frottement sous de lourdes charges radiales.
Boîtier externe
Acier au carbone standard
Acier allié à haute limite d'élasticité
Résistance accrue à la dilution abrasive lors des opérations de remblayage en pierre sèche.
Porter des bandes
Bandes d'acier à souder de base
Rechargement dur en carbure de tungstène
Intervalles exponentiellement plus longs entre les reconstructions du boîtier externe.
Élastomères amortisseurs
Caoutchouc naturel standard
Mélanges de polyuréthane haute température
Élasticité maintenue sur de longues périodes, empêchant le transfert de vibrations destructrices à la plate-forme.
Tolérances OEM et marché secondaire
Le débat entre les pièces OEM et les pièces de rechange se concentre souvent sur le coût par rapport à la précision. Les composants internes fonctionnent avec des jeux minimes, souvent inférieurs à 0,5 millimètres. L'arbre excentrique, les roulements et le carter du moteur doivent s'aligner parfaitement pour éviter les déséquilibres vibratoires. Les tolérances inférieures aux normes trouvées dans les pièces de rechange bon marché entraînent des déséquilibres mécaniques immédiats. Même une fraction de millimètre de déviation ou un faux-rond élevé fera vaciller la masse excentrique hors de l’axe. Cela génère des harmoniques destructrices qui déchirent les cages de roulements et brisent les joints mécaniques. L'ingénierie de précision est obligatoire pour les reconstructions internes.
Vérifier un fournisseur fiable de pièces Vibroflot
L'approvisionnement en composants de haute qualité nécessite un partenariat avec un fournisseur agréé fournisseur de pièces vibroflot . Les entrepreneurs doivent établir des critères de sélection stricts. Recherchez des fournisseurs qui fournissent des certifications complètes sur les matériaux, adhèrent aux normes de fabrication ISO et possèdent une expérience éprouvée spécifiquement dans le secteur des fondations profondes. La transparence de la chaîne d'approvisionnement, la disponibilité garantie des stocks pour les pièces d'usure critiques et l'accès au support technique sont des facteurs essentiels pour minimiser les temps d'arrêt des installations en cas de pannes inattendues. Vous avez besoin d'un fournisseur qui comprend la différence entre les roulements industriels standard et ceux conçus pour les travaux de compactage à haute vibration.
Risques de mise en œuvre : transition vers un cadre de maintenance préventive
Établir une surveillance basée sur les conditions
S'éloigner d'un modèle d'exécution jusqu'à panne nécessite de passer d'une maintenance basée sur le calendrier à une maintenance basée sur l'état. Cette transition implique de surveiller l’état de santé réel de l’équipement plutôt que de simplement suivre les heures de fonctionnement. Arrêtez de deviner et commencez à utiliser des outils de diagnostic. La mise en œuvre de pistolets à imagerie thermique pour vérifier les températures externes du boîtier immédiatement après l'extraction révèle des blocages du système de refroidissement. L'utilisation d'outils d'analyse des vibrations avec des accéléromètres détecte les premiers déséquilibres des roulements. La réalisation régulière d'échantillonnages d'huile et de spectroscopie permet d'identifier des flocons microscopiques de laiton ou d'acier avant le grippage d'un roulement. Même si cela nécessite un investissement initial en outils de diagnostic et en formation, cela évite les pannes catastrophiques en détectant rapidement la dégradation.
Atténuer les risques d'adoption sur le chantier
Le principal risque lié à la mise en œuvre d’un cadre préventif est la conformité au niveau du site. Il est difficile de respecter des registres de maintenance stricts et des routines d'inspection quotidiennes sur des chantiers de construction actifs et au rythme rapide. Les équipes de chantier considèrent souvent la paperasse comme un fardeau. Les gestionnaires de site doivent intégrer ces contrôles dans le flux de travail quotidien, ce qui en fait une condition préalable obligatoire avant la mise sous tension de l'installation. Des listes de contrôle numériques sur des tablettes robustes et des alertes de maintenance automatisées aident à combler le fossé entre la politique et l'exécution. Liez les approbations de maintenance directement aux transferts de quarts pour garantir la responsabilité.
Former les opérateurs aux diagnostics en temps réel
Les opérateurs constituent la première ligne de défense contre les pannes d’équipement. Il est essentiel de former les opérateurs de forage à reconnaître les signes avant-coureurs. Il faut leur apprendre à lire simultanément les jauges au sol et celles de la cabine de contrôle. Les opérateurs doivent identifier les pics d'intensité anormaux lorsque la taille des particules empêche la pénétration. Ils doivent reconnaître les changements de fréquence de vibration qui indiquent une défaillance de l'amortisseur et surveiller les chutes de pression du liquide de refroidissement. Permettre aux opérateurs d’arrêter les opérations et de lever l’enquête lorsque les diagnostics indiquent un problème permet d’économiser des centaines de milliers de dollars en coûts de reconstruction.
Conclusion
Effectuez immédiatement un audit d'épaisseur par ultrasons sur tous les boîtiers de sondes actives pour identifier les amincissements localisés et planifier les applications de rechargement dur.
Extrayez et analysez des échantillons d'huile du boîtier de roulement pour détecter les premiers signes d'effritement du métal ou de contamination par l'eau.
Mettre en œuvre une liste de contrôle numérique obligatoire avant le quart de travail obligeant les opérateurs à vérifier les débits de la chemise d'eau et l'intégrité de l'élastomère de l'amortisseur avant de mettre l'installation sous tension.
Mettre à jour les directives d'approvisionnement pour exiger des rapports d'essais de matériaux certifiés ISO pour toutes les bandes d'usure, cônes de nez et roulements internes de remplacement.
FAQ
Q : Quelle est la durée de vie moyenne d’un vibroflot avant une révision majeure ?
R : Dans des conditions standard avec une maintenance stricte, une unité fonctionne généralement pendant 1 000 à 1 500 heures avant de nécessiter une révision interne. Cependant, des sols très abrasifs, une résistance aux particules surdimensionnées et une mauvaise technique de l'opérateur peuvent réduire cette durée de vie à moins de 500 heures.
Q : Quel est l'impact des différentes techniques d'amélioration du sol sur l'usure du vibroflot ?
R : Les méthodes d'alimentation par le haut par voie humide nécessitent des inspections accrues des joints en raison de la pression constante de l'eau et du lisier qui menace les composants internes. Les colonnes de pierre sèches à alimentation supérieure provoquent une abrasion externe du tubage nettement plus élevée en raison du frottement continu du remblai de pierre concassée.
Q : À quelle fréquence la lubrification des roulements vibroflot doit-elle être effectuée ?
R : Les intervalles de lubrification dépendent strictement des directives du fabricant et de l'environnement d'exploitation. Les systèmes automatisés de circulation d’huile nécessitent des contrôles de niveau quotidiens et des échantillonnages périodiques. Les systèmes lubrifiés à la graisse nécessitent souvent un graissage manuel avec un complexe de lithium haute température toutes les 8 à 12 heures de fonctionnement.
Q : Quels sont les premiers signes d’une défaillance du refroidissement du moteur vibroflot ?
R : Les premiers indicateurs incluent des lectures d'ampérage élevées et soutenues sur le panneau de commande, une chaleur excessive rayonnante du boîtier externe lors de l'extraction, des activations de déclenchement thermique inattendues et une baisse notable de la pression externe de l'eau lors des applications humides.
Q : Comment l’usure externe du vibroflot affecte-t-elle les composants internes ?
R : À mesure que l’enveloppe externe s’amincit à cause de l’abrasion du sol, elle perd sa rigidité structurelle. Cela entraîne une déflexion du boîtier sous charge, ce qui compromet l'alignement du joint interne. Une fois les joints défaillants, la terre abrasive et l'eau sous pression contaminent le moteur et les roulements, provoquant une destruction immédiate.
Q : Quand l’entretien de l’amortisseur vibroflot est-il requis ?
R : Un entretien est requis lorsque les inspections visuelles révèlent une déchirure, une fissuration ou une déformation grave des blocs en élastomère. Sur le plan opérationnel, si le grutier ressent une vibration excessive de 30 Hz transférant les tubes d'extension vers le haut, l'amortisseur est en panne et doit être remplacé immédiatement.
Q : Que dois-je rechercher chez un fournisseur de pièces vibroflot ?
R : Vous avez besoin d’un fournisseur possédant une expérience approfondie en matière de fondations. Recherchez des tolérances dimensionnelles exactes, des certifications en acier de haute qualité et en élastomère, des normes de fabrication ISO et une disponibilité garantie des stocks pour garantir une expédition rapide en cas de pannes imprévues.