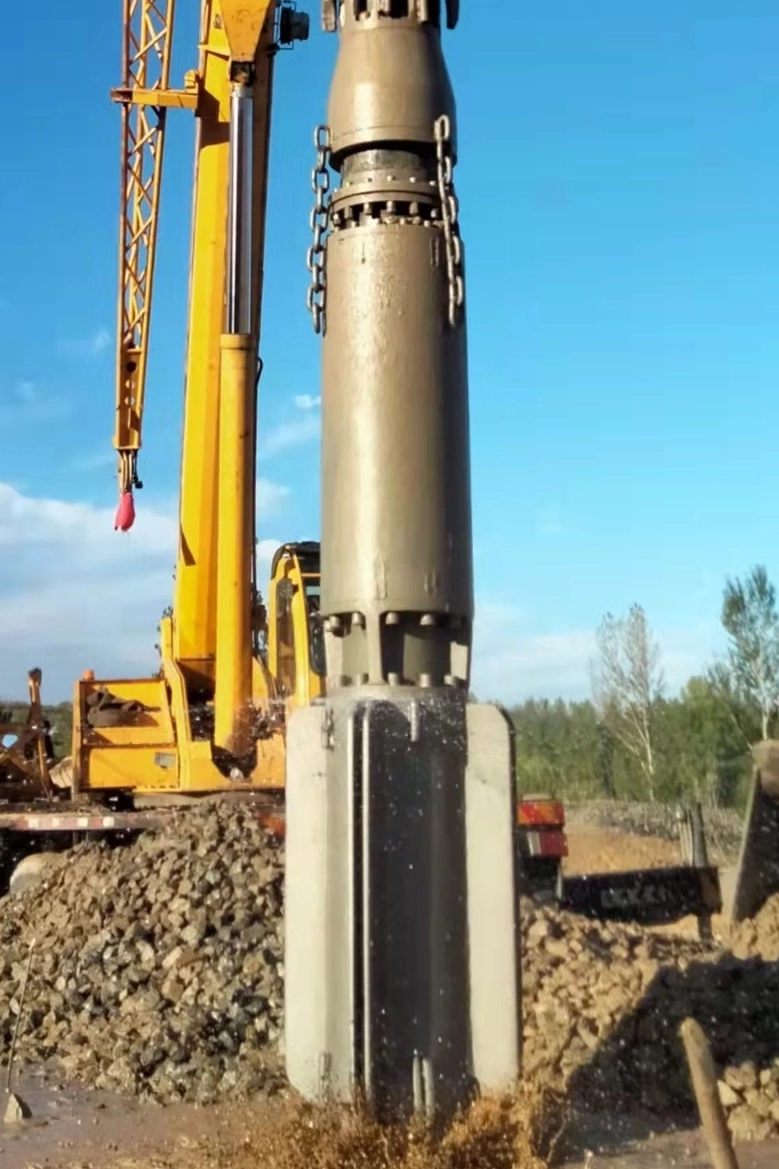
Neočakávané zlyhanie zariadenia počas projektov hlbokého zhutňovania so sebou nesie obrovskú finančnú pokutu. Keď vrtná súprava klesne uprostred zhutňovania, následné oneskorenia projektu a hodiny nečinnosti posádky rýchlo zatienia počiatočné náklady na strojové zariadenie. Operácie na zlepšenie terénu vystavujú zariadenie extrémnym podmienkam prostredia. Vysoká abrázia od zrnitých pôd, intenzívne radiálne sily vytvárané vnútornou excentrickou hmotou a silné tepelné namáhanie sú konštanty na každom stavenisku. Spoliehanie sa na reaktívny prístup k zlyhaniu zaručuje katastrofické poruchy a drasticky znižuje životnosť zariadenia.
Aby sa projekty udržali podľa plánu, zmluvní dodávatelia musia prejsť na proaktívny rámec. Identifikácia základných príčin predčasného zlyhania, optimalizácia protokolov dennej údržby a starostlivé vyhodnotenie náhradných komponentov sú povinné kroky. Implementácia týchto stratégií maximalizuje životnosť vibroflotu naprieč aplikáciami zhutňovania a výmeny vibroflotov, čím sa zabezpečuje konzistentné zahusťovanie a štrukturálna stabilita bez zbytočných prestojov.
Kľúčové informácie
Riadenie teploty a trenia je kritické: Nedostatočné chladenie motora vibroflot a nesprávne mazanie ložísk sú príčinou väčšiny katastrofických vnútorných porúch.
Vonkajšie opotrebenie je nevyhnutné, ale zvládnuteľné: Abrazívne pôdne podmienky a zásyp zhora si vyžadujú prísnu údržbu vibračného telesa a včasnú výmenu opotrebiteľných dielov na ochranu zostavy jadra.
Vplyv operátora a mechanika pôdy: Tlačenie zariadenia za optimálnu intenzitu prúdu v hustej vrstve pôdy alebo boj s nadmerne veľkými časticami in situ urýchľuje únavu konštrukcie a degradáciu komponentov.
Spoľahlivosť dodávateľa určuje dostupnosť: Partnerstvo s prevereným dodávateľom dielov vibroflot zaisťuje prístup ku komponentom s vysokou toleranciou, ktoré zodpovedajú alebo prekračujú špecifikácie OEM, čím sa skracuje stredný čas medzi poruchami (MTBF).
Rámovanie problému: Definovanie základných očakávaní
Stanovenie základnej línie prevádzkových hodín pred generálnou opravou je potrebné na rozlíšenie medzi bežným opotrebovaním a predčasným zlyhaním. Za štandardných prevádzkových podmienok s náležitou údržbou by vysokovýkonná zhutňovacia jednotka mala dosiahnuť 1 000 až 1 500 prevádzkových hodín, kým si vyžiada kompletnú vnútornú prestavbu. Táto základná línia sa však dramaticky posúva na základe geológie špecifickej pre danú lokalitu a techniky operátora. Keď komponenty zlyhajú po 300 hodinách, hlavná príčina zriedka spočíva v jedinej chybnej časti. Namiesto toho poukazuje na nesúlad medzi prevádzkovými limitmi zariadenia a fyzickou realitou projektu zlepšenia terénu. Rozpoznanie rozdielu medzi očakávanou mechanickou únavou a zrýchleným zničením je prvým krokom k predĺženiu prevádzkovej prevádzkyschopnosti.
Veľkosť častíc in-situ a odolnosť proti prieniku
Rôzne materiály na mieste určujú mieru mechanického opotrebovania. Fyzikálne zloženie pôdy priamo ovplyvňuje, ako tvrdo musí zariadenie pracovať, aby dosiahlo cieľovú hĺbku. Zrnité pôdy s vysokými hodnotami N štandardného penetračného testu (SPT) silne odolávajú radiálnemu posunu generovanému sondou. Ak je veľkosť častíc materiálu in situ príliš veľká, alebo ak pôda obsahuje husté dlažobné vrstvy, penetrácia je vážne sťažená.
Tento odpor exponenciálne zvyšuje čas, ktorý jednotka strávi pri vysokej záťaži. Predĺžená prevádzka pri vysokom zaťažení maximalizuje tepelné namáhanie vnútorného motora a zosilňuje radiálne sily pôsobiace na ložiskové zostavy. Keď čelný kužeľ zasiahne odmietnutie na častice s nadmernou veľkosťou, operátor súpravy často musí posunúť sondu hore a dole. Toto rázové vlnenie zvyšuje elektrický prúd a vysiela rázové vlny cez predlžovacie trubice. Čím dlhšie sa sonda snaží preniknúť do hustých vrstiev, tým rýchlejšie degradujú vnútorné komponenty.
Zloženie pôdy a súvisiace napätie zariadení
Pôdny profil
Penetračný odpor
Primárny mechanizmus opotrebovania
Očakávaný vplyv na vybavenie
Čisté, sypké piesky (SPT N < 10)
Nízka
Mierna vonkajšia abrázia
Maximálna životnosť komponentov; hladký prienik.
Husté prachovité piesky (SPT N 20-40)
Stredná až vysoká
Vysoká tepelná záťaž, mierna abrázia
zvýšená teplota motora; vyžaduje prísne monitorovanie chladenia.
Štrk a dlažobné kocky (> 100 mm)
Extrémne (časté odmietanie)
Silné mechanické otrasy, vysoká abrázia
Rýchla únava ložísk; vysoké riziko pretlačenia plášťa a ohybu konštrukcie.
Vplyv špecifických techník úpravy terénu
Rôzne metódy stabilizácie pôdy vystavujú zariadenie rôznym profilom opotrebovania. Pochopenie týchto rozdielov umožňuje vedúcim pracovísk prispôsobiť svoje plány údržby konkrétnym rizikám práce.
Metóda mokrého horného kŕmenia: Táto technika využíva bočné prúdy vody alebo kalu na uvoľnenie pôdy a udržanie stability otvoru počas penetrácie. Primárnym rizikom je tu hydrostatický tlak. Neustála prítomnosť tlakovej vody a abrazívneho kalu ohrozuje integritu spodných mechanických upchávok. Kaša pôsobí ako brúsna pasta na tesniace plochy. Ak dôjde k narušeniu tesnenia, vniknutie vody okamžite zničí zostavu spodného ložiska a skratuje elektrický motor.
Výmena suchým vibrovaním: Pri tejto metóde sa kamenný zásyp pridáva zhora. Keď sonda vibruje a preskupuje častice pôdy, aby zahustili základ, nepretržitý tok drveného kameňa vytvára silné abrazívne trenie o vonkajší plášť. Toto nepretržité brúsenie rýchlo opotrebováva oceľ, čo si vyžaduje časté kontroly hrúbky a opätovné nanášanie tvrdého návaru.
Chyba operátora a nadmerný prúd
Ľudský prvok zohráva obrovskú úlohu v životnosti zariadenia. Operátori často čelia tlaku na udržanie výrobných rýchlostí, čo ich vedie k násilnému prenikaniu cez nepriaznivé pôdne podmienky. Keď operátor tlačí na súpravu príliš silno alebo povoľuje lano žeriavu, aby položil váhu predlžovacích rúrok na sondu, motor odoberie nadmerný prúd, aby prekonal fyzický odpor.
Trvalá prevádzka nad menovitými limitmi prúdu vedie k okamžitému tepelnému preťaženiu. Napríklad posunutie motora s výkonom 130 kW za jeho červenú čiaru na dlhší čas roztaví vinutia statora. Tento postup zhoršuje izoláciu motora triedy H a spôsobuje extrémne mechanické namáhanie spojky. Školenie operátorov, aby dodržiavali limity prúdu, čítali meradlá riadiacej kabíny a umožnili vibráciám vykonávať prácu, je najefektívnejším spôsobom, ako zabrániť okamžitému tepelnému zlyhaniu.
Primárne príčiny predčasného opotrebovania a zlyhania vibroflotu
Tepelná degradácia a chladenie motora Vibroflot
Teplo je hlavným nepriateľom elektrických a hydraulických motorov pracujúcich v uzavretých krytoch hlboko pod zemou. Počas nepretržitej prevádzky motor generuje obrovské teplo, ktoré sa musí odviesť, aby sa zabránilo poruche. Efektívne Chladenie motora vibroflot sa spolieha na vnútorné vodné plášte a pri mokrých aplikáciách na okolitý prúd vody. Čistá voda musí prúdiť špecifickými rýchlosťami - často 60 až 100 galónov za minútu - aby odviedla toto teplo.
Poruchové body v chladiacom systéme často zahŕňajú zablokované vodné kanály z čerpania špinavej vody z jazierka, poškodené obtokové ventily alebo nedostatočné externé prietoky. Následky slabého chladenia sú vážne. Keď vnútorná teplota stúpne nad hranicu 180 °C, izolácia statora sa začne kaziť, čo vedie k elektrickým skratom. Súčasne nadmerné teplo spôsobuje roztiahnutie rotora. V prostredí s minimálnymi vnútornými vôľami vedie expanzia rotora k fyzickému kontaktu so statorom, čo vedie ku katastrofálnemu vyhoreniu motora a úplnému zastaveniu operácií zhutňovania.
Porušenie trením a mazanie ložísk Vibroflot
Hlavná funkcia zariadenia sa spolieha na excentrickú hmotu otáčajúcu sa rýchlosťou 1 500 až 1 800 otáčok za minútu, ktorá vytvára horizontálne vibrácie. Táto akcia vrhá 30 až 50 ton odstredivej sily na horné a spodné ložiskové zostavy. Aby prežili tieto extrémne radiálne zaťaženia, valčekové ložiská vyžadujú presné mazanie pri vysokej teplote. V závislosti od konkrétneho modelu sa to dosiahne buď automatickými mazacími systémami alebo nepretržitou cirkuláciou oleja.
Prísne dodržiavanie Intervaly mazania ložísk vibroflot sú nemenné. Zmeškané mazacie cykly, použitie nesprávnych tried mazív (ako je použitie štandardného maziva namiesto vysokoteplotného lítiového komplexu) alebo nezistené poruchy tesnenia vedú k rýchlemu nahromadeniu trenia. Ak spodná mechanická upchávka zlyhá v dôsledku oderu kalu, voda sa dostane do ložiskového telesa a okamžite zničí olejový film. Výsledný kontakt kov na kov spôsobuje rýchle odlupovanie ložiska, prasknutie mosadznej klietky a katastrofálne zadretie excentrického hriadeľa.
Abrazívny rozklad: Údržba karosérie vibráciami
Vonkajší plášť zariadenia pôsobí ako jediná bariéra medzi jemnými vnútornými komponentmi a vysoko abrazívnymi pôdnymi podmienkami. Počas penetrácie a zhutňovania zrnitých pôd dochádza k nepretržitému brúseniu plášťa, kužeľa a obrusných pásov proti kremičitému piesku a drvenému kameňu. Toto vonkajšie obrusovanie pomaly odstraňuje materiál z oceľového plášťa s vysokou výťažnosťou.
Vykonávanie konzistentné údržba vibračného telesa je jediný spôsob, ako zvládnuť túto štrukturálnu degradáciu. Tímy údržby musia bežne merať hrúbku plášťa pomocou ultrazvukových meradiel. Musia kontrolovať integritu zvarov s tvrdým návarom a identifikovať lomy spôsobené namáhaním spôsobeným trením kameňa s horným podávaním. Dodávatelia zvyčajne navaria tvrdonávar z karbidu volfrámu v krížovom vzore na zónach s vysokým opotrebením, aby sa predĺžila životnosť plášťa.
Zanedbanie tejto rutiny umožňuje abrazívnym materiálom stenčiť plášť až do bodu zlyhania konštrukcie. Akonáhle sa v kryte vytvorí diera, tlaková spodná voda a zemina zaplavia interiér a okamžite zničia motor a ložiská. Riadenie Opotrebenie vibroflotom prostredníctvom proaktívneho tvrdého návaru a výmeny oteru je oveľa efektívnejšie ako výmena zostavy zaplaveného jadra.
Únava konštrukcie a údržba tlmiča Vibroflot
Vibračný izolátor umiestnený v hornej časti sondy plní kritickú ochrannú funkciu. Zabraňuje tomu, aby sa deštruktívne 30Hz vysokofrekvenčné vibrácie generované excentrickou hmotou pohybovali po predlžovacích rúrach a poškodili žeriav alebo vrtnú súpravu. Tento tlmiaci účinok sa spolieha na vysokovýkonné elastomérové bloky alebo špecializované polyuretánové pružinové zostavy.
V priebehu času tieto elastoméry trpia degradáciou. Vystavenie UV žiareniu, únik hydraulického oleja z plošiny a milióny kompresných cyklov rozkladajú gumu. Stráca svoju tvrdosť Shore A a začína sa trhať. Oneskorený Údržba tlmiča vibroflotu umožňuje prenos kinetickej energie späť do zariadenia. Táto nesprávne nasmerovaná energia spôsobuje silnú štrukturálnu únavu, ktorá vedie k prasknutým zvarom na predlžovacích rúrach, uvoľneným elektrickým spojom a zrýchlenému opotrebovaniu systémov výložníka a navijaka. Na zachovanie celistvosti konštrukcie sú potrebné pravidelné vizuálne kontroly a prevádzkové skúšky zostavy tlmiča.
Hodnotenie náhradných komponentov a upgradov
Vlastnosti a výsledky: Štandardné vs. vylepšené materiály
Pri prestavbe jednotky sa musia dodávatelia rozhodnúť medzi štandardnými náhradnými dielmi a modernizovanými materiálmi určenými do extrémnych prostredí. Modernizácia špecifických komponentov má priamy vplyv na servisné intervaly a celkovú spoľahlivosť, najmä pri práci na kamenných stĺpoch s vysokou abráziou. Investícia do lepšej metalurgie a prísnejších tolerancií obrábania sa vypláca predĺžením stredného času medzi poruchami.
Špecifikácie aktualizácie komponentov
Kategória komponentov
Štandardná špecifikácia materiálu
Vylepšená špecifikácia materiálu
Operačný výsledok
Ložiskové klietky
Štandardná lisovaná oceľ
Opracovaná mosadz alebo špecializovaný polymér
Vyššia tolerancia tepelnej rozťažnosti a znížené trenie pri veľkom radiálnom zaťažení.
Vonkajšie puzdro
Štandardná uhlíková oceľ
Legovaná oceľ s vysokou klznou pevnosťou
Zvýšená odolnosť voči abrazívnemu riedeniu počas zásypov suchým kameňom.
Náramky na nosenie
Základné naváracie oceľové pásy
Návar z karbidu volfrámu
Exponenciálne dlhšie intervaly medzi prestavbami vonkajšieho krytu.
Tlmičové elastoméry
Štandardný prírodný kaučuk
Vysokoteplotné polyuretánové zmesi
Zachovaná elasticita počas dlhšej doby, čím sa zabráni prenosu deštruktívnych vibrácií na plošinu.
Tolerancie OEM vs
Debata medzi OEM a náhradnými dielmi sa často sústreďuje na cenu verzus presnosť. Vnútorné komponenty fungujú s minimálnymi vôľami, často menšími ako 0,5 milimetra. Excentrický hriadeľ, ložiská a kryt motora musia byť dokonale zarovnané, aby sa zabránilo nerovnováhe vibrácií. Neštandardné tolerancie, ktoré sa vyskytujú u lacných náhradných dielov, vedú k okamžitým mechanickým nerovnováham. Dokonca aj zlomok milimetra odchýlka alebo veľké hádzanie spôsobí, že excentrická hmota sa bude kývať mimo osi. To vytvára deštruktívne harmonické, ktoré roztrhajú klietky ložísk a rozbijú mechanické upchávky. Presné inžinierstvo je povinné pri vnútorných prestavbách.
Získavanie vysokokvalitných komponentov si vyžaduje partnerstvo s prevereným dodávateľ dielov vibroflot . Dodávatelia by mali stanoviť prísne kritériá výberu. Hľadajte dodávateľov, ktorí poskytujú úplné materiálové certifikácie, dodržiavajú výrobné normy ISO a majú osvedčené výsledky špecificky v sektore hlbokých základov. Transparentnosť dodávateľského reťazca, zaručená dostupnosť zásob kritických opotrebiteľných dielov a prístup k technickej podpore sú životne dôležité faktory pri minimalizácii prestojov vrtnej súpravy počas neočakávaných porúch. Potrebujete dodávateľa, ktorý rozumie rozdielu medzi štandardnými priemyselnými ložiskami a ložiskami určenými pre vysokovibračné zhutňovacie práce.
Riziká implementácie: Prechod na rámec preventívnej údržby
Zavedenie monitorovania na základe podmienok
Prechod od modelu chodu po poruchu vyžaduje prechod z údržby založenej na pláne na údržbu založenú na stave. Tento prechod zahŕňa skôr sledovanie skutočného stavu zariadenia než len sledovanie prevádzkových hodín. Prestaňte hádať a začnite používať diagnostické nástroje. Implementácia termovíznych pištolí na kontrolu vonkajších teplôt plášťa ihneď po extrakcii odhalí zablokovanie chladiaceho systému. Využitie nástrojov na analýzu vibrácií s akcelerometrami zisťuje včasnú nevyváženosť ložísk. Pravidelné odoberanie vzoriek oleja a spektroskopia identifikujú mikroskopické mosadzné alebo oceľové vločky pred zadretím ložiska. Aj keď si to vyžaduje počiatočné kapitálové investície do diagnostických nástrojov a školenia, predchádza sa katastrofickým zlyhaniam včasným zachytením degradácie.
Zmiernenie rizík osvojenia na pracovisku
Primárnym rizikom pri implementácii preventívneho rámca je súlad na úrovni lokality. Presadzovanie prísnych protokolov údržby a každodenných kontrolných postupov na aktívnych, rýchlo sa rozvíjajúcich staveniskách je náročné. Pracovníci staveniska často vnímajú papierovanie ako záťaž. Správcovia staveniska musia tieto kontroly začleniť do každodenného pracovného postupu, čím sa stanú povinnou podmienkou pred zapnutím zariadenia. Digitálne kontrolné zoznamy na odolných tabletoch a automatické upozornenia na údržbu pomáhajú preklenúť priepasť medzi politikou a vykonávaním. Prepojte odhlásenia z údržby priamo s odovzdaním zmien, aby ste zabezpečili zodpovednosť.
Školenie operátorov v oblasti diagnostiky v reálnom čase
Operátori pôsobia ako prvá línia obrany proti zlyhaniu zariadenia. Školenie operátorov vrtných zariadení na rozpoznávanie včasných varovných signálov je nevyhnutné. Musia sa naučiť čítať súčasne obrysy zeme a riadiacej kabíny. Operátori musia identifikovať abnormálne špičky prúdu, keď veľkosti častíc bránia prieniku. Musia rozpoznať zmeny vo frekvencii vibrácií, ktoré naznačujú poruchu tlmiča a monitorovať poklesy tlaku chladiacej kvapaliny. Umožnenie operátorom zastaviť operácie a zdvihnúť sondu, keď diagnostika indikuje problém, ušetrí státisíce dolárov na nákladoch na prestavbu.
Záver
Vykonajte okamžitý ultrazvukový audit hrúbky všetkých aktívnych puzdier sond, aby ste identifikovali lokalizované stenčenie a naplánovali aplikácie s tvrdým návarom.
Extrahujte a analyzujte vzorky oleja z ložiskového puzdra, aby ste zistili skoré príznaky odlupovania kovu alebo kontaminácie vody.
Implementujte povinný digitálny kontrolný zoznam pred smenou, ktorý vyžaduje, aby operátori overili prietoky vodného plášťa a integritu elastoméru tlmiča pred napájaním súpravy.
Aktualizujte pokyny pre obstarávanie, aby sa vyžadovali správy o skúške materiálu s certifikáciou ISO pre všetky náhradné opotrebované remene, kužeľa a vnútorné ložiská.
FAQ
Otázka: Aká je priemerná životnosť vibroflotu pred generálnou opravou?
Odpoveď: Za štandardných podmienok s prísnou údržbou jednotka zvyčajne funguje 1 000 až 1 500 hodín, kým si vyžaduje vnútornú generálnu opravu. Avšak vysoko abrazívne nečistoty, nadmerná odolnosť voči časticiam a zlá technika obsluhy môžu skrátiť túto životnosť pod 500 hodín.
Otázka: Ako rôzne techniky na zlepšenie terénu ovplyvňujú opotrebovanie vibroflotu?
Odpoveď: Metódy mokrého horného podávania vyžadujú zvýšenú kontrolu tesnenia kvôli neustálemu tlaku vody a kalu, ktorý ohrozuje vnútorné komponenty. Suché kamenné stĺpy s horným podávaním spôsobujú výrazne vyšší oter vonkajšieho plášťa v dôsledku nepretržitého trenia zásypu drveným kameňom.
Otázka: Ako často by sa malo vykonávať mazanie ložísk vibroflotom?
Odpoveď: Intervaly mazania závisia striktne od pokynov výrobcu a prevádzkového prostredia. Automatizované systémy obehu oleja vyžadujú denné kontroly hladiny a pravidelné odbery vzoriek. Tukom mazané systémy často vyžadujú manuálne mazanie vysokoteplotným lítiovým komplexom každých 8 až 12 prevádzkových hodín.
Otázka: Aké sú prvé príznaky zlyhania chladenia motora vibroflotu?
Odpoveď: Medzi prvé indikátory patria trvalé hodnoty vysokej intenzity prúdu na ovládacom paneli, nadmerné teplo vyžarujúce z vonkajšieho krytu pri extrakcii, neočakávané aktivácie tepelnej poistky a viditeľný pokles externého tlaku vody počas mokrých aplikácií.
Otázka: Ako opotrebenie externého vibroflotu ovplyvňuje vnútorné komponenty?
Odpoveď: Keď sa vonkajší plášť stenčuje oderom pôdy, stráca štrukturálnu tuhosť. To vedie k vychýleniu puzdra pri zaťažení, čo ohrozuje vnútorné vyrovnanie tesnenia. Akonáhle tesnenia zlyhajú, abrazívne nečistoty a tlaková voda kontaminujú motor a ložiská, čo spôsobí okamžitú deštrukciu.
Otázka: Kedy je potrebná údržba tlmiča vibroflotu?
Odpoveď: Údržba je potrebná, keď vizuálna kontrola odhalí roztrhnutie, prasknutie alebo silnú deformáciu elastomérových blokov. V prevádzke, ak operátor žeriavu cíti nadmerné 30 Hz vibrácie prenášajúce predlžovacie rúrky, tlmič zlyhal a vyžaduje okamžitú výmenu.
Otázka: Čo by som mal hľadať u dodávateľa dielov vibroflotu?
Odpoveď: Potrebujete dodávateľa s hlbokými skúsenosťami. Hľadajte presné rozmerové tolerancie, certifikáciu ušľachtilej ocele a elastomérneho materiálu, výrobné normy ISO a zaručenú dostupnosť zásob, aby ste zaistili rýchlu prepravu počas neočakávaných porúch.