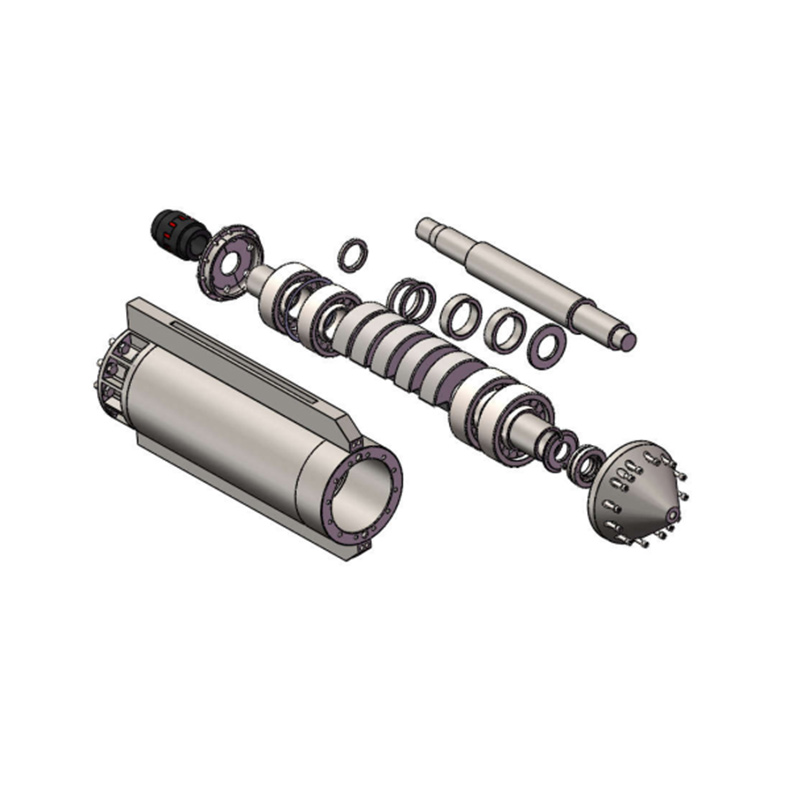
深層土圧縮プロジェクトでは、現場のすべての機械に容赦ない機械的パフォーマンスが要求されます。計画外のダウンタイムは深刻な経済的影響をもたらし、その影響は日々増大します。機器の故障はプロジェクトのスケジュールを直接脅かし、利益率を台無しにし、基礎に必要な耐荷重能力を危険にさらします。連続的な振動浮選操作では、プローブ アセンブリ全体に極度の機械的ストレス、熱的ストレス、および摩耗ストレスがかかります。このような高負荷条件下では、特に高密度の土壌マトリックスで作業する場合、標準的なメンテナンス スケジュールでは失敗することがよくあります。より積極的な、実地でテストされたアプローチが必要です。
プロアクティブな予知保全戦略に移行すると、機器のライフサイクルが大幅に延長されます。これにより、壊滅的なダウンホールの破損が軽減され、サイト全体で一貫した地盤改良の結果が保証されます。マスタリング 振動浮選装置のメンテナンスは、
重要なポイント
事後対応型の予測型修理から、継続的な Vibroflot 運用保守への移行により、プロジェクト停止の故障を防ぎます。
クリティカル摩耗ゾーン: モーター冷却システム、振動体、エラストマーダンパー、および供給システム (砂利ホッパーなど) は、特殊な検査プロトコルを必要とする最もリスクの高い故障箇所です。
サプライヤーとのパートナーシップ: 長期的な運用の成功は、部品の迅速な入手と専門的な技術サービスを提供する振動浮遊装置のサプライヤーを選択することに大きく依存します。
データドリブンの介入: テレメトリと運用データを利用することで、致命的な障害が発生する前にコンポーネント交換の正確なスケジュールを立てることができます。
バイブロフロートの連続運転における摩耗のメカニズム
問題の枠組みと成功基準
通常の摩耗は、数百時間の動作時間にわたって徐々に発生します。摩耗が加速すると、数日でコンポーネントが破壊されます。現場ではこの 2 つを区別する必要があります。基礎の深い締固めは、通常 1,500 ~ 3,000 RPM の高速で回転する重い偏心ウェイトに依存します。この回転により、30~50トンを超える巨大な遠心力が発生します。この力は、頑丈なベアリングを介して外側のスチール製ケーシングに伝わり、最終的には周囲の土壌マトリックスに伝わります。あらゆるメンテナンス プログラムの主な成功基準には、平均故障間隔 (MTBF) を最大化すること、および機器が一貫して目標の土壌密度を達成することが含まれます。ベアリングの摩耗や内部摩擦によりプローブの振幅が失われると、土壌の圧縮が失敗し、基礎が工学仕様を満たさなくなります。
電力システム: 電気プローブと油圧プローブ
さまざまな電力供給方法により、独自の摩耗プロファイルが作成されます。検査ルーチンをフリートの特定の駆動システムに合わせて調整する必要があります。
システムタイプ
一次摩耗メカニズム
よくある失敗点
現場検査の焦点
電気プローブ
熱劣化と電圧降下。
ステータ絶縁、電源ケーブル、端子台。
メガオーム計のテスト、アンペア数の監視、ケーブルジャケットの完全性。
油圧プローブ
流体の汚れと圧力損失。
油圧ホース、モーターシール、ポンプインペラ。
液体のサンプリング、ホースの摩耗チェック、作動圧力の検証。
電気ユニットは、振動ケース内に直接収容された高電圧モーターに依存しています。ステータの絶縁破壊に対して非常に脆弱なままです。地表発電機からのケーブルが長いと電圧降下が発生します。電圧が低下すると、モーターはワット数を維持するためにより高いアンペア数を消費し、銅の巻線を攻撃する過剰な熱が発生します。油圧システムは、高圧流体を油圧モーターに送り込みます。流体の汚染や圧力損失の影響を受けます。高周波振動により、油圧ホースが従動チューブの内側と擦れて微細な摩耗が発生します。外側のゴム製シースが劣化すると、ホースが突然破裂し、作動油が地面に捨てられます。
熱ストレスとモーターの劣化
継続的な高周波振動により、内部に極度の熱が発生します。偏心したおもりが急速に回転し、自動調心ころ軸受内に大きな摩擦が発生します。これらのベアリングは遠心荷重全体を支えます。熱制限を超えると、潤滑グリースが破壊されます。油は増粘剤から分離し、粘度を失い液体に変わります。グリースが切れると、金属と金属が擦れ合います。ベアリングの故障は数分以内に起こり、多くの場合、ローラーがレースに溶接されます。電気ユニットの場合、過度の熱により固定子巻線のクラス H 樹脂コーティングが溶けます。これによりデッドショートが発生し、完全で高価なモーターの巻き戻しが必要になります。
アウターケーシングとフィードシステムの摩耗
地下環境は、装置に対して巨大なベルトサンダーのように機能します。緻密なケイ砂や砕いた砂利などの研磨性の高い土壌マトリックスは、スチール製ケーシングを常に研磨します。これは、上送りと下送りの両方の動作に異なる影響を与えます。
トップフィードウォータージェット: ノーズコーンを通して水をポンプで送り込むことで、プローブが密な土壌に浸透するのに役立ちます。水はプローブと土壌の間の環状の汚れを洗い流します。この砂水の上昇流は、外側ケーシングを激しく浸食します。未処理の現場水を使用すると、内部腐食や鉱物スケールのリスクが生じます。高圧噴射ノズルはゆっくりと侵食されて広がり、ハードパン層を破壊するのに必要な水圧が低下します。
ボトムフィードシステム: 石はプローブの側面に取り付けられたトレミーパイプに落ちます。破砕骨材の連続的な流れにより、トレミーパイプと砂利ホッパーの内部が激しく浸食されます。これらのシステムで使用される高圧エアフラッシングは、研磨粉塵の吹き返しの危険性があります。細かいシリカの粉塵が下部シールアセンブリに侵入し、メカニカルシールを破壊し、地下水がモーターチャンバーに浸水する可能性があります。
ダンパー、カップリング、マウントの疲労
分離ダンパーは、激しく振動する質量を従動チューブおよびクレーン ラインから分離します。重度の機械的疲労に耐えます。エラストマー素材は毎分数千回伸縮します。この急速な動きによりゴムのヒステリシスが発生し、運動エネルギーが内部熱に変換されます。時間の経過とともに、ゴムの芯が焼けて硬化し、ひび割れが発生します。ドリルリグ取り付けブラケットは、従来のクレーン吊り下げ式セットアップと比較して、異なる振動応力に直面します。剛性の高いマスト マウントは横方向の衝撃を直接吸収し、キャリッジ プレートとマスト トラックに急速な溶接疲労を引き起こします。
振動浮選装置のメンテナンスの中心となるプロトコル
Vibroflot モーターの冷却メンテナンス
冷却システムには、毎日の注意深い監視が必要です。閉ループ水冷システムは、モーターのステーターを囲むジャケットを通して流体を送り出します。現場の水にはシルト、泥、溶解したミネラルが含まれていることがよくあります。これらの汚染物質は、冷却ジャケットの狭い通路内に蓄積します。このスケールは断熱材として機能し、モーター内部に熱を閉じ込め、冷却水への熱の伝達を防ぎます。
工業用スケール除去ソリューションを使用して、冷却ジャケットを定期的に洗い流す必要があります。流量計を使用して表面戻りラインの流量を確認します。流れの低下は、ダウンホールに詰まりが形成されていることを示します。メンテナンス期間ごとに内部温度センサーの精度を検証します。センサーがドリフトまたは故障しても、コントロール パネルはステーターの焼損が発生する前に電源を遮断しません。ちゃんとした vibroflot モーターの冷却メンテナンスにより、
Vibroflot 振動ボディ摩耗検査
外側のケーシングは、内部機構を地下静水圧の破壊から保護します。砂の摩耗によりケーシングが薄くなると、構造の完全性が低下します。壁が薄すぎると、圧力でケーシングが押しつぶされ、モーターが即座に浸水します。ケーシングの壁の厚さを測定するための厳密な枠組みを確立する必要があります。
外側のケーシングをワイヤーブラシで徹底的に洗浄し、こびりついた泥や錆を取り除きます。
超音波厚さ計を使用して鋼壁を測定します。プローブの長さに沿って 1 メートル間隔で、円周方向に 90 度ごとに測定値を取得します。
摩耗パターンをグリッド上にマッピングします。通常、ノーズコーンのすぐ上にあるプローブの下 3 分の 1 が最も早く劣化します。
硬化肉盛と硬化溶接のスケジュールを確立します。ベースメタルが磨耗する前に、クロスハッチまたはドットパターンの炭化タングステン溶接を適用して保護層を復元します。
ノーズコーンと噴射ノズルに詰まりや腐食がないか点検します。最適な噴射圧力を維持するために、腐食したノズルはすぐに交換してください。
ボトムフィードシステムには追加のチェックが必要です。砂利ホッパー、トレミーパイプ、材料供給シュートを検査します。継続的に石を埋め戻すと、深刻な内部摩耗が発生します。ホッパードアのヒンジと空気圧シールに骨材の損傷がないか確認してください。一貫性のある vibroflot 振動体の摩耗検査は、
Vibroflot 振動ダンパーの交換スケジュール
エラストマーダンパーと機械ダンパーは、継続的な負荷の下ではライフサイクルが有限です。完全に故障してプローブを穴に落とす前に交換する必要があります。劣化の視覚的な指標としては、表面の亀裂、ゴムの膨らみ、ゴムとスチール フランジが接触する部分の接着プレートの剥離などが挙げられます。動作に関する指標には、クレーン ラインへの振動伝達の増大が含まれ、クレーン ブームが激しく揺れます。
現場での交換については、厳密な技術要件に従ってください。クレーンのラインを固定し、地上の従動チューブを適切にブロックします。固着を防ぐために、フランジボルトを均等に外します。面一の嵌合を妨げる可能性のあるバリや錆がないか、合わせ面を検査してください。新しいダンパーを取り付け、ボルトを工場仕様に従って星型のトルクで締めて、均一な圧縮を確保します。タイムリー vibroflot 振動ダンパー交換品は、
メンテナンス戦略の評価: コストと信頼性
Run-to-Fail モデルと予知保全モデル
メンテナンスが遅れると、短期的には節約できるかのような錯覚が生じます。壊滅的なダウンホールの故障による指数関数的なコストは、これらの節約をすぐに消し去ります。探査機が地下に浸水すると、モーター、ベアリング、内部センサーが失われ、死んだユニットを地中から回収するまでの数日間の生産期間が失われます。条件ベースの監視は、厳密な時間ベースの間隔よりもはるかに優れていることが証明されています。部品を交換するのは、単にカレンダーに記載されているからではなく、物理的な状態に応じて交換する必要があります。効果的 継続的なバイブロフロートの運用保守は
メンテナンス戦略
運用アプローチ
壊滅的な障害のリスク
プロジェクトのタイムラインへの影響
実行から失敗まで
機器が完全に壊れるまで運転してください。
非常に高い
予期せぬダウンタイムと複雑な現場復旧による重大な遅延。
時間ベースの予防策
状態に関係なく、厳密に 1 時間ごとに部品を交換してください。
適度
予測可能ですが、使用可能な部品の寿命が無駄になり、部品の消費量が増加します。
予測 (条件ベース)
テレメトリと摩耗データを監視して、修理のスケジュールを正確に設定します。
低い
混乱は最小限に抑えます。修理は予定されたシフト変更に合わせて行われます。
テレメトリーとリアルタイムデータモニタリング
最新のコントロール パネルとデータ ロガーは、機器の故障に対する防御の第一線として機能します。消費アンペア数、油圧、周波数シフト、温度スパイクをリアルタイムで追跡します。これらの指標は、コンポーネントの摩耗の先行指標として機能します。 1 週間にわたるベースライン アンペア数のゆっくりとした着実な増加は、ベアリングの摩擦が増加していることを示唆しています。突然の温度上昇は、冷却システムの詰まりを示します。貫入深さと締固めデータをモニタリングすると、機械的効率の悪さが浮き彫りになります。既知の土壌条件でプローブが目標の深さに到達するまでに 2 倍の時間がかかる場合は、振幅が低下している可能性があり、内部の機械的問題を示しています。
OEM 部品とアフターマーケット代替品
調達チームは、コストを節約するために、OEM メーカーの部品を利用するか、より安価なアフターマーケットの代替品を利用するかについてよく議論します。高周波アプリケーションでは、正確な工学公差が要求されます。アフターマーケットのベアリングには標準の内部クリアランスがある場合があります。 Vibroflot ベアリングには、動作中の大幅な熱膨張に対応するため、特別な C4 または C5 の内部クリアランスが必要です。標準ベアリングは、このような条件下では数時間以内に焼き付きます。適合しない部品を使用すると、保証が無効になり、内部機構が破壊され、早期故障が保証される危険があります。
長期的な信頼性を得るために振動浮遊装置のサプライヤーを選択する
サプライヤーの技術力の評価基準
調達およびフリートの管理者は、機械の初期資本支出以外にも目を向ける必要があります。単なるベンダーではなく、信頼できるパートナーが必要です。契約に署名する前に、エンジニアリング サポートと在庫の深さを評価してください。彼らは電気システムと油圧システムの両方の微妙な違いを理解していますか?信頼できる 振動浮選装置のサプライヤーは、
専用の Vibroflot メンテナンス技術サービスの役割
複雑なオーバーホールには工場で訓練を受けた技術者が必要です。偏心ウェイトベアリングの交換、モーターの巻き戻し、油圧ポンプの校正などの作業には、クリーンルーム環境と特殊な工具が必要です。現場整備士は、内部コンポーネントを汚染することなく、土の中でこれらの作業を行うことはできません。専用のアクセス vibroflot メンテナンス技術サービスは、
部品の入手可能性とサプライチェーンの回復力
サプライヤーの世界的または地域的な拠点は、交換部品のリードタイムに直接影響します。カスタムの硬化処理を施したケーシング、特殊なエラストマーダンパー、高電圧ステーターは、地元で購入できる既製の品ではありません。サプライヤーにサプライ チェーンの回復力が欠けている場合、プロジェクトは貨物船の到着を待って停滞することになります。エコシステムにコミットする前に、倉庫の機能を監査します。プロジェクト期間中、車両が必要とする特定の摩耗部品の確実な在庫を維持するようにしてください。
実装のリスクと軽減策
オペレーターのミスとトレーニングの欠陥
不適切な操作は、どんな過酷な土壌条件よりも早く摩耗を加速させます。オペレーターは、十分なウォータージェットを行わずにプローブを高密度の層に押し込むことがよくあり、ケーシングに大きな構造的歪みを与えます。彼らはコントロールパネルのアンペア数のスパイクを無視し、モーターを焼損します。誤った上昇増分を実行すると、プローブは崩壊した土壌に閉じ込められます。固着したプローブをクレーンで引っ張ると、振動ダンパーが破壊され、クレーンのブームが損傷します。
環境変数
設置場所の状況によって機器の寿命が決まります。塩分濃度の高い地下水や堆積物が多い池の水を噴射や冷却に利用すると、内部腐食が急速に促進されます。鉱物が高温のモーター ケーシングに焼き付けられ、厚いスケールの層が形成されます。砂粒子はウォーターポンプのインペラを破壊し、噴射ノズルを侵食します。
現場修理の制限
汚染された粉塵の多い現場環境で複雑なメンテナンスを実行すると、多大なリスクが生じます。砂嵐の中でベアリングハウジングを開けると、早期故障が確実に発生します。汚れはグリースに入り、研磨されたスチールローラーに対する研削ペーストとして機能します。
結論
連続振動浮選運転における摩耗の低減は、摩耗を完全になくすことではありません。データに基づいた厳格なメンテナンスを通じて、予測どおりに管理することが重要です。目標の土壌密度が中断することなく達成されるようにする必要があります。適切なメンテナンス パートナーを選択するには、その技術的専門知識を検証し、堅牢な OEM 部品供給を確保し、即応性のあるフィールド サービス能力を確認する必要があります。
機器フリートを保護するには、次の手順を実行してください。
現在のフリートのメンテナンス ログを監査して、繰り返される障害パターンとコンポーネントの寿命を特定します。
毎週超音波ケーシング検査を実施して、すべてのアクティブなプローブ全体で摩耗率を正確に追跡します。
古いリグに最新のデータ ロガーをインストールして、アンペア数、油圧、温度のメトリクスをリアルタイムでキャプチャします。
認定技術サービスプロバイダーに相談して、現場固有の土壌条件に基づいて予防交換スケジュールを最適化してください。
よくある質問
Q: バイブロフロート振動ダンパーの標準交換間隔はどれくらいですか?
A: 交換間隔は、稼働時間と連続稼働ストレスに大きく依存します。通常、ダンパーは 1,000 ~ 2,000 時間ごとに交換する必要があります。状態に基づいた交換を優先する必要があります。微小な裂け目、膨らみ、クレーンラインへの振動伝達の増加がないか毎日検査してください。土壌が密に圧縮されると疲労が促進されるため、早めの交換が必要になります。
Q: バイブロフロート振動体の摩耗検査はどのように行うのですか?
A: 超音波厚さ計を使用して鋼製ケーシング壁を測定します。測定値をグリッド上にマッピングして、経時的な劣化を追跡します。硬化肉盛溶接部に過度の摩耗がないか目視検査します。ノーズコーン、ウォータージェットノズル、ボトムフィードトレミーパイプの構造的完全性を確認し、摩耗による浸食がないか確認してください。
Q: モーター冷却のメンテナンスが必要な兆候は何ですか?
A: 主な兆候には、コントロール パネルの異常な温度測定値や突然の温度トリップが含まれます。また、モーターが熱にさらされると、消費アンペア数が増加することにも気づくでしょう。戻りラインの水流量の減少は、冷却ジャケット内の重度の鉱物スケールまたは泥の詰まりを示します。
Q: 連続運転には、標準機器とは異なるメンテナンスが必要なのはなぜですか?
A: バイブロフロートは、高周波振動、地下深部の圧力、摩耗性の高い土壌環境という独特の組み合わせに耐えます。これには、C4 または C5 ベアリング クリアランスなどの特殊な機械的公差が必要です。標準的な機器のメンテナンス スケジュールでは、連続圧縮中にダウンホールで発生する急速な熱劣化と摩耗による劣化を考慮することができません。
Q: ボトムフィードシステムに特有のメンテナンス作業はありますか?
A: はい。砂利ホッパーとホッパードアに石の埋め戻しによるひどい磨耗がないか検査する必要があります。内部の材料供給シュートとトレミー パイプに詰まりや壁の薄さがないか確認してください。ドリルリグ取り付けブラケットの構造的完全性と溶接の健全性を毎日評価します。
Q: 機器サプライヤーには何を求めるべきですか?
A: 重要な摩耗部品の迅速な配送を保証する堅牢なサプライ チェーンを優先します。複雑な再構築のための専門技術サービスへのアクセスを提供していることを確認してください。特定のプロジェクト要件に類似した土壌条件における機器の耐久性について実績のあるサプライヤーを探してください。
Q: メンテナンスはすべてオンサイトで行うことができますか?
A: いいえ。定期的なグリスアップ、目視検査、ダンパーなどの軽微な部品の交換は現場で行うことができますが、大規模なオーバーホールはできません。ベアリングの交換、モーターの巻き戻し、または油圧の再構築には、清潔で管理された作業場環境が必要です。ほこりの多い現場で内部チャンバーを開けると、直ちに汚染が発生し、早期故障が発生します。