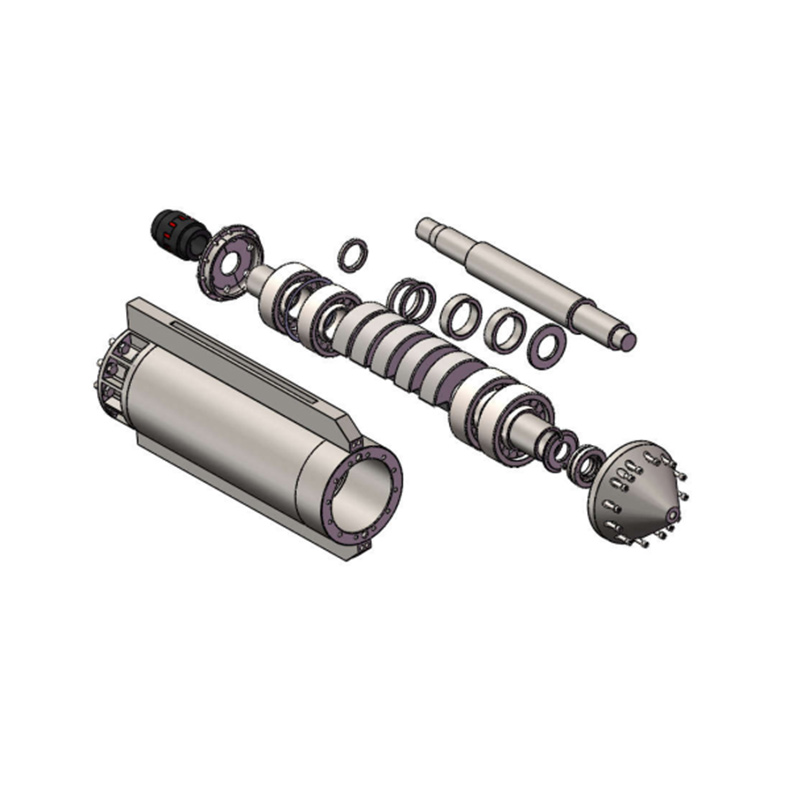
Projekte zur Tiefenbodenverdichtung erfordern von jeder Maschine vor Ort eine unermüdliche mechanische Leistung. Ungeplante Ausfallzeiten haben schwerwiegende finanzielle Folgen, die sich täglich verschärfen. Geräteausfälle gefährden direkt die Projektzeitpläne, ruinieren die Gewinnmargen und gefährden die erforderliche Tragfähigkeit des Fundaments. Der kontinuierliche Vibroflotationsbetrieb stellt die gesamte Sondenbaugruppe extremen mechanischen, thermischen und abrasiven Belastungen aus. Standardwartungspläne versagen unter diesen Hochlastbedingungen häufig, insbesondere bei Arbeiten in dichtem Bodenmatrizen. Sie brauchen einen aggressiveren, praxiserprobten Ansatz.
Die Umstellung auf proaktive, vorausschauende Wartungsstrategien verlängert die Lebenszyklen der Geräte erheblich. Es reduziert katastrophale Ausfälle im Bohrloch und sorgt für konsistente Bodenverbesserungsergebnisse am gesamten Standort. Beherrschen Die Wartung der Vibroflotationsausrüstung bleibt für das Überleben des Betriebs von entscheidender Bedeutung. Wenn Sie die spezifischen Verschleißmuster Ihrer Maschinen kennen, können Sie eingreifen, bevor aus einer geringfügigen Beeinträchtigung ein größerer Ausfall wird.
Wichtige Erkenntnisse
Vorausschauend über reaktiv: Der Übergang von reaktiven Reparaturen zur kontinuierlichen Wartung des Vibroflot-Betriebs verhindert projektstoppende Ausfälle.
Kritische Verschleißzonen: Das Motorkühlsystem, der Vibrationskörper, die Elastomerdämpfer und Zufuhrsysteme (wie Kiestrichter) sind die Fehlerstellen mit dem höchsten Risiko, die spezielle Inspektionsprotokolle erfordern.
Lieferantenpartnerschaft: Langfristiger Betriebserfolg hängt stark von der Auswahl eines Lieferanten von Vibroflotationsgeräten ab, der eine schnelle Teileverfügbarkeit und spezialisierten technischen Service bietet.
Datengesteuerte Interventionen: Die Nutzung von Telemetrie- und Betriebsdaten ermöglicht eine präzise Planung des Komponentenaustauschs, bevor es zu einem katastrophalen Ausfall kommt.
Die Verschleißmechanik im kontinuierlichen Vibroflot-Betrieb
Problemstellung und Erfolgskriterien
Der normale Verschleiß tritt schleichend über Hunderte von Betriebsstunden auf. Beschleunigter Verschleiß zerstört Komponenten innerhalb weniger Tage. Auf der Baustelle müssen Sie zwischen beidem unterscheiden. Bei der Tiefenverdichtung von Fundamenten werden schwere Exzentergewichte eingesetzt, die sich mit hoher Geschwindigkeit drehen, typischerweise zwischen 1.500 und 3.000 U/min. Diese Rotation erzeugt eine enorme Zentrifugalkraft, die oft 30 bis 50 Tonnen übersteigt. Diese Kraft wird über die Hochleistungslager auf das äußere Stahlgehäuse und schließlich auf die umgebende Bodenmatrix übertragen. Zu den wichtigsten Erfolgskriterien für jedes Wartungsprogramm gehören die Maximierung der mittleren Zeit zwischen Ausfällen (MTBF) und die Sicherstellung, dass die Ausrüstung konstant die angestrebte Bodendichte erreicht. Wenn eine Sonde aufgrund von Lagerverschleiß oder innerer Reibung an Amplitude verliert, schlägt die Bodenverdichtung fehl und das Fundament entspricht nicht den technischen Spezifikationen.
Energiesysteme: Elektrische vs. hydraulische Sonden
Verschiedene Leistungsabgabemethoden erzeugen einzigartige Verschleißprofile. Sie müssen Ihre Inspektionsroutinen an das spezifische Antriebssystem Ihrer Flotte anpassen.
Systemtyp
Primärer Verschleißmechanismus
Häufige Fehlerquellen
Schwerpunkt Feldinspektion
Elektrische Sonden
Thermische Verschlechterung und Spannungsabfall.
Statorisolierung, Stromkabel, Klemmenblöcke.
Prüfung von Megohmmetern, Überwachung der Stromstärke, Integrität des Kabelmantels.
Flüssigkeitsprobenentnahme, Überprüfung des Schlauchverschleißes, Überprüfung des Betriebsdrucks.
Elektrische Einheiten basieren auf Hochspannungsmotoren, die direkt im Vibrationsgehäuse untergebracht sind. Sie bleiben sehr anfällig für einen Ausfall der Statorisolation. Lange Kabelstrecken von Oberflächengeneratoren verursachen Spannungsabfälle. Wenn die Spannung sinkt, verbraucht der Motor eine höhere Stromstärke, um die Wattleistung aufrechtzuerhalten, wodurch überschüssige Wärme entsteht, die die Kupferwicklungen angreift. Hydrauliksysteme pumpen Hochdruckflüssigkeit zu einem Hydraulikmotor. Sie leiden unter Flüssigkeitsverschmutzung und Druckverlust. Hochfrequente Vibrationen verursachen Mikroabrieb an Hydraulikschläuchen, wenn diese an der Innenseite der Folgerohre reiben. Der äußere Gummimantel verschlechtert sich, was zu plötzlichen, katastrophalen Schlauchbrüchen führt, die dazu führen, dass Hydraulikflüssigkeit in den Boden gelangt.
Thermische Belastung und Motorverschlechterung
Kontinuierliche hochfrequente Vibration erzeugt extreme innere Hitze. Die exzentrischen Gewichte drehen sich schnell und erzeugen eine enorme Reibung in den Pendelrollenlagern. Diese Lager tragen die gesamte Zentrifugallast. Bei Überschreitung der thermischen Grenzen kommt es zum Abbau des Schmierfettes. Das Öl trennt sich vom Verdickungsmittel, verliert seine Viskosität und wird flüssig. Sobald das Fett versagt, reibt Metall auf Metall. Innerhalb von Minuten kommt es zu einem Lagerausfall, der häufig dazu führt, dass die Rollen mit den Laufringen verschweißt werden. Bei elektrischen Geräten schmilzt übermäßige Hitze die Harzbeschichtung der Klasse H auf den Statorwicklungen. Dies führt zu einem Kurzschluss, der eine komplette und kostspielige Neuwicklung des Motors erfordert.
Abrasiver Verschleiß am Außengehäuse und an den Zuführsystemen
Unterirdische Umgebungen wirken wie ein riesiger Bandschleifer auf die Ausrüstung. Stark abrasive Bodenmatrizen wie dichter Quarzsand und gebrochener Kies reiben ständig am Stahlgehäuse. Dies wirkt sich unterschiedlich auf den Betrieb mit Ober- und Unterzufuhr aus.
Wasserstrahl von oben: Das Pumpen von Wasser durch den Nasenkegel hilft der Sonde, in dichten Boden einzudringen. Das Wasser spült den Abraum in den Ringraum zwischen Sonde und Boden. Dieser aufsteigende Sandwasserstrom erodiert die Außenhülle stark. Die Verwendung von unbehandeltem Standortwasser birgt die Gefahr von innerer Korrosion und Mineralablagerungen. Die Hochdruckstrahldüsen erodieren und weiten sich langsam, wodurch der Wasserdruck sinkt, der zum Aufbrechen von Hartschalenschichten erforderlich ist.
Bodenzuführungssysteme: Der Stein fällt über ein Tremierohr, das an der Seite der Sonde angebracht ist. Der kontinuierliche Fluss zerkleinerter Zuschlagstoffe erodiert die Innenseite des Kontraktorrohrs und des Kiesbunkers stark. Bei der in diesen Systemen verwendeten Hochdruck-Luftspülung besteht die Gefahr, dass abrasiver Staub zurückgeblasen wird. Feiner Quarzstaub dringt in die unteren Dichtungsbaugruppen ein, zerstört die Gleitringdichtungen und führt dazu, dass Grundwasser die Motorkammer überschwemmt.
Ermüdung in Dämpfern, Kupplungen und Halterungen
Isolationsdämpfer trennen die heftig schwingende Masse von den Folgerohren und der Kranleitung. Sie ertragen schwere mechanische Ermüdung. Das Elastomermaterial dehnt und komprimiert sich tausende Male pro Minute. Diese schnelle Bewegung verursacht eine Gummihysterese, bei der kinetische Energie in innere Wärme umgewandelt wird. Mit der Zeit backt, verhärtet und reißt der Kern des Gummis. Montagehalterungen für Bohrgeräte sind im Vergleich zu herkömmlichen, an einem Kran aufgehängten Aufbauten anderen Vibrationsbelastungen ausgesetzt. Starre Masthalterungen absorbieren seitliche Stöße direkt und führen zu einer schnellen Ermüdung der Schweißnähte an den Schlittenplatten und Mastschienen.
Kernprotokolle für die Wartung von Vibroflotationsgeräten
Wartung der Vibroflot-Motorkühlung
Kühlsysteme erfordern eine sorgfältige, tägliche Überwachung. Wasserkühlsysteme mit geschlossenem Kreislauf pumpen Flüssigkeit durch einen Mantel, der den Motorstator umgibt. Standortwasser enthält häufig Schlamm, Schlamm und gelöste Mineralien. Diese Verunreinigungen sammeln sich in den engen Kanälen des Kühlmantels an. Diese Ablagerungen wirken als Wärmeisolator, indem sie die Wärme im Motor einschließen und verhindern, dass sie auf das Kühlwasser übertragen wird.
Kühlmäntel müssen regelmäßig mit industriellen Entkalkungslösungen gespült werden. Überprüfen Sie die Durchflussmengen an der Oberflächenrücklaufleitung mit einem Durchflussmesser. Ein Rückgang des Durchflusses weist darauf hin, dass sich im Bohrloch eine Verstopfung bildet. Überprüfen Sie die Genauigkeit der internen Temperatursensoren während jedes Wartungsfensters. Wenn ein Sensor abweicht oder ausfällt, schaltet das Bedienfeld den Strom nicht ab, bevor der Stator durchbrennt. Richtig Die Wartung der Vibroflot-Motorkühlung verhindert katastrophale Stromausfälle und hält die Ausrüstung auch bei langen Schichten am Laufen.
Vibroflot Vibrationskörper-Verschleißprüfung
Das Außengehäuse schützt die interne Mechanik vor dem erdrückenden hydrostatischen Druck im Untergrund. Da das Gehäuse durch Sandabrieb dünner wird, nimmt die strukturelle Integrität ab. Wenn die Wand zu dünn wird, wird das Gehäuse durch den Druck zerdrückt, wodurch der Motor sofort überflutet wird. Sie müssen einen strengen Rahmen für die Messung der Gehäusewanddicke festlegen.
Reinigen Sie das Außengehäuse gründlich mit einer Drahtbürste, um verkrusteten Schlamm und Rost zu entfernen.
Verwenden Sie ein Ultraschalldickenmessgerät, um die Stahlwand zu messen. Nehmen Sie die Messungen alle 90 Grad um den Umfang herum in Abständen von 1 Meter entlang der Länge der Sonde vor.
Ordnen Sie die Verschleißmuster in einem Raster zu. Das untere Drittel der Sonde, direkt über dem Nasenkegel, verschlechtert sich normalerweise am schnellsten.
Legen Sie Zeitpläne für das Auftragschweißen und Hartschweißen fest. Tragen Sie Kreuzschraffur- oder Punktmuster-Wolframkarbid-Schweißnähte auf, um die Schutzschicht wiederherzustellen, bevor das Grundmetall abgenutzt wird.
Überprüfen Sie den Nasenkegel und die Strahldüsen auf Verstopfungen und Erosion. Erodierte Düsen sofort austauschen, um den optimalen Strahldruck aufrechtzuerhalten.
Systeme mit Bodenzuführung erfordern zusätzliche Kontrollen. Überprüfen Sie Kiesbunker, Tremierohre und Materialförderrinnen. Eine kontinuierliche Steinverfüllung verursacht starken inneren Abrieb. Überprüfen Sie die Scharniere der Trichtertür und die Pneumatikdichtungen auf Aggregatschäden. Konsistent Die Vibroflot-Vibrationskörper-Verschleißprüfung hält die Sonde wasserdicht und strukturell einwandfrei.
Zeitpläne für den Austausch von Vibroflot-Schwingungsdämpfern
Elastomere und mechanische Dämpfer haben bei Dauerbelastung eine begrenzte Lebensdauer. Sie müssen sie ersetzen, bevor sie vollständig ausfallen und die Sonde in das Loch fällt. Zu den visuellen Anzeichen einer Verschlechterung gehören Oberflächenrisse, ausgebeultes Gummi und getrennte Verbindungsplatten an der Stelle, an der das Gummi auf den Stahlflansch trifft. Zu den Betriebsindikatoren gehört eine erhöhte Vibrationsübertragung auf die Kranleitung, die zu heftigen Erschütterungen des Kranauslegers führt.
Befolgen Sie beim Austausch vor Ort strenge technische Anforderungen. Sichern Sie die Kranleine und blockieren Sie das Nachlaufrohr ordnungsgemäß am Boden. Lösen Sie die Flanschschrauben gleichmäßig, um ein Festklemmen zu verhindern. Überprüfen Sie die Passflächen auf Grate oder Rost, die einen bündigen Sitz verhindern könnten. Installieren Sie den neuen Dämpfer und ziehen Sie die Schrauben sternförmig gemäß den Werksspezifikationen an, um eine gleichmäßige Kompression zu gewährleisten. Rechtzeitig Der Austausch des Vibrationsdämpfers von vibroflot schützt Ihre Hebeausrüstung vor struktureller Ermüdung und verhindert das Herunterfallen von Lasten.
Bewertung von Wartungsstrategien: Kosten vs. Zuverlässigkeit
Run-to-Failure vs. Predictive Maintenance-Modelle
Eine verspätete Wartung vermittelt die Illusion kurzfristiger Einsparungen. Die exponentiellen Kosten katastrophaler Ausfälle im Bohrloch machen diese Einsparungen schnell zunichte. Wenn eine Sonde unter der Erde überschwemmt wird, verlieren Sie den Motor, die Lager, die internen Sensoren und die Produktionszeit, während Sie die tote Einheit aus dem Boden fischen. Die zustandsbasierte Überwachung erweist sich gegenüber strengen Zeitintervallen als deutlich überlegen. Sie tauschen Teile aus, wenn es ihr körperlicher Zustand erfordert, und nicht nur, weil es ein Kalender vorschreibt. Wirksam Die kontinuierliche Wartung des Vibroflot-Betriebs basiert vollständig auf diesem vorausschauenden Ansatz.
Wartungsstrategie
Operativer Ansatz
Risiko eines katastrophalen Ausfalls
Auswirkungen auf den Projektzeitplan
Run-to-Failure
Betreiben Sie das Gerät, bis es vollständig ausfällt.
Extrem hoch
Erhebliche Verzögerungen aufgrund unerwarteter Ausfallzeiten und komplexer Feldwiederherstellungen.
Zeitbasierte Prävention
Ersetzen Sie Teile unabhängig vom Zustand in strengen stündlichen Abständen.
Mäßig
Vorhersehbar, verschwendet jedoch die Lebensdauer nutzbarer Teile und erhöht den Teileverbrauch.
Prädiktiv (zustandsbasiert)
Überwachen Sie Telemetrie- und Verschleißdaten, um Reparaturen präzise zu planen.
Niedrig
Minimale Störung; Reparaturen im Einklang mit geplanten Schichtwechseln.
Telemetrie und Echtzeit-Datenüberwachung
Moderne Bedienfelder und Datenlogger dienen als erste Verteidigungslinie gegen Geräteausfälle. Sie verfolgen Stromaufnahme, Hydraulikdruck, Frequenzverschiebungen und Temperaturspitzen in Echtzeit. Diese Kennzahlen dienen als Frühindikatoren für den Komponentenverschleiß. Ein langsamer, stetiger Anstieg der Ausgangsstromstärke über eine Woche deutet darauf hin, dass die Lagerreibung zunimmt. Plötzliche Temperaturspitzen deuten auf eine Blockierung des Kühlsystems hin. Die Überwachung der Eindringtiefe und der Verdichtungsdaten macht mechanische Ineffizienzen deutlich. Wenn die Sonde bei bekannten Bodenbedingungen doppelt so lange braucht, um die Zieltiefe zu erreichen, ist die Amplitude wahrscheinlich gesunken, was auf interne mechanische Probleme hinweist.
OEM-Teile vs. Aftermarket-Alternativen
Beschaffungsteams erwägen oft die Verwendung von Originalteilen des Herstellers gegenüber günstigeren Aftermarket-Alternativen, um Geld zu sparen. Hochfrequenzanwendungen erfordern genaue technische Toleranzen. Aftermarket-Lager verfügen möglicherweise über Standard-Innenspiele. Vibroflot-Lager erfordern spezielle C4- oder C5-Innenspiele, um die massive Wärmeausdehnung während des Betriebs aufzunehmen. Standardlager fressen unter diesen Bedingungen innerhalb von Stunden fest. Die Verwendung nicht übereinstimmender Teile birgt das Risiko, dass Garantien ungültig werden, die interne Mechanik zerstört wird und ein vorzeitiger Ausfall garantiert ist.
Auswahl eines Anbieters von Vibroflotationsgeräten für langfristige Zuverlässigkeit
Kriterien zur Bewertung der technischen Fähigkeiten des Lieferanten
Beschaffungs- und Flottenmanager müssen über die anfänglichen Investitionsausgaben der Maschinen hinausblicken. Sie brauchen einen zuverlässigen Partner, nicht nur einen Lieferanten. Bewerten Sie deren technische Unterstützung und Lagerbestandstiefe, bevor Sie einen Vertrag unterzeichnen. Verstehen sie die Nuancen sowohl elektrischer als auch hydraulischer Systeme? Eine zuverlässige Der Lieferant von Vibroflotationsgeräten hat kritische Verschleißteile lokal oder regional auf Lager. Sie bieten sofortige Hilfe bei der Fehlerbehebung, wenn ein Bohrgerät im Feld ausfällt, und minimieren so Ihre Ausfallzeiten.
Die Rolle eines dedizierten technischen Vibroflot-Wartungsdienstes
Komplexe Überholungen erfordern werksgeschulte Techniker. Aufgaben wie der Austausch exzentrischer Gewichtslager, das Zurückspulen von Motoren und die Kalibrierung von Hydraulikpumpen erfordern Reinraumumgebungen und Spezialwerkzeuge. Feldmechaniker können diese Aufgaben im Dreck nicht ausführen, ohne die internen Komponenten zu verunreinigen. Zugang zu einem dedizierten Der technische Wartungsservice von vibroflot stellt sicher, dass Umbauten genau den Werksspezifikationen entsprechen. Suchen Sie nach Lieferanten, die Vor-Ort-Schulungen für Ihre internen Mechaniker anbieten. Geschulte Bediener und Mechaniker machen Geräte seltener kaputt und erkennen Warnzeichen früher.
Teileverfügbarkeit und Stabilität der Lieferkette
Die globale oder regionale Präsenz eines Lieferanten wirkt sich direkt auf die Lieferzeiten für Ersatzteile aus. Maßgeschneiderte gepanzerte Gehäuse, spezielle Elastomerdämpfer und Hochspannungsstatoren sind keine Standardartikel, die Sie vor Ort kaufen können. Wenn es Ihrem Lieferanten an der Widerstandsfähigkeit der Lieferkette mangelt, gerät Ihr Projekt ins Stocken und wartet auf die Ankunft eines Frachtschiffs. Überprüfen Sie ihre Lagerkapazitäten, bevor Sie sich auf ihr Ökosystem festlegen. Stellen Sie sicher, dass sie für die Dauer Ihres Projekts über einen ausreichenden Bestand an spezifischen Verschleißteilen verfügen, die Ihr Fuhrpark benötigt.
Implementierungsrisiken und Schadensbegrenzungstaktiken
Bedienerfehler und Schulungsdefizite
Unsachgemäßer Betrieb beschleunigt den Verschleiß schneller als jede raue Bodenbeschaffenheit. Bediener drücken die Sonde häufig in dichte Schichten, ohne dass ausreichend Wasser abgespritzt wird, was zu einer massiven strukturellen Belastung des Gehäuses führt. Sie ignorieren Stromspitzen auf dem Bedienfeld und brennen den Motor aus. Sie führen falsche Hebeschritte aus, wodurch die Sonde im kollabierenden Boden hängenbleibt. Das Herausreißen einer festsitzenden Sonde mit dem Kran zerstört die Schwingungsdämpfer und beschädigt den Kranausleger.
Schadensbegrenzung: Vorschreiben strenger Betriebsparameter. Legen Sie strenge Grenzen für die maximale Stromstärke und die Hochziehkraft fest. Implementieren Sie eine kontinuierliche Bedienerschulung über die Bedienfelddaten. Bringen Sie den Bedienern bei, die Bodenrückmeldung über die Telemetrie der Maschine abzulesen, anstatt die Ausrüstung zu zwingen.
Umgebungsvariablen
Die Bedingungen vor Ort bestimmen die Lebensdauer der Ausrüstung. Die Verwendung von stark salzhaltigem Grundwasser oder sedimentreichem Teichwasser zum Spülen und Kühlen beschleunigt die innere Korrosion schnell. Die Mineralien verbacken auf dem heißen Motorgehäuse und bilden eine dicke Kalkschicht. Sandpartikel zerstören die Laufräder der Wasserpumpen und erodieren die Strahldüsen.
Schadensbegrenzung: Implementieren Sie vor Ort strenge Wasserfiltrationsprotokolle. Verwenden Sie Absetzbecken, um schwere Sedimente zu entfernen, bevor Sie Wasser zur Sonde pumpen. Führen Sie nach der Operation tägliche Spülroutinen mit sauberem, frischem Wasser ein, um die Kühlmäntel zu reinigen und Kalkablagerungen zu verhindern.
Einschränkungen bei der Reparatur vor Ort
Die Durchführung komplexer Wartungsarbeiten in kontaminierten, staubigen Feldumgebungen birgt ein enormes Risiko. Das Öffnen eines Lagergehäuses in einem Sandsturm garantiert einen vorzeitigen Ausfall. Schmutz dringt in das Fett ein und wirkt als Schleifpaste auf die polierten Stahlrollen.
Schadensbegrenzung: Legen Sie klare Richtlinien fest, die Feldreparaturen von Werkstattreparaturen unterscheiden. Routinemäßige Schmierungen, Sichtprüfungen und Dämpferwechsel können vor Ort durchgeführt werden. Lagerwechsel, Motorreparaturen und Dichtungsüberholungen müssen in einer Reinraum-Werkstattumgebung erfolgen. Halten Sie Ersatzsondenbaugruppen bereit, um sie komplett auszutauschen, damit die beschädigte Einheit außerhalb des Betriebs ordnungsgemäß repariert werden kann.
Abschluss
Bei der Reduzierung des Verschleißes im kontinuierlichen Vibroflotationsbetrieb geht es nicht darum, den Verschleiß vollständig zu beseitigen. Es geht darum, es vorhersehbar durch eine strenge, datengestützte Wartung zu verwalten. Sie müssen sicherstellen, dass die angestrebte Bodendichte ohne Unterbrechung erreicht wird. Die Auswahl der richtigen Wartungspartner erfordert die Überprüfung ihres technischen Fachwissens, die Gewährleistung einer robusten OEM-Teileversorgung und die Bestätigung reaktionsfähiger Außendienstfähigkeiten.
Ergreifen Sie die folgenden Schritte, um Ihren Gerätepark zu schützen:
Überprüfen Sie die Wartungsprotokolle Ihrer aktuellen Flotte, um wiederkehrende Fehlermuster und die Lebensdauer von Komponenten zu identifizieren.
Führen Sie wöchentliche Ultraschall-Gehäuseinspektionen durch, um die abrasiven Verschleißraten an allen aktiven Sonden genau zu verfolgen.
Installieren Sie moderne Datenlogger auf älteren Bohrinseln, um Stromstärke, Hydraulikdruck und Temperatur in Echtzeit zu erfassen.
Wenden Sie sich an einen zertifizierten technischen Dienstleister, um Ihre vorbeugenden Austauschpläne basierend auf den standortspezifischen Bodenbedingungen zu optimieren.
FAQ
F: Was ist das Standardintervall für den Austausch von Vibroflot-Schwingungsdämpfern?
A: Die Austauschintervalle hängen stark von den Betriebsstunden und der Dauerbelastung ab. Normalerweise müssen Dämpfer alle 1.000 bis 2.000 Stunden ausgetauscht werden. Sie müssen dem zustandsbasierten Austausch Vorrang einräumen. Überprüfen Sie sie täglich auf Mikrorisse, Ausbeulungen oder erhöhte Vibrationsübertragung auf die Kranleitung. Eine dichte Bodenverdichtung beschleunigt die Ermüdung und erfordert einen früheren Austausch.
F: Wie führt man eine Vibroflot-Vibrationskörper-Verschleißprüfung durch?
A: Verwenden Sie ein Ultraschall-Dickenmessgerät, um die Stahlgehäusewand zu messen. Ordnen Sie die Messungen einem Raster zu, um die Verschlechterung im Zeitverlauf zu verfolgen. Überprüfen Sie die Schweißnähte visuell auf übermäßigen Verschleiß. Überprüfen Sie die strukturelle Integrität des Nasenkegels, der Wasserstrahldüsen und der Tremie-Rohre mit Bodenzuführung auf abrasive Erosion.
F: Was sind die Anzeichen dafür, dass eine Wartung der Motorkühlung erforderlich ist?
A: Zu den primären Anzeichen gehören abnormale Temperaturwerte auf dem Bedienfeld und plötzliche thermische Auslösungen. Sie werden auch eine erhöhte Stromaufnahme bemerken, wenn der Motor mit der Hitze zu kämpfen hat. Reduzierte Wasserdurchflussraten in der Rücklaufleitung weisen auf starke Mineralablagerungen oder Schlammverstopfungen im Kühlmantel hin.
F: Warum erfordert der Dauerbetrieb eine andere Wartung als die Standardausrüstung?
A: Vibroflots halten einer einzigartigen Kombination aus hochfrequenten Vibrationen, tiefem Untergrunddruck und stark abrasiven Bodenumgebungen stand. Dies erfordert spezielle mechanische Toleranzen, wie z. B. C4- oder C5-Lagerspiele. Standardwartungspläne für die Ausrüstung können den schnellen thermischen und abrasiven Abbau, der im Bohrloch während der kontinuierlichen Verdichtung auftritt, nicht berücksichtigen.
F: Gibt es spezielle Wartungsaufgaben für Bodenzuführungssysteme?
A: Ja. Sie müssen die Kiestrichter und Trichtertüren auf starke abrasive Abnutzung durch die Steinverfüllung prüfen. Überprüfen Sie die internen Materialzuführungsrinnen und Kontraktorrohre auf Verstopfungen oder dünner werdende Wände. Bewerten Sie täglich die strukturelle Integrität und die Schweißnahtgesundheit der Montagehalterungen des Bohrgeräts.
F: Worauf sollte ich bei einem Ausrüstungslieferanten achten?
A: Priorisieren Sie eine robuste Lieferkette, die eine schnelle Lieferung kritischer Verschleißteile gewährleistet. Stellen Sie sicher, dass sie Zugang zu spezialisiertem technischem Service für komplexe Umbauten bieten. Suchen Sie nach einem Lieferanten mit einer nachgewiesenen Erfolgsbilanz in der Haltbarkeit der Ausrüstung unter Bodenbedingungen, die Ihren spezifischen Projektanforderungen ähneln.
F: Kann die Wartung vollständig vor Ort durchgeführt werden?
A: Nein. Während Routineschmierungen, Sichtprüfungen und der Austausch kleinerer Teile wie Dämpfer vor Ort durchgeführt werden können, ist dies bei größeren Überholungen nicht möglich. Der Austausch von Lagern, das Zurückspulen von Motoren oder der Umbau von Hydraulikgeräten erfordern eine saubere, kontrollierte Werkstattumgebung. Das Öffnen interner Kammern unter staubigen Feldbedingungen führt zu sofortiger Kontamination und vorzeitigem Ausfall.