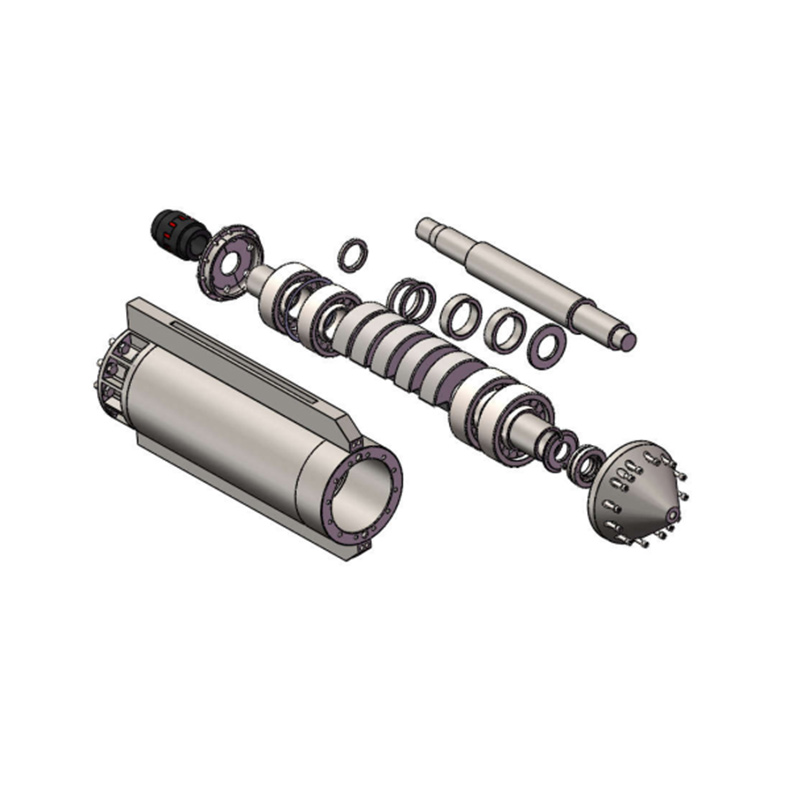
Projekty głębokiego zagęszczania gleby wymagają nieustannej wydajności mechanicznej od każdego elementu maszyny na miejscu. Nieplanowane przestoje niosą ze sobą poważne konsekwencje finansowe, które nasilają się każdego dnia. Awaria sprzętu bezpośrednio zagraża terminowi realizacji projektu, rujnuje marże zysku i zagraża wymaganej nośności fundamentu. Ciągła operacja wibroflotacji powoduje ekstremalne naprężenia mechaniczne, termiczne i ścierne na całym zespole sondy. Standardowe harmonogramy konserwacji często zawodzą w warunkach dużego obciążenia, zwłaszcza podczas pracy w gęstym podłożu. Potrzebujesz bardziej agresywnego, przetestowanego w praktyce podejścia.
Przejście na proaktywne strategie konserwacji predykcyjnej znacznie wydłuża cykl życia sprzętu. Zmniejsza liczbę katastrofalnych awarii w odwiertach i zapewnia spójne wyniki ulepszania gruntu w całym obiekcie. Opanowanie Konserwacja sprzętu do wibroflotacji pozostaje niezbędna dla przetrwania operacyjnego. Rozumiejąc specyficzne wzorce zużycia maszyn, możesz interweniować, zanim drobna degradacja stanie się poważną awarią.
Kluczowe dania na wynos
Predykcyjne, nadmiernie reaktywne: przejście od napraw reaktywnych do ciągłej konserwacji wibroflotu zapobiega awariom powodującym zatrzymanie projektu.
Krytyczne strefy zużycia: Układ chłodzenia silnika, korpus wibracyjny, amortyzatory elastomerowe i systemy podawania (takie jak zbiorniki na żwir) to punkty awarii o najwyższym ryzyku wymagające specjalistycznych protokołów kontroli.
Partnerstwo z dostawcami: Długoterminowy sukces operacyjny zależy w dużej mierze od wyboru dostawcy sprzętu do wibroflotacji, który zapewnia szybką dostępność części i wyspecjalizowaną obsługę techniczną.
Interwencje oparte na danych: wykorzystanie danych telemetrycznych i operacyjnych pozwala na precyzyjne planowanie wymian komponentów przed wystąpieniem katastrofalnej awarii.
Mechanika zużycia w ciągłej pracy Vibroflotu
Określanie problemu i kryteria sukcesu
Normalne zużycie następuje stopniowo w ciągu setek godzin pracy. Przyspieszone zużycie niszczy komponenty w ciągu kilku dni. Musisz rozróżnić te dwa elementy w miejscu pracy. Zagęszczanie głębokiego fundamentu opiera się na zastosowaniu ciężkich mimośrodowych obciążników obracających się z dużymi prędkościami, zwykle od 1500 do 3000 obr./min. Rotacja ta generuje ogromną siłę odśrodkową, często przekraczającą 30 do 50 ton. Siła ta przenosi się przez wytrzymałe łożyska na zewnętrzną stalową obudowę i ostatecznie na otaczającą matrycę gruntową. Podstawowe kryteria sukcesu każdego programu konserwacji obejmują maksymalizację średniego czasu między awariami (MTBF) i zapewnienie, że sprzęt konsekwentnie osiąga docelową gęstość gleby. Jeśli sonda traci amplitudę z powodu zużycia łożyska lub tarcia wewnętrznego, zagęszczenie gruntu nie jest możliwe, a fundament nie będzie spełniał specyfikacji technicznych.
Systemy zasilania: sondy elektryczne i hydrauliczne
Różne metody dostarczania mocy tworzą unikalne profile zużycia. Należy dostosować procedury inspekcji do konkretnego układu napędowego swojej floty.
Pobieranie próbek cieczy, kontrola ścierania węży, weryfikacja ciśnienia roboczego.
Jednostki elektryczne opierają się na silnikach wysokiego napięcia umieszczonych bezpośrednio w wibrującej obudowie. Pozostają one bardzo podatne na uszkodzenie izolacji stojana. Długie kable biegnące od generatorów powierzchniowych powodują spadki napięcia. Kiedy napięcie spada, silnik pobiera większe natężenie prądu, aby utrzymać moc, generując nadmiar ciepła, które atakuje miedziane uzwojenia. Układy hydrauliczne pompują płyn pod wysokim ciśnieniem do silnika hydraulicznego. Cierpią z powodu zanieczyszczenia płynów i utraty ciśnienia. Wibracje o wysokiej częstotliwości powodują mikrootarcia na wężach hydraulicznych, gdy ocierają się one o wnętrze rur dociskowych. Zewnętrzna gumowa osłona ulega degradacji, co prowadzi do nagłego, katastrofalnego w skutkach pęknięcia węża, w wyniku którego płyn hydrauliczny zostaje wyrzucony na ziemię.
Naprężenie termiczne i degradacja silnika
Ciągłe wibracje o wysokiej częstotliwości generują ekstremalne ciepło wewnętrzne. Mimośrodowe obciążniki obracają się szybko, powodując ogromne tarcie w łożyskach baryłkowych. Łożyska te przenoszą całe obciążenie odśrodkowe. W przypadku przekroczenia limitów temperatur smar plastyczny ulega rozkładowi. Olej oddziela się od zagęszczacza, traci lepkość i przechodzi w ciecz. Gdy smar zawiedzie, metal ściera się z metalem. Awaria łożyska następuje w ciągu kilku minut, często powodując zespawanie rolek z bieżniami. W przypadku jednostek elektrycznych nadmierne ciepło topi powłokę żywiczną klasy H na uzwojeniach stojana. Powoduje to zwarcie, wymagające całkowitego i kosztownego przezwojenia silnika.
Zużycie ścierne zewnętrznej obudowy i systemów podawania
Środowiska podziemne działają na sprzęt jak gigantyczna szlifierka taśmowa. Wysoko ścierne podłoża gruntowe, takie jak gęsty piasek krzemionkowy i kruszony żwir, stale ocierają się o stalową obudowę. Wpływa to w różny sposób na operacje podawania z góry i z dołu.
Strumienie wody podawane od góry: Pompowanie wody przez stożek czołowy pomaga sondzie wniknąć w gęstą glebę. Woda wypłukuje urobek przez pierścień pomiędzy sondą a gruntem. Ten przepływ w górę piaszczystej wody powoduje silną erozję zewnętrznej obudowy. Używanie nieoczyszczonej wody na placu budowy stwarza ryzyko wewnętrznej korozji i osadzania się kamienia. Wysokociśnieniowe dysze natryskowe powoli ulegają erozji i rozszerzaniu, obniżając ciśnienie wody wymagane do rozbicia warstw utwardzanej nawierzchni.
Systemy zasilania od dołu: Kamień spada w dół rurką przymocowaną z boku sondy. Ciągły przepływ pokruszonego kruszywa powoduje poważną erozję wnętrza rury Tremie i zbiornika żwiru. Płukanie powietrzem pod wysokim ciśnieniem stosowane w tych systemach stwarza ryzyko cofania się pyłu ściernego. Drobny pył krzemionkowy przenika do dolnych zespołów uszczelek, niszcząc uszczelnienia mechaniczne i umożliwiając zalanie komory silnika przez wodę gruntową.
Zmęczenie amortyzatorów, sprzęgieł i mocowań
Tłumiki izolacyjne oddzielają gwałtownie wibrującą masę od rur nadążnych i linii dźwigu. Wytrzymują poważne zmęczenie mechaniczne. Elastomerowy materiał rozciąga się i ściska tysiące razy na minutę. Ten szybki ruch powoduje histerezę gumy, podczas której energia kinetyczna zamienia się w ciepło wewnętrzne. Z biegiem czasu rdzeń gumy piecze się, twardnieje i pęka. Wsporniki do montażu wiertnic poddawane są różnym naprężeniom wibracyjnym w porównaniu z tradycyjnymi konfiguracjami zawieszanymi na dźwigach. Sztywne mocowania masztu pochłaniają bezpośrednio wstrząsy boczne, powodując szybkie zmęczenie spawalnicze płyt wózka i gąsienic masztu.
Systemy chłodzenia wymagają czujnego, codziennego monitorowania. Układy chłodzenia wodą w obiegu zamkniętym pompują płyn przez płaszcz otaczający stojan silnika. Woda na miejscu często zawiera muł, błoto i rozpuszczone minerały. Zanieczyszczenia te gromadzą się w wąskich kanałach płaszcza chłodzącego. Kamień ten działa jak izolator termiczny, zatrzymując ciepło wewnątrz silnika i zapobiegając przedostawaniu się go do wody chłodzącej.
Płaszcze chłodzące należy regularnie przepłukiwać za pomocą przemysłowych roztworów do odkamieniania. Sprawdź natężenie przepływu na powierzchniowym przewodzie powrotnym za pomocą przepływomierza. Spadek przepływu wskazuje na blokadę tworzącą się w odwiercie. Sprawdzaj dokładność wewnętrznych czujników termicznych podczas każdego okna konserwacyjnego. Jeśli czujnik ulegnie zmianie lub ulegnie awarii, panel sterowania nie wyłączy zasilania przed wystąpieniem przepalenia stojana. Właściwy Konserwacja chłodzenia silnika wibroflot zapobiega katastrofalnym awariom elektrycznym i zapewnia pracę sprzętu podczas długich zmian.
Kontrola zużycia wibracyjnego korpusu Vibroflot
Zewnętrzna obudowa chroni wewnętrzną mechanikę przed miażdżącym podziemnym ciśnieniem hydrostatycznym. W miarę zużywania się obudowy przez ścieranie piaskiem, integralność strukturalna spada. Jeśli ściana stanie się zbyt cienka, ciśnienie zmiażdży obudowę, natychmiast zalewając silnik. Należy ustalić ścisłe ramy pomiaru grubości ścianki obudowy.
Dokładnie oczyść obudowę zewnętrzną szczotką drucianą, aby usunąć zbite błoto i rdzę.
Do pomiaru stalowej ściany użyj ultradźwiękowego miernika grubości. Dokonuj odczytów co 90 stopni na obwodzie, w odstępach 1-metrowych wzdłuż długości sondy.
Mapuj wzorce zużycia na siatce. Dolna jedna trzecia sondy, tuż nad stożkiem przednim, zwykle ulega degradacji najszybciej.
Ustal harmonogramy napawania i spawania napawanego. Zastosuj spoiny krzyżowe lub punktowe z węglika wolframu, aby przywrócić warstwę ochronną, zanim metal podstawowy ulegnie zużyciu.
Sprawdź stożek czołowy i dysze natryskowe pod kątem blokad i erozji. Natychmiast wymienić skorodowane dysze, aby utrzymać optymalne ciśnienie natryskiwania.
Systemy zasilania od dołu wymagają dodatkowych kontroli. Sprawdź zbiorniki na żwir, rury tremie i zsypy dostarczające materiał. Ciągłe zasypywanie kamieni powoduje poważne wewnętrzne ścieranie. Sprawdź zawiasy drzwi zbiornika i uszczelki pneumatyczne pod kątem uszkodzeń kruszywa. Spójny Kontrola zużycia korpusu wibracyjnego wibroflot zapewnia wodoszczelność i solidność konstrukcyjną sondy.
Harmonogramy wymiany tłumika drgań Vibroflot
Tłumiki elastomerowe i mechaniczne mają ograniczony cykl życia przy ciągłym obciążeniu. Należy je wymienić, zanim całkowicie ulegną awarii i wrzucić sondę do otworu. Wizualne wskaźniki degradacji obejmują pęknięcia powierzchniowe, wybrzuszenia gumy i oddzielone płytki łączące w miejscach styku gumy ze stalowym kołnierzem. Wskaźniki operacyjne obejmują zwiększone przenoszenie drgań na linię dźwigu, powodując gwałtowne drgania wysięgnika dźwigu.
Przestrzegaj rygorystycznych wymagań technicznych dotyczących wymiany w terenie. Zabezpiecz linię dźwigu i odpowiednio zablokuj rurę dociskową na podłożu. Odkręcić równomiernie śruby kołnierza, aby zapobiec ich zakleszczeniu. Sprawdź współpracujące powierzchnie pod kątem zadziorów lub rdzy, które mogłyby uniemożliwić dopasowanie. Zamontuj nowy amortyzator i dokręć śruby zgodnie ze specyfikacjami fabrycznymi w układzie gwiazdy, aby zapewnić równomierną kompresję. Aktualny Wymiana tłumika drgań vibroflot chroni sprzęt dźwigowy przed zmęczeniem konstrukcji i zapobiega upuszczeniu ładunków.
Ocena strategii konserwacji: koszt a niezawodność
Modele „od uruchomienia do awarii” a modele konserwacji predykcyjnej
Opóźniona konserwacja stwarza iluzję krótkoterminowych oszczędności. Wykładnicze koszty katastrofalnych awarii odwiertów szybko niweczą te oszczędności. Jeśli sonda zanurzy się pod ziemią, stracisz silnik, łożyska, wewnętrzne czujniki i dni produkcji, podczas gdy będziesz wyławiać martwą jednostkę z ziemi. Monitorowanie oparte na stanie okazuje się znacznie lepsze niż ścisłe interwały czasowe. Części wymieniasz, gdy wymaga tego ich stan fizyczny, a nie tylko dlatego, że tak nakazuje kalendarz. Skuteczny Ciągłe utrzymanie działania wibroflotu opiera się całkowicie na tym podejściu predykcyjnym.
Strategia konserwacji
Podejście operacyjne
Ryzyko katastrofalnej awarii
Wpływ na harmonogram projektu
Praca do awarii
Używaj sprzętu aż do jego całkowitego zniszczenia.
Niezwykle wysoki
Poważne opóźnienia spowodowane nieoczekiwanymi przestojami i złożonym odzyskiwaniem złóż.
Zapobieganie oparte na czasie
Wymieniaj części w ściśle określonych odstępach godzinowych, niezależnie od stanu.
Umiarkowany
Przewidywalne, ale marnuje żywotność części użytkowych i zwiększa zużycie części.
Przewidywanie (oparte na warunkach)
Monitoruj dane telemetryczne i zużycie, aby precyzyjnie zaplanować naprawy.
Niski
Minimalne zakłócenia; naprawy są zgodne z zaplanowanymi zmianami zmian.
Telemetria i monitorowanie danych w czasie rzeczywistym
Nowoczesne panele sterowania i rejestratory danych stanowią pierwszą linię obrony przed awarią sprzętu. Śledzą pobór prądu, ciśnienie hydrauliczne, zmiany częstotliwości i skoki temperatury w czasie rzeczywistym. Wskaźniki te pełnią rolę wiodących wskaźników zużycia podzespołów. Powolny, stały wzrost podstawowego natężenia prądu w ciągu tygodnia sugeruje rosnące tarcie łożyska. Nagłe skoki temperatury wskazują na zablokowanie układu chłodzenia. Monitorowanie danych dotyczących głębokości penetracji i zagęszczenia uwypukla nieefektywność mechaniczną. Jeśli w znanych warunkach glebowych dotarcie sondy do docelowej głębokości zajmuje dwa razy więcej czasu, amplituda prawdopodobnie spadła, co wskazuje na wewnętrzne problemy mechaniczne.
Części OEM a alternatywy na rynku wtórnym
Zespoły zakupowe często debatują nad wyborem oryginalnych części producenta sprzętu w porównaniu z tańszymi alternatywami na rynku wtórnym, aby zaoszczędzić pieniądze. Zastosowania o wysokiej częstotliwości wymagają dokładnych tolerancji technicznych. Łożyska z rynku wtórnego mogą posiadać standardowe luzy wewnętrzne. Łożyska Vibroflot wymagają specjalnych luzów wewnętrznych C4 lub C5, aby skompensować ogromną rozszerzalność cieplną podczas pracy. W takich warunkach standardowe łożyska zacierają się w ciągu kilku godzin. Używanie niedopasowanych części grozi utratą gwarancji, zniszczeniem wewnętrznych mechanizmów i gwarantuje przedwczesną awarię.
Wybór dostawcy sprzętu do wibroflotacji pod kątem długoterminowej niezawodności
Kryteria oceny możliwości technicznych dostawcy
Menedżerowie ds. zakupów i flot muszą patrzeć poza początkowe nakłady inwestycyjne na maszyny. Potrzebujesz niezawodnego partnera, a nie tylko dostawcy. Przed podpisaniem umowy oceń ich wsparcie inżynieryjne i głębokość zapasów. Czy rozumieją niuanse systemów elektrycznych i hydraulicznych? Niezawodny dostawca sprzętu do wibroflotacji magazynuje krytyczne części zużywalne lokalnie lub regionalnie. Zapewniają natychmiastową pomoc w rozwiązywaniu problemów, gdy platforma ulegnie awarii w terenie, minimalizując przestoje.
Rola dedykowanego serwisu technicznego zajmującego się konserwacją Vibroflot
Skomplikowane remonty wymagają techników przeszkolonych w fabryce. Zadania takie jak wymiana mimośrodowego łożyska ciężarka, przewijanie silnika i kalibracja pompy hydraulicznej wymagają pomieszczeń czystych i specjalistycznego oprzyrządowania. Mechanicy terenowi nie mogą wykonywać tych zadań w ziemi bez zanieczyszczenia wewnętrznych elementów. Dostęp do dedykowanego Serwis techniczny serwisu vibroflot zapewnia, że odbudowy spełniają dokładne specyfikacje fabryczne. Poszukaj dostawców oferujących szkolenia na miejscu dla mechaników wewnętrznych. Wykształceni operatorzy i mechanicy rzadziej psują sprzęt i wcześniej wyłapują sygnały ostrzegawcze.
Dostępność części i odporność łańcucha dostaw
Globalny lub regionalny zasięg dostawcy ma bezpośredni wpływ na czas realizacji części zamiennych. Niestandardowe obudowy z utwardzaną powierzchnią, specjalistyczne amortyzatory elastomerowe i stojany wysokiego napięcia nie są produktami dostępnymi od ręki, które można kupić lokalnie. Jeśli Twojemu dostawcy brakuje odporności łańcucha dostaw, Twój projekt utknie w martwym punkcie w oczekiwaniu na przybycie statku towarowego. Zanim zaangażujesz się w ekosystem, przeprowadź audyt ich możliwości magazynowych. Upewnij się, że przez cały czas trwania projektu utrzymują odpowiedni zapas określonych części zużywalnych, których potrzebuje Twoja flota.
Ryzyka związane z wdrożeniem i taktyki łagodzenia
Błąd operatora i deficyty szkoleniowe
Niewłaściwa obsługa przyspiesza zużycie szybciej niż jakiekolwiek trudne warunki glebowe. Operatorzy często wciskają sondę w gęste warstwy bez odpowiedniego strumienia wody, co powoduje ogromne obciążenie konstrukcyjne obudowy. Ignorują skoki natężenia prądu na panelu sterowania, powodując spalenie silnika. Wykonują nieprawidłowe przyrosty podnoszenia, co powoduje uwięzienie sondy w zapadającym się gruncie. Szarpanie zakleszczoną sondą za pomocą dźwigu powoduje zniszczenie tłumików drgań i uszkodzenie wysięgnika dźwigu.
Łagodzenie: narzucaj rygorystyczne parametry operacyjne. Ustaw twarde limity maksymalnego natężenia prądu i siły podciągania. Wdrażaj ciągłe szkolenia operatorów za pośrednictwem danych z panelu sterowania. Naucz operatorów odczytywania informacji zwrotnych o glebie za pomocą telemetrii maszyny, a nie wymuszania pracy sprzętu.
Zmienne środowiskowe
Warunki w miejscu instalacji decydują o żywotności sprzętu. Wykorzystywanie silnie zasolonej wody gruntowej lub wody stawowej zawierającej osady do natryskiwania i chłodzenia szybko przyspiesza korozję wewnętrzną. Minerały zapiekają się na gorącej obudowie silnika, tworząc grubą warstwę kamienia. Cząsteczki piasku niszczą wirniki pomp wodnych i powodują erozję dysz wtryskowych.
Środki zaradcze: Należy wdrożyć na miejscu rygorystyczne protokoły filtracji wody. Przed pompowaniem wody do sondy należy użyć osadników w celu usunięcia ciężkich osadów. Należy nałożyć obowiązek codziennego płukania po operacji przy użyciu czystej, świeżej wody w celu oczyszczenia płaszczy chłodzących i zapobiegania gromadzeniu się kamienia.
Ograniczenia dotyczące napraw w terenie
Wykonywanie skomplikowanych prac konserwacyjnych w zanieczyszczonym, zapylonym środowisku terenowym wiąże się z ogromnym ryzykiem. Otwarcie obudowy łożyska podczas burzy piaskowej gwarantuje przedwczesną awarię. Brud dostaje się do smaru, działając jak pasta szlifierska na polerowanych stalowych rolkach.
Środki zaradcze: Ustal jasne wytyczne oddzielające naprawy w terenie od napraw w warsztacie. Rutynowe smarowanie, kontrole wizualne i wymiana amortyzatorów mogą odbywać się na miejscu. Wymiana łożysk, naprawy silnika i remonty uszczelek muszą odbywać się w warsztacie o czystym pomieszczeniu. Należy mieć pod ręką zapasowe zespoły sond, aby móc je całkowicie wymienić, co umożliwi prawidłową naprawę uszkodzonego urządzenia poza miejscem montażu.
Wniosek
Ograniczanie zużycia w pracy ciągłej wibroflotacji nie polega na całkowitym wyeliminowaniu zużycia. Chodzi o przewidywalne zarządzanie nim poprzez rygorystyczną konserwację opartą na danych. Należy zadbać o to, aby docelowa gęstość gleby została osiągnięta bez zakłóceń. Wybór odpowiednich partnerów zajmujących się konserwacją wymaga sprawdzenia ich wiedzy technicznej, zapewnienia solidnych dostaw części OEM i potwierdzenia możliwości szybkiego serwisu w terenie.
Wykonaj następujące kroki, aby chronić swoją flotę sprzętu:
Przeprowadź audyt dzienników konserwacji bieżącej floty, aby zidentyfikować powtarzające się wzorce awarii i żywotność podzespołów.
Wdrażaj cotygodniowe inspekcje obudowy ultradźwiękowej, aby dokładnie śledzić stopień zużycia ściernego wszystkich aktywnych sond.
Zainstaluj nowoczesne rejestratory danych na starszych platformach, aby rejestrować w czasie rzeczywistym parametry natężenia prądu, ciśnienia hydraulicznego i temperatury.
Skonsultuj się z certyfikowanym dostawcą usług technicznych, aby zoptymalizować harmonogramy wymiany zapobiegawczej w oparciu o warunki glebowe specyficzne dla danego miejsca.
Często zadawane pytania
P: Jaki jest standardowy okres wymiany tłumika drgań Vibroflot?
Odp.: Częstotliwość wymiany zależy w dużym stopniu od godzin pracy i ciągłego stresu podczas pracy. Zazwyczaj amortyzatory wymagają wymiany co 1000 do 2000 godzin. Należy nadać priorytet wymianie opartej na stanie. Codziennie sprawdzaj je pod kątem mikropęknięć, wybrzuszeń lub zwiększonego przenoszenia wibracji na linię dźwigu. Gęste zagęszczenie gleby przyspiesza zmęczenie, wymagając wcześniejszej wymiany.
P: Jak przeprowadzić kontrolę zużycia korpusu wibracyjnego wibroflotu?
Odp.: Użyj ultradźwiękowego miernika grubości do pomiaru stalowej ściany obudowy. Mapuj pomiary na siatce, aby śledzić degradację w czasie. Sprawdź wzrokowo napawane spoiny pod kątem nadmiernego zużycia. Sprawdź integralność strukturalną stożka czołowego, dysz tryskających wodą i rur Tremie z dolnym zasilaniem pod kątem erozji ściernej.
P: Jakie są oznaki konieczności konserwacji chłodzenia silnika?
Odp.: Do głównych objawów należą nieprawidłowe odczyty temperatury na panelu sterowania i nagłe wyłączenie termiczne. Zauważysz także zwiększony pobór prądu, gdy silnik zmaga się z ciepłem. Zmniejszone natężenie przepływu wody na linii powrotnej wskazuje na poważne osady mineralne lub zatory błotne wewnątrz płaszcza chłodzącego.
P: Dlaczego ciągła praca wymaga innej konserwacji niż standardowe wyposażenie?
Odp.: Wibrofloty wytrzymują wyjątkowe połączenie wibracji o wysokiej częstotliwości, głębokiego ciśnienia podziemnego i wysoce ściernego środowiska gruntowego. Wymaga to specjalistycznych tolerancji mechanicznych, takich jak luz łożyskowy C4 lub C5. Standardowe harmonogramy konserwacji sprzętu nie mogą uwzględniać szybkiej degradacji termicznej i ściernej występującej w odwiercie podczas ciągłego zagęszczania.
P: Czy istnieją specjalne zadania konserwacyjne dla systemów zasilania od dołu?
O: Tak. Należy sprawdzić zbiorniki żwiru i drzwi zbiorników pod kątem silnego zużycia ściernego spowodowanego zasypką kamienną. Sprawdź wewnętrzne zsypy dostarczające materiał i rury odprowadzające pod kątem blokad lub przerzedzania ścian. Codziennie oceniaj integralność strukturalną i stan spoin wsporników montażowych wiertnicy.
P: Czego powinienem szukać u dostawcy sprzętu?
Odp.: Należy nadać priorytet solidnemu łańcuchowi dostaw, który gwarantuje szybką dostawę krytycznych części zużywalnych. Upewnij się, że oferują dostęp do specjalistycznego serwisu technicznego w przypadku skomplikowanych przebudów. Poszukaj dostawcy z udokumentowaną historią trwałości sprzętu w warunkach glebowych podobnych do wymagań konkretnego projektu.
P: Czy konserwację można przeprowadzić całkowicie na miejscu?
Odp.: Nie. Rutynowe smarowanie, inspekcje wizualne i drobne wymiany części, takie jak amortyzatory, można wykonać na miejscu, natomiast większych remontów nie można. Wymiana łożysk, przezwajanie silnika lub regeneracja układu hydraulicznego wymagają czystego, kontrolowanego środowiska warsztatowego. Otwarcie komór wewnętrznych w zapylonych warunkach terenowych prowadzi do natychmiastowego zanieczyszczenia i przedwczesnej awarii.