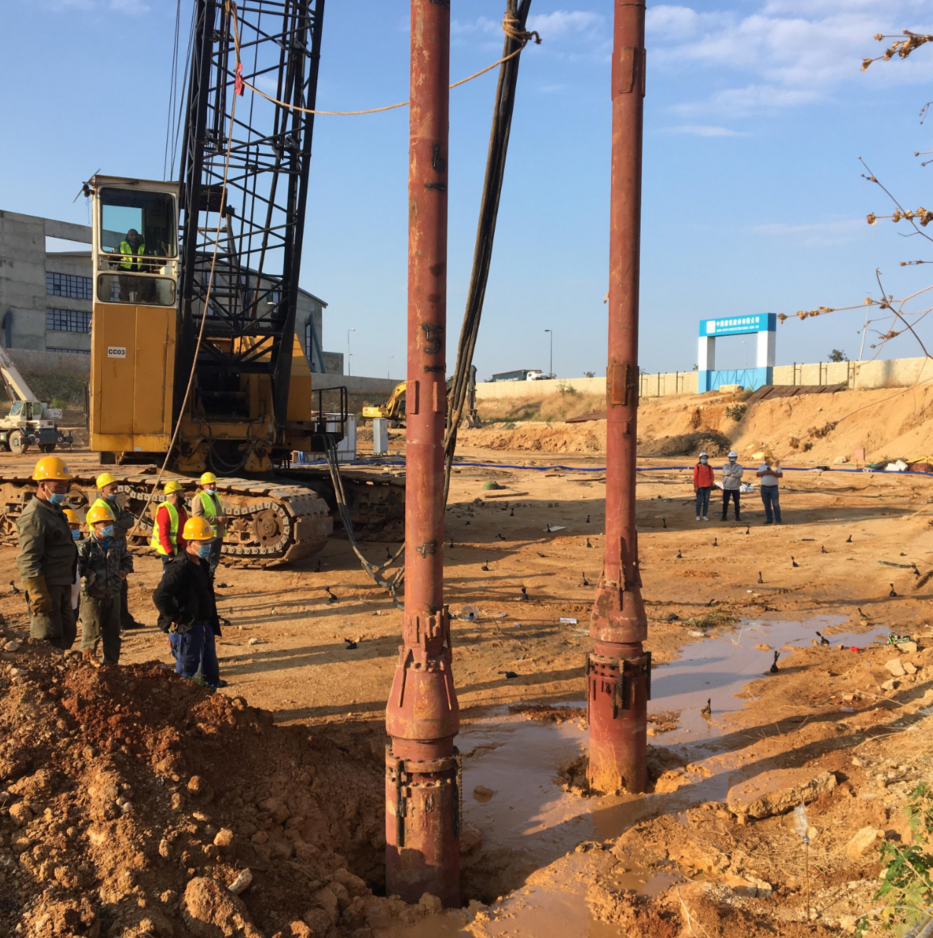
Projekty ulepszeń gruntów wiążą się z ogromnymi obciążeniami finansowymi i operacyjnymi. Na aktywnych placach budowy przestoje sprzętu przekładają się bezpośrednio na poważne opóźnienia w realizacji projektów i pogłębiające się przekroczenia kosztów. Integracja ciężkiego sprzętu wibracyjnego ze złożonymi układami elektrycznymi i hydraulicznymi w nieprzewidywalnych środowiskach jest bardzo podatna na awarie, jeśli nie jest ściśle zarządzana. Warunki na miejscu zmieniają się szybko, a drobne błędy w konfiguracji często skutkują katastrofalnymi usterkami mechanicznymi lub elektrycznymi. Pomyślne wdrożenie wymaga wyjścia poza podstawowe podręczniki dostawców. Kierownicy projektów i inżynierowie budowy muszą aktywnie identyfikować punkty awarii mechanicznych, elektrycznych i operacyjnych na długo przed wstrzymaniem produkcji. Poleganie na założeniach podczas początkowej fazy konfiguracji gwarantuje słabe wyniki zagęszczania i uszkodzenie maszyn. Zrozumienie dokładnych wymagań technicznych Instalacja i uruchomienie wibroflotu są niezbędne do utrzymania dynamiki budowy i zapewnienia integralności strukturalnej ulepszonego gruntu.
Kluczowe dania na wynos
Integralność mechaniczna nie podlega negocjacjom: Niewłaściwe osprzęt i niedopasowany udźwig dźwigu są głównymi przyczynami katastrofalnych awarii fizycznych podczas wstępnej konfiguracji.
Luki w zabezpieczeniach elektrycznych: Wahania zasilania i źle skonfigurowane szafy sterownicze mogą spowodować natychmiastowe spalenie silnika lub błędne dane dotyczące zagęszczania.
Element ludzki: Nawet sprzęt najwyższej klasy nie będzie działać bez rygorystycznego, specyficznego dla danego miejsca szkolenia operatorów, dostosowanego do dokładnych warunków glebowych, ruchów cofania i metod podawania (podawanie od góry do dołu).
Odpowiedzialność dostawcy: Prawdziwe bezpieczeństwo projektu opiera się na zdolności dostawcy do szybkiego rozwiązywania problemów na miejscu i solidnym wsparciu podczas instalacji, a nie tylko na dostawie sprzętu.
Realia instalacji i uruchomienia Vibroflot
Definiowanie kryteriów sukcesu
Ustalenie wskaźników bazowych przed przybyciem sprzętu na miejsce pozwala uniknąć późniejszej niejednoznacznej oceny wydajności. Pomyślna konfiguracja wymaga stabilnych odczytów natężenia prądu zgodnych z określonymi przez producenta parametrami bez obciążenia. Operatorzy muszą sprawdzić prawidłową częstotliwość drgań, gdy sonda jest zawieszona w powietrzu. Wszelkie odchylenia wskazują na wewnętrzne problemy z połączeniem mechanicznym lub zasilaniem elektrycznym. Bezpieczne połączenia mechaniczne stanowią ostateczną metrykę bazową. Każdy kołnierz, śruba i połączenie hydrauliczne muszą wytrzymać intensywną energię kinetyczną bez poluzowania. Jeżeli sprzęt nie spełnia tych dokładnych kryteriów podczas pierwszych suchych przejazdów, nie wolno rozpoczynać penetracji gruntu. Na tym etapie szukamy konkretnych wskaźników. Silnik powinien osiągnąć prędkość roboczą w ciągu kilku sekund. Panel sterowania musi wyświetlać zrównoważone napięcie na wszystkich trzech fazach. Wibroizolator powinien pochłaniać większość energii kinetycznej, utrzymując głowicę podnoszącą względnie nieruchomo.
Mit „Plug and Play”.
Zakładanie, że systemy wibracyjnego wzmacniania gruntu można wdrożyć natychmiast, jest niebezpiecznym nieporozumieniem. Wysokowydajny sprzęt do zagęszczania wymaga rygorystycznego, etapowego podejścia do wdrażania. Proces rozpoczyna się od kompleksowej kontroli przed montażem. Załogi sprawdzają, czy nie doszło do uszkodzeń transportowych i sprawdzają numery seryjne wszystkich komponentów w liście przewozowym. Następnie przeprowadzamy testy na sucho. Wiąże się to z zawieszeniem zmontowanej jednostki i krótkim uruchomieniem silnika w celu sprawdzenia kierunku obrotu i drgań podstawowych. Na koniec przeprowadzane są testy na mokro. Sonda jest umieszczana w wyznaczonym miejscu testowym w celu monitorowania wydajności przy rzeczywistym oporze gleby i ciśnieniu wody. Pominięcie jakiejkolwiek fazy gwarantuje awarię działania.
Egzekwujemy ścisłą kolejność faz testowania, aby wcześnie wyizolować potencjalne usterki:
Rozpakuj wszystkie komponenty i sprawdź korpus wibratora głównego pod kątem wgnieceń lub głębokich otarć.
Sprawdź integralność pierścieni typu O-ring i uszczelek na wszystkich kołnierzach rury przedłużającej.
Podłącz szafę sterowniczą do generatora i przetestuj główny wyłącznik bez podłączonego silnika.
Zamontuj wibroizolator, rury przedłużające i wibrator za pomocą skalibrowanych kluczy dynamometrycznych.
Zawieś cały zestaw metr nad ziemią.
Włączyć silnik na dokładnie dziesięć sekund, aby sprawdzić zmianę faz i posłuchać nietypowego hałasu łożysk.
Opuść sondę do wstępnie wywierconego otworu startowego i rozpocznij natryskiwanie wodą.
Penetruj na docelową głębokość, monitorując skok natężenia i powrót wody na powierzchnię.
Zmienne specyficzne dla miejsca i dostosowanie techniki
Czynniki środowiskowe decydują o harmonogramie uruchomienia i mają duży wpływ na wydajność sprzętu. Skrajne temperatury zmieniają lepkość płynów hydraulicznych i wpływają na wydajność chłodzenia elektrycznych szaf sterowniczych. Dostępność terenu determinuje wielkość dźwigu, który można zastosować, co bezpośrednio wpływa na maksymalną głębokość obróbki. Ciśnienie wody jest kolejną zmienną. Zagęszczanie wody bocznej wymaga dostarczania dużej objętości pod wysokim ciśnieniem, aby przełamać napięcie powierzchniowe i umożliwić penetrację. Co więcej, wybrana technika ulepszania podłoża dyktuje konfigurację. Czyste zagęszczanie opiera się na różnych ustawieniach amplitudy i prędkościach penetracji w porównaniu z tworzeniem się kolumn kamiennych, co wymaga specjalnych dostosowań na początku uruchomienia wibroflotu . faza Trzeba dostosować sprzęt do miejsca, a nie odwrotnie. Jeśli na terenie znajdują się gęste warstwy gliny powyżej docelowej ziarnistej gleby, system natryskiwania wodą wymaga dysz o wyższym ciśnieniu. Jeżeli siedziba firmy znajduje się w odległym miejscu, należy podwoić zapasy części zamiennych.
Awarie mechaniczne: połączenie i zawieszenie dźwigu Vibroflot
Błędne obliczenia dotyczące udźwigu i olinowania
Niedoszacowanie całkowitego ciężaru dynamicznego zespołu jest główną przyczyną awarii olinowania. Obliczenia muszą uwzględniać sondę wibroflotową, wszystkie rury przedłużające, wibroizolator, węże wodne, kable elektryczne oraz opór materiału powstający podczas ekstrakcji. Podczas wydobywania sondy z gruntów gęstych lub spoistych siły ssania znacznie zwielokrotniają ciężar efektywny. Udźwig dźwigu musi być ściśle określony, aby móc unieść całą podwieszoną konfigurację w warunkach obciążenia dynamicznego, zwłaszcza podczas faz głębokiej penetracji i ekstrakcji.
Niewłaściwy Połączenie dźwigu wibroflotowego prowadzi do szybkiego i nadmiernego zużycia liny dźwigu. Jeśli głowica podnosząca nie jest idealnie wyrównana, siły mimośrodowe przenoszą się bezpośrednio na osprzęt olinowania. Ta niewspółosiowość powoduje zmęczenie metalu w szeklach i sworzniach do podnoszenia. W najgorszych przypadkach uszkodzone olinowanie skutkuje katastrofalnym upuszczeniem sondy, zniszczeniem sprzętu i narażeniem personelu na miejscu. Przy wyborze szakli i lin stalowych do zastosowań wibracyjnych zawsze zalecamy współczynnik bezpieczeństwa wynoszący co najmniej 2,5.
Komponenty do obliczania obciążenia dynamicznego
Część
Wkład wagowy
Dynamiczny współczynnik mnożnika
Główna sonda wibracyjna
Masa podstawowa (np. 2000 kg - 4000 kg)
1,5x podczas pierwszego uruchomienia
Rury przedłużające
Łączna waga na podstawie głębokości
1,2x podczas ekstrakcji
Wibroizolator
Stała waga (np. 500 kg - 1000 kg)
1,0x (statyczny)
Węże i kable
Zmienna w zależności od długości i objętości wody
1,1x ze względu na ruch płynu
Siła ssania gleby
Zmienna zależna od spójności gleby
Do 3,0x w ciężkich glinach
Niewspółosiowość wibroizolatora i rury przedłużającej
Rury przedłużające zapewniają niezbędny zasięg, ale ich punkty połączeń są bardzo wrażliwe. Nieprawidłowe dokręcenie śrub łączących pomiędzy tymi rurami umożliwia mikroskopijne ruchy podczas pracy. Ten ruch powoduje szybkie ścinanie śrub, co prowadzi do oddzielenia konstrukcji pod ziemią. Załogi muszą używać skalibrowanych kluczy dynamometrycznych i stosować środki zabezpieczające do gwintów określone przez producenta. Zalecamy oznaczenie każdej dokręconej śruby pisakiem, aby wizualnie sprawdzić, czy nie cofnęła się po pierwszych kilku godzinach pracy.
Wibroizolator pełni funkcję bariery pomiędzy aktywną sondą a dźwigiem. Pochłania skierowaną w górę energię kinetyczną generowaną przez mimośrodowy ciężar. Nieprawidłowo działający lub nieprawidłowo zainstalowany izolator przenosi niszczycielskie wibracje bezpośrednio z powrotem na wysięgnik żurawia. To ciągłe wstrząsanie powoduje uszkodzenie konstrukcji żurawia, zakłóca kontrolę operatora i często uruchamia systemy bezpieczeństwa wskaźnika momentu obciążenia (LMI) żurawia. Przed każdą zmianą należy sprawdzić wytrzymałe gumowe amortyzatory wewnątrz izolatora. Jeśli wykazują oznaki pękania lub nadmiernego ściskania, należy je natychmiast wymienić.
Integralność przewodów wodnych i powietrznych
Węże wysokociśnieniowe i przewody sprężonego powietrza są narażone na poważne uszkodzenia podczas początkowych faz podnoszenia i opuszczania. Typowe awarie występują na kolektorach połączeniowych i wzdłuż zewnętrznej strony rur przedłużających, gdzie węże ocierają się o szorstki grunt. Pęknięcie linii wodnej natychmiast zatrzymuje penetrację i może spowodować zapadnięcie się otaczającej gleby wokół sondy.
Ograniczanie wymaga rygorystycznych strategii prowadzenia węży. Liny należy mocno przymocować do rur przedłużających za pomocą wytrzymałych pasów lub niestandardowych wsporników. Operatorzy muszą upewnić się, że w punktach obrotu jest wystarczający luz, aby zapobiec zakleszczeniu lub przecięciu podczas kołysania się zespołu. Przed każdą zmianą obowiązkowe są regularne kontrole wzrokowe osłon węży pod kątem ścierania. Do dolnych dziesięciu metrów instalacji stosujemy wzmocnione węże w oplocie drucianym, ponieważ na tym odcinku występuje największe tarcie o ściany odwiertu.
Zagrożenia elektryczne podczas uruchamiania Vibroflot
Usterki w elektrycznym układzie sterowania Vibroflot
Szafa sterownicza pełni rolę mózgu operacji, zarządzając ogromnymi obciążeniami elektrycznymi. Często występują błędy w okablowaniu pomiędzy generatorem, szafą sterowniczą i silnikiem. Luźne połączenia zacisków spowodowane wibracjami podczas transportu prowadzą do wyładowań łukowych, miejscowego przegrzania i przepalenia bezpieczników. Każde połączenie w Elektryczny system sterowania vibroflot musi zostać ponownie dokręcony i sprawdzony przez wykwalifikowanego elektryka przed włączeniem zasilania.
Odwrócenie fazy stanowi poważne ryzyko podczas pierwszego okablowania. Jeśli trójfazowe linie energetyczne zostaną podłączone niewłaściwie, wewnętrzny mimośrodowy ciężar obraca się w złym kierunku. Gdy silnik nadal pracuje, obrót do tyłu poważnie wpływa na wydajność zagęszczania. Co bardziej niebezpieczne, może to spowodować odkręcenie gwintowanych wewnętrznych elementów mechanicznych podczas pracy, co prowadzi do całkowitego wewnętrznego zniszczenia wibratora. Zawsze używaj miernika rotacji faz na zaciskach wyjściowych szafy sterowniczej przed podłączeniem głównego kabla silnika.
Niespójności w zasilaniu i dobór generatora
Używanie niewymiarowych generatorów jest częstym i kosztownym błędem. Ogromny prąd rozruchowy, zwany prądem rozruchowym, wymagany do rozkręcenia ciężkiego mimośrodu, może być od trzech do pięciu razy większy niż ciągły prąd roboczy. Jeśli generator nie jest w stanie obsłużyć tego początkowego skoku, napięcie natychmiast spada. Powoduje to drganie styczników szafy sterowniczej i zatrzymanie silnika.
Duże budowy często wymagają długich kabli pomiędzy generatorem a kabiną sterowniczą. Przedłużone kable tworzą naturalny opór elektryczny, co prowadzi do znacznych spadków napięcia na zaciskach silnika. Praca silnika przy napięciu niższym od znamionowego powoduje pobieranie przez niego nadmiernego prądu w celu utrzymania momentu obrotowego. Powoduje to wytwarzanie ekstremalnych temperatur, degradację izolacji stojana i ostatecznie skutkuje przedwczesną awarią silnika.
Wytyczne dotyczące rozmiaru generatora i długości kabla
Moc znamionowa silnika (kW)
Minimalna wielkość generatora (kVA)
Maksymalna długość kabla (standardowy przekrój)
Zalecana długość modernizacji kabla
75 kW
150 kVA
50 metrów
> 50 metrów
130 kW
250 kVA
40 metrów
> 40 metrów
180 kW
350 kVA
30 metrów
> 30 metrów
Kalibracja czujnika i rejestrowania danych
Nowoczesne ulepszanie gruntu opiera się w dużej mierze na rejestrowaniu danych w czasie rzeczywistym w celu weryfikacji standardów zagęszczenia. Kalibracja enkoderów głębokości, przetworników natężenia i czujników ciśnienia podczas uruchamiania jest absolutną koniecznością. Czujniki głębokości zamontowane na wciągarce dźwigu muszą być dokładnie wyzerowane na poziomie gruntu, aby zapewnić, że głębokość zabiegu odpowiada specyfikacjom technicznym.
Rejestrowanie fałszywych danych o zagęszczeniu z powodu nieskalibrowanych lub uszkodzonych czujników zagraża całemu projektowi. Jeżeli czujnik natężenia prądu wskaże sztucznie zawyżony wynik, operator przedwcześnie zatrzyma zagęszczanie, pozostawiając luźne strefy gleby. Jeśli odczyt będzie sztucznie zaniżony, operator będzie nadmiernie zagęszczał, marnując czas i ryzykując zakleszczenie sprzętu. Wszystkie wyjścia czujników należy porównać z pomiarami ręcznymi podczas fazy testów na mokro. Ręcznie mierzymy pierwsze trzy punkty zagęszczenia za pomocą ważonej taśmy mierniczej, aby sprawdzić, czy cyfrowy enkoder głębokości dokładnie śledzi.
Istnieje ogromna przepaść pomiędzy wiedzą teoretyczną a praktycznym działaniem na miejscu. Ciężki sprzęt zachowuje się inaczej w zależności od stratygrafii gleby. Bez rygorystyczności szkolenia operatorów wibroflotacji , załogi mają trudności z precyzyjnym określeniem czasu faz penetracji, przetrzymywania i ekstrakcji. Obsługa sprzętu nie polega jedynie na opuszczaniu ciężaru na ziemię; wymaga odczytu amperomierza, aby zrozumieć zmiany gęstości gleby w czasie rzeczywistym.
Nieprawidłowe ruchy cofania bezpośrednio zagrażają projektowi ulepszenia podłoża. Wibroflot należy uruchamiać i zatrzymywać o określonych porach i określonych odstępach głębokości. Niezastosowanie się do tych odstępów prowadzi do nierównomiernego zagęszczenia i pozostawia niestabilne masy gleby ukryte pod powierzchnią. Ponadto nieprzeszkoleni operatorzy często powodują zakłócenia sprzętu. Wymuszenie penetracji gęstych warstw gleby bez odpowiedniego strumienia wody powoduje powstanie efektu próżni, blokując sondę pod ziemią i wymagając kosztownych wykopów w celu jej wydobycia.
Błędna interpretacja warunków glebowych podczas testów wstępnych
Stosowanie sztywnych parametrów montażowych do zmiennych profili gruntowych gwarantuje słabe rezultaty. Gleba rzadko jest jednolita. Operatorzy muszą dostosować swoje techniki, gdy napotykają różne warstwy. Grunty spoiste reagują zupełnie inaczej niż wypełnienia ziarniste. W gruntach spoistych otwór zazwyczaj nie zapada się sam w sobie. Umożliwia to usunięcie sondy i stopniowe wrzucanie kruszywa do pustej przestrzeni w celu utworzenia wibracyjnej kolumny kamiennej.
I odwrotnie, wypełnienia ziarniste wymagają różnych taktyk stabilizacji, często polegających na czystym zagęszczeniu, gdy otaczająca gleba zapada się na sondę. Metoda podawania również drastycznie zmienia protokoły uruchomienia. Najlepsze systemy podawania są wolnowiszące i opierają się na powierzchniowym zrzucaniu kruszywa. Systemy podawania od dołu są znacznie bardziej złożone i wymagają kalibracji lejów materiału, przewodów ciśnieniowych sprężonego powietrza i natężenia przepływu rur Tremie, aby zapewnić dostarczanie kamienia bezpośrednio do końcówki sondy bez zatykania.
Typowe błędy podczas uruchamiania i strategie łagodzenia
Kategoria błędu
Zaobserwowany objaw
Prawdopodobna przyczyna
Akcja łagodząca
Mechaniczny
Wysięgnik dźwigu gwałtownie się trzęsie
Awaria wibroizolatorów lub obejście tłumików
Sprawdź gumowe elementy izolatora; sprawdź ustawienie głowicy podnoszącej.
Elektryczny
Silnik gaśnie natychmiast po uruchomieniu
Generator za mały na prąd rozruchowy
Uaktualnij moc znamionową generatora kVA; sprawdź spadek napięcia na kablach.
Operacyjny
Sonda nie chce penetrować wierzchniej warstwy gleby
Niewystarczające ciśnienie strumienia wody
Usuń zablokowane dysze; sprawdzić, czy wydajność pompy wodnej jest zgodna ze specyfikacjami.
Rejestrowanie danych
Błędne odczyty głębokości na monitorze
Enkoder wciągarki ślizga się lub jest nieskalibrowany
Ponowne zerowanie enkodera na poziomie podłoża; dokręcić wsporniki montażowe.
Ocena dostawcy sprzętu Vibroflot pod kątem powodzenia wdrożenia
Ocena głębokości wsparcia instalacji Vibroflot
Zakup sprzętu to dopiero pierwszy krok. Prawdziwa wartość dostawcy leży w zawartej z nim umowie dotyczącej poziomu usług (SLA). Kierownicy projektów muszą ustalić, czy dostawca wysyła na miejsce wykwalifikowanego technika, czy też polega wyłącznie na zdalnym wsparciu telefonicznym. Zdalne wsparcie jest niewystarczające do diagnozowania złożonych usterek hydraulicznych lub elektrycznych w aktywnym miejscu. Wyczerpujący Wsparcie przy instalacji wibroflotu wymaga praktycznej wiedzy specjalistycznej.
Rzetelny dostawca przeprowadzi audyt miejsca przed mobilizacją. Audyt ten sprawdza, czy udźwig dźwigu wykonawcy odpowiada dynamicznej masie sprzętu. Obejmuje to również przegląd raportów geotechnicznych dotyczących gruntu w celu potwierdzenia, że wybrany rozmiar sondy, moc silnika i metoda podawania są rzeczywiście w stanie osiągnąć wymaganą gęstość zagęszczenia w tej konkretnej geologii. Oczekujemy, że dostawcy dostarczą szczegółową listę kontrolną mobilizacji na kilka tygodni przed wysyłką sprzętu.
Gwarancja, części zamienne i rozwiązywanie problemów na miejscu
Decydenci często stają przed wyborem pomiędzy niższymi początkowymi kosztami sprzętu a długoterminowym bezpieczeństwem operacyjnym. Kupowanie tańszego sprzętu od dostawcy, który nie posiada zlokalizowanych zapasów części zamiennych, wiąże się z ogromnym ryzykiem. Kiedy zastrzeżony komponent zawiedzie, tygodnie oczekiwania na wysyłkę międzynarodową paraliżują projekt. Premia dostawca sprzętu vibroflot utrzymuje regionalne centra części i oferuje natychmiastową wysyłkę.
Aby ograniczyć przestoje, w początkowej umowie zakupu należy określić określone krytyczne części zamienne. Placówki nigdy nie powinny działać bez zapasowych styczników elektrycznych, bezpieczników wysokonapięciowych, zamiennych węży hydraulicznych i specjalistycznych śrub łączących o dużej wytrzymałości na rozciąganie. Fizyczna obecność tych części na miejscu podczas uruchamiania pozwala technikom rozwiązać początkowe problemy w ciągu kilku minut, a nie dni.
Przed rozpoczęciem uruchomienia wymagane jest, aby na miejscu znajdowały się następujące części zamienne:
Kompletny zestaw wymiennych pierścieni typu O-ring i uszczelek kołnierzowych.
Trzy zestawy bezpieczników wysokoprądowych do głównej szafy sterowniczej.
Jeden zapasowy stycznik główny dopasowany do mocy znamionowej silnika w kW.
Pięćdziesiąt metrów wzmocnionego węża do strumienia wody z pasującymi szybkozłączami.
Dwa kompletne zestawy śrub o dużej wytrzymałości na rozciąganie do połączeń rur przedłużających.
Wniosek
Aby zapewnić sprawne i pomyślne rozmieszczenie sprzętu do ulepszania gruntu, należy natychmiast wykonać następujące kroki:
Rozpocznij sporządzanie przedinstalacyjnej listy kontrolnej audytu mechanicznego i elektrycznego u wybranego dostawcy co najmniej 30 dni przed uruchomieniem sprzętu.
Sprawdź wszystkie wykresy obciążenia dźwigu pod kątem maksymalnej masy dynamicznej w pełni zmontowanego wibroflotu, rur przedłużających i przewidywanych sił ssania gleby.
Przed pierwszym testem na sucho należy zapewnić lokalny zapas części zamiennych na miejscu, skupiając się szczególnie na elementach ulegających dużemu zużyciu, takich jak węże, bezpieczniki i śruby łączące.
Zaplanuj specjalne dni szkoleniowe dla operatorów, aby mogli ćwiczyć ruchy wycofywania i odczytywanie mierników pod bezpośrednim nadzorem dostawcy.
Często zadawane pytania
P: Jaka jest najczęstsza przyczyna awarii silnika podczas uruchamiania wibroflotu?
Odpowiedź: Najczęstszą przyczyną jest użycie zbyt małych generatorów, które nie są w stanie wytrzymać ogromnego prądu rozruchowego wymaganego przez silnik. Ta niezdolność do radzenia sobie z prądem rozruchowym prowadzi do poważnych spadków napięcia na kablach, powodując szybkie przegrzanie silnika i ostatecznie spalenie izolacji stojana.
P: Jak sprawdzić bezpieczne połączenie dźwigu wibroflotowego?
Odp.: Weryfikacja wymaga dokładnej kontroli wibroizolatora i całego sprzętu do podnoszenia. Załogi muszą sprawdzić parametry szekli w stosunku do całkowitej masy dynamicznej. Na koniec należy przeprowadzić badanie obciążenia dynamicznego poprzez zawieszenie w pełni zmontowanej konfiguracji i uruchomienie silnika w powietrzu przed jakąkolwiek penetracją gruntu.
P: Dlaczego rotacja faz ma kluczowe znaczenie w elektrycznym systemie sterowania wibroflotem?
Odp.: Nieprawidłowa rotacja faz powoduje, że wewnętrzny mimośrod obraca się do tyłu. To drastycznie zmniejsza siłę zagęszczania dostarczaną do gruntu i stwarza poważne ryzyko odkręcenia elementów mechanicznych z gwintem wewnętrznym, co może zniszczyć wibrator od środka.
P: Co powinno obejmować standardowe szkolenie operatora wibroflotacji?
Odp.: Standardowe szkolenie musi obejmować rygorystyczne protokoły bezpieczeństwa, precyzyjną sygnalizację dźwigu i monitorowanie natężenia prądu w czasie rzeczywistym. Operatorzy muszą także nauczyć się kontroli ciśnienia wody, dokładnego harmonogramu ruchów wycofywania na określonych odstępach głębokości oraz procedur awaryjnego wyłączania, aby zapobiec zakleszczeniu sprzętu.
P: Jak długo trwa standardowa instalacja i uruchomienie wibroflotu?
Odp.: Standardowa faza uruchomienia trwa zwykle od dwóch do pięciu dni. Harmonogram ten zależy w dużej mierze od gotowości miejsca, złożoności konfiguracji sprzętu, zmiennych środowiskowych oraz tego, czy doświadczony technik dostawcy jest fizycznie obecny, aby poprowadzić fazy testów na sucho i na mokro.
P: Jaka jest różnica w uruchomieniu wibroflotu z zasilaniem górnym i dolnym?
Odp.: Systemy podawania od góry są prostsze i opierają się na wolnowiszących sondach i zarządzają przyrostowym zrzutem kruszywa z powierzchni. Systemy podawania od dołu znacznie zwiększają złożoność, wymagając dokładnej kalibracji zbiornika materiału, przewodów ciśnieniowych sprężonego powietrza i natężenia przepływu rur Tremie, aby zapobiec blokowaniu się kamieni.