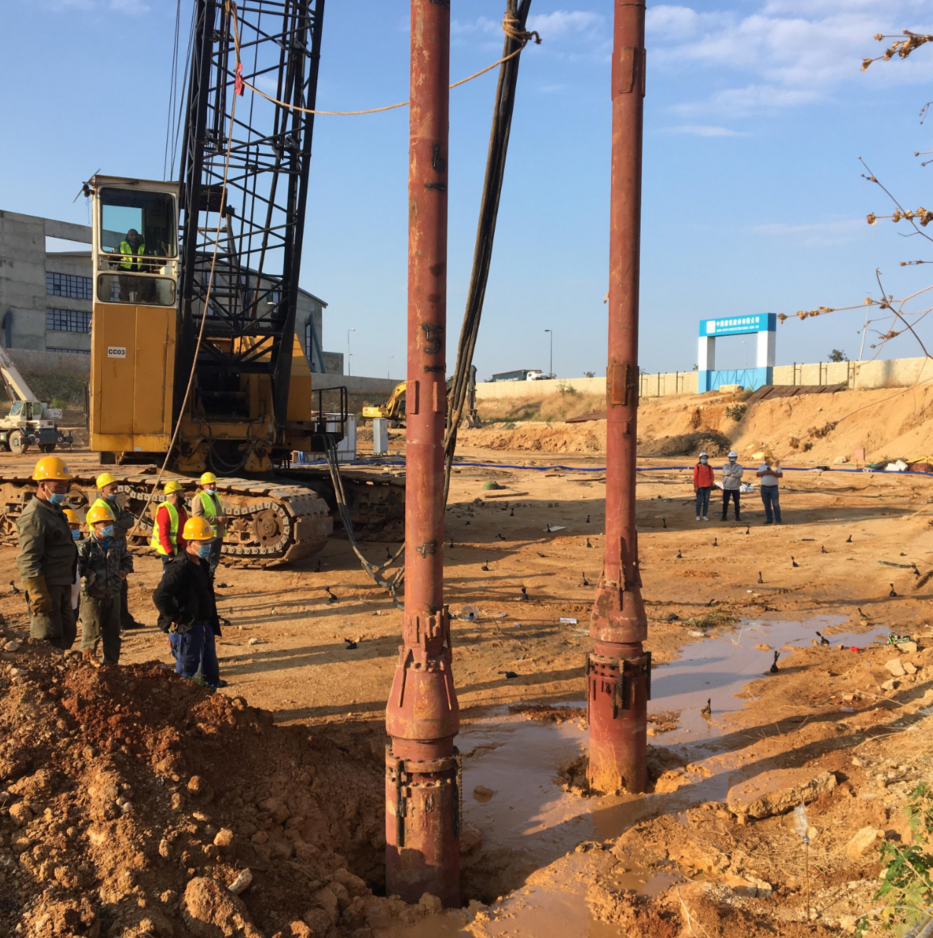
Les projets d’amélioration des sols comportent d’immenses enjeux financiers et opérationnels. Sur les chantiers de construction actifs, les temps d’arrêt des équipements se traduisent directement par de graves retards dans les projets et par des dépassements de coûts aggravés. L’intégration d’équipements vibrants lourds avec des systèmes électriques et hydrauliques complexes dans des environnements imprévisibles est très sujette aux pannes si elle n’est pas gérée strictement. Les conditions du site changent rapidement et des erreurs de configuration mineures se transforment souvent en défauts mécaniques ou électriques catastrophiques. Un déploiement réussi nécessite d’aller bien au-delà des manuels de base des fournisseurs. Les chefs de projet et les ingénieurs de site doivent identifier de manière proactive les points de défaillance mécaniques, électriques et opérationnels bien avant d'arrêter la production. S'appuyer sur des hypothèses lors de la phase de configuration initiale garantit de mauvais résultats de compactage et des machines endommagées. Comprendre les exigences techniques exactes de L'installation et la mise en service du vibroflot sont nécessaires pour maintenir l'élan du site et garantir l'intégrité structurelle du terrain amélioré.
Points clés à retenir
L'intégrité mécanique n'est pas négociable : un montage inapproprié et des capacités de grue inadaptées sont les principales causes de défaillances physiques catastrophiques lors de la configuration initiale.
Vulnérabilités électriques : les fluctuations de l'alimentation électrique et les armoires de commande mal configurées peuvent provoquer un grillage immédiat du moteur ou des données de compactage erratiques.
L'élément humain : même les équipements haut de gamme tomberont en panne sans une formation rigoureuse des opérateurs, spécifique au site, adaptée aux conditions exactes du sol, aux mouvements de rétraction et aux méthodes d'alimentation (alimentation par le haut ou par le bas).
Responsabilité du fournisseur : la véritable sécurité du projet repose sur la capacité d'un fournisseur à fournir un dépannage rapide sur site et une assistance à l'installation robuste, et pas seulement sur la livraison du matériel.
Les réalités de l’installation et de la mise en service du Vibroflot
Définir les critères de réussite
L'établissement de mesures de référence avant l'arrivée de l'équipement sur site évite des évaluations de performances ambiguës ultérieurement. Une configuration réussie nécessite des lectures d'ampérage stables qui correspondent aux paramètres à vide spécifiés par le fabricant. Les opérateurs doivent vérifier la fréquence de vibration correcte lorsque la sonde est suspendue dans les airs. Tout écart indique des problèmes de liaison mécanique interne ou d’alimentation électrique. Les liaisons mécaniques sécurisées constituent la mesure de base finale. Chaque bride, boulon et connexion hydraulique doit résister à une énergie cinétique intense sans se desserrer. Si l’équipement ne répond pas à ces critères précis lors des premiers essais à sec, la pénétration dans le sol ne doit pas commencer. Nous recherchons des indicateurs spécifiques au cours de cette phase. Le moteur devrait atteindre sa vitesse de fonctionnement en quelques secondes. Le panneau de commande doit afficher une tension équilibrée entre les trois phases. L'isolateur de vibrations doit absorber la majorité de l'énergie cinétique, gardant la tête de levage relativement immobile.
Le mythe du « Plug-and-Play »
Supposer que les systèmes d’amélioration des sols vibratoires peuvent être déployés instantanément est une idée fausse et dangereuse. Les équipements de compactage robustes exigent une approche de mise en œuvre stricte et progressive. Le processus commence par une inspection complète avant assemblage. Les équipes vérifient les dommages causés par le transport et vérifient tous les numéros de série des composants par rapport au manifeste d'expédition. Ensuite, nous effectuons des tests à sec. Cela implique de suspendre l'unité assemblée et de faire tourner brièvement le moteur pour vérifier le sens de rotation et les vibrations de base. Enfin, des tests humides ont lieu. La sonde est conduite dans un emplacement de test désigné pour surveiller les performances sous la résistance réelle du sol et la pression de l'eau. Sauter une phase garantit un échec opérationnel.
Nous appliquons une séquence stricte pour les phases de test afin d'isoler rapidement les défauts potentiels :
Déballez tous les composants et inspectez le corps principal du vibrateur pour déceler des bosses ou des abrasions profondes.
Vérifiez l'intégrité des joints toriques et des joints sur toutes les brides du tube d'extension.
Connectez l'armoire de commande au générateur et testez le disjoncteur principal sans le moteur connecté.
Assemblez l'isolateur de vibrations, les tubes d'extension et le vibrateur à l'aide de clés dynamométriques calibrées.
Suspendez l’ensemble à un mètre du sol.
Engagez le moteur pendant exactement dix secondes pour vérifier la rotation des phases et écouter les bruits anormaux des roulements.
Abaissez la sonde dans un trou de démarrage pré-percé et lancez le jet d'eau.
Pénétrez jusqu'à la profondeur cible tout en surveillant le pic d'ampérage et le retour de l'eau à la surface.
Variables spécifiques au site et alignement des techniques
Les facteurs environnementaux dictent le calendrier de mise en service et influencent fortement les performances des équipements. Les températures extrêmes modifient la viscosité des fluides hydrauliques et affectent la capacité de refroidissement des armoires de commande électriques. L'accessibilité du site détermine la taille de la grue pouvant être déployée, impactant directement la profondeur maximale de traitement. La pression de l’alimentation en eau est une autre variable. Le compactage latéral à l'eau nécessite une distribution de volume élevé et à haute pression pour briser la tension superficielle et permettre la pénétration. De plus, la technique d’amélioration du sol choisie dicte la configuration. Le compactage pur repose sur des réglages d'amplitude et des vitesses de pénétration différents par rapport à la formation de colonnes de pierre, nécessitant des ajustements spécifiques lors de la phase initiale. de mise en service du vibroflot . phase C'est vous qui devez adapter le matériel au chantier et non l'inverse. Si le site présente des couches d'argile denses au-dessus du sol granulaire cible, le système de jet d'eau nécessite des buses à pression plus élevée. Si le site est éloigné, le stock de pièces détachées doit être doublé.
Pannes mécaniques : connexion et suspension de la grue Vibroflot
Capacité de poids et erreurs de calcul de gréement
La sous-estimation du poids dynamique total de l’assemblage est l’une des principales causes de défaillance du gréement. Le calcul doit inclure la sonde vibroflot, tous les tubes d'extension, l'isolateur de vibrations, les tuyaux d'eau, les câbles électriques et la traînée de matière créée lors de l'extraction. Lors de l’extraction de la sonde dans des sols denses ou cohésifs, les forces d’aspiration multiplient considérablement le poids effectif. La capacité de la grue doit être strictement dimensionnée pour supporter l’ensemble de cette configuration suspendue dans des conditions de charge dynamique, notamment lors des phases de pénétration profonde et d’extraction.
Incorrect Le raccordement de la grue vibroflot entraîne une usure rapide et excessive du câble métallique de la grue. Si la tête de levage n'est pas parfaitement alignée, les forces excentriques sont transférées directement au matériel de montage. Ce désalignement provoque une fatigue du métal dans les manilles et les axes de levage. Dans le pire des cas, un gréement compromis entraîne la chute catastrophique de la sonde, détruisant l'équipement et mettant en danger le personnel du site. Nous exigeons toujours un facteur de sécurité d'au moins 2,5 lors de la sélection de manilles et de câbles métalliques pour les applications vibratoires.
Composants de calcul de charge dynamique
Composant
Contribution au poids
Facteur multiplicateur dynamique
Sonde vibrante principale
Poids de base (par exemple, 2 000 kg - 4 000 kg)
1,5x lors du démarrage initial
Tubes d'extension
Poids cumulé basé sur la profondeur
1,2x pendant l'extraction
Isolateur de vibrations
Poids fixe (par exemple, 500 kg - 1 000 kg)
1,0x (statique)
Tuyaux et câbles
Variable en fonction de la longueur et du volume d'eau
1,1x en raison du mouvement fluide
Force d'aspiration du sol
Variable basée sur la cohésion du sol
Jusqu'à 3,0x dans les argiles lourdes
Désalignement de l’isolateur de vibrations et du tube d’extension
Les tubes d'extension offrent la profondeur nécessaire, mais leurs points de connexion sont très vulnérables. Ne pas serrer correctement les boulons de connexion entre ces tubes permet des mouvements microscopiques pendant le fonctionnement. Ce mouvement cisaille rapidement les boulons, entraînant une séparation structurelle sous terre. Les équipes doivent utiliser des clés dynamométriques calibrées et appliquer des composés frein-filet comme spécifié par le fabricant. Nous vous recommandons de marquer chaque boulon serré avec un stylo à peinture pour vérifier visuellement qu'il n'a pas reculé après les premières heures de fonctionnement.
L'isolateur de vibrations sert de barrière entre la sonde active et la grue. Il absorbe l'énergie cinétique ascendante générée par le poids excentrique. Un isolateur défectueux ou mal installé transfère les vibrations destructrices directement dans la flèche de la grue. Ces secousses continues provoquent des dommages structurels à la grue, perturbent le contrôle de l'opérateur et déclenchent fréquemment les systèmes de sécurité de l'indicateur de moment de charge (LMI) de la grue. Inspectez les amortisseurs en caoutchouc robustes à l’intérieur de l’isolateur avant chaque quart de travail. S'ils présentent des signes de fissures ou de compression excessive, remplacez-les immédiatement.
Intégrité des conduites d'eau et d'air
Les tuyaux de jet d'eau à haute pression et les conduites d'air comprimé subissent de graves abus pendant les phases initiales de levage et d'abaissement. Les points de défaillance courants se produisent au niveau des collecteurs de connexion et le long de l'extérieur des tubes d'extension, là où les tuyaux frottent contre des sols abrasifs. Une conduite d’eau éclatée arrête instantanément la pénétration et peut provoquer l’effondrement du sol autour de la sonde.
L'atténuation nécessite des stratégies strictes d'acheminement des tuyaux. Les lignes doivent être solidement fixées contre les tubes d'extension à l'aide de sangles robustes ou de supports personnalisés. Les opérateurs doivent s'assurer qu'il y a suffisamment de jeu au niveau des points de pivotement pour éviter tout pincement ou rupture lorsque l'ensemble oscille. Des inspections visuelles régulières des gaines des tuyaux pour détecter l'abrasion sont obligatoires avant chaque quart de travail. Nous utilisons des tuyaux renforcés et tressés pour les dix mètres inférieurs de l'ensemble, car cette section subit la friction la plus importante contre les parois du forage.
Risques électriques lors de la mise en service du Vibroflot
Défauts dans le système de commande électrique Vibroflot
L’armoire de commande agit comme le cerveau de l’opération, gérant des charges électriques massives. Des erreurs de câblage courantes se produisent fréquemment entre le générateur, l’armoire de commande et le moteur. Les connexions des bornes desserrées causées par les vibrations du transit entraînent des arcs électriques, une surchauffe localisée et des fusibles grillés. Chaque connexion au sein du Le système de commande électrique vibroflot doit être resserré et vérifié par un électricien qualifié avant la mise sous tension.
L'inversion de phase constitue un risque grave lors du câblage initial. Si les lignes électriques triphasées sont connectées dans le désordre, le poids excentrique interne tourne dans le mauvais sens. Même si le moteur continue de fonctionner, la rotation vers l'arrière affecte gravement l'efficacité du compactage. Plus dangereux encore, cela peut provoquer le dévissage des composants mécaniques internes filetés pendant le fonctionnement, entraînant une destruction interne totale du vibrateur. Utilisez toujours un compteur de rotation de phase sur les bornes de sortie de l'armoire de commande avant de connecter le câble du moteur principal.
Incohérences d’alimentation électrique et dimensionnement du générateur
Utiliser des générateurs sous-dimensionnés est une erreur fréquente et coûteuse. Le courant de démarrage massif, appelé courant d'appel, nécessaire pour faire tourner le lourd poids excentrique peut être trois à cinq fois supérieur au courant de fonctionnement continu. Si le générateur ne peut pas gérer ce pic initial, la tension chute instantanément. Cela provoque le broutage des contacteurs de l’armoire de commande et le calage du moteur.
Les grands chantiers de construction nécessitent souvent de longs câbles entre le générateur et la cabine de commande. Les longueurs de câble étendues créent une résistance électrique naturelle, entraînant des chutes de tension importantes aux bornes du moteur. Le fonctionnement du moteur à des tensions inférieures à la tension nominale l'oblige à consommer un courant excessif pour maintenir le couple. Cela génère une chaleur extrême, dégrade l’isolation du stator et entraîne finalement une panne prématurée du moteur.
Directives sur le dimensionnement du générateur et la longueur des câbles
Puissance nominale du moteur (kW)
Taille minimale du générateur (kVA)
Longueur maximale du câble (jauge standard)
Longueur de mise à niveau du câble recommandée
75 kW
150 kVA
50 mètres
> 50 mètres
130 kW
250 kVA
40 mètres
> 40 mètres
180 kW
350 kVA
30 mètres
> 30 mètres
Étalonnage du capteur et de l'enregistrement des données
L'amélioration moderne des sols repose en grande partie sur l'enregistrement des données en temps réel pour vérifier les normes de compactage. L'étalonnage des codeurs de profondeur, des transducteurs d'ampérage et des capteurs de pression lors de la mise en service est une nécessité absolue. Les capteurs de profondeur montés sur le treuil de la grue doivent être mis à zéro avec précision au niveau du sol pour garantir que les profondeurs de traitement répondent aux spécifications techniques.
L’enregistrement de fausses données de compactage en raison de capteurs non calibrés ou endommagés met en péril l’ensemble du projet. Si le capteur d'ampérage indique une valeur artificiellement élevée, l'opérateur arrêtera le compactage prématurément, laissant des zones de sol meubles. S'il est artificiellement bas, l'opérateur compactera trop, ce qui lui fera perdre du temps et risquera de coincer l'équipement. Toutes les sorties des capteurs doivent être comparées aux mesures manuelles pendant la phase de test humide. Nous mesurons manuellement les trois premiers points de compactage avec un ruban à mesurer lesté pour vérifier que l'encodeur de profondeur numérique suit avec précision.
Goulots d’étranglement opérationnels et erreur humaine
Le coût d’une formation inadéquate des opérateurs de vibroflottation
Il existe un énorme fossé entre les connaissances théoriques et l’exploitation pratique sur site. Les équipements lourds se comportent différemment selon la stratigraphie du sol. Sans rigueur Lors de la formation des opérateurs de vibroflottation , les équipes ont du mal à gérer le timing précis des phases de pénétration, de maintien et d'extraction. Faire fonctionner l’équipement ne consiste pas simplement à abaisser un poids dans le sol ; cela nécessite de lire l'ampérage pour comprendre les changements de densité du sol en temps réel.
Des mouvements de rétraction incorrects compromettent directement la conception de l'amélioration du sol. Le vibroflot doit être démarré et arrêté à des moments prédéterminés et à des intervalles de profondeur spécifiques. Le non-respect de ces intervalles entraîne un compactage irrégulier et laisse des masses de sol instables cachées sous la surface. De plus, des opérateurs non formés provoquent fréquemment des blocages d’équipements. Forcer la pénétration dans des couches denses du sol sans jet d’eau adéquat crée un effet de vide, bloquant la sonde sous terre et nécessitant une excavation coûteuse pour la récupérer.
Interprétation erronée des conditions du sol lors des tests initiaux
L’application de paramètres d’installation rigides à des profils de sol variables garantit de mauvais résultats. Le sol est rarement uniforme. Les opérateurs doivent ajuster leurs techniques à mesure qu’ils rencontrent différentes couches. Les sols cohésifs réagissent très différemment des remblais granulaires. Dans les sols cohérents, le trou ne s’effondre généralement pas sur lui-même. Cela permet de retirer la sonde tandis que l'agrégat est progressivement déversé dans le vide pour former une colonne de vibropierre.
À l’inverse, les remblais granulaires nécessitent différentes tactiques de stabilisation, reposant souvent sur un simple compactage où le sol environnant s’effondre contre la sonde. La méthode d’alimentation modifie également radicalement les protocoles de mise en service. Les systèmes d'alimentation par le haut sont suspendus et reposent sur le déversement de granulats en surface. Les systèmes d'alimentation par le bas sont beaucoup plus complexes, nécessitant l'étalonnage des trémies de matériaux, des conduites de pression d'air comprimé et des débits des tuyaux de tremie pour garantir que la pierre est livrée directement à l'extrémité de la sonde sans se boucher.
Défauts de mise en service courants et stratégies d'atténuation
Catégorie de défaut
Symptôme observé
Cause profonde probable
Mesures d'atténuation
Mécanique
La flèche de la grue tremble violemment
Défaillance de l'isolateur de vibrations ou amortisseurs contournés
Inspecter les éléments en caoutchouc de l'isolateur ; vérifier l'alignement de la tête de levage.
Électrique
Le moteur cale immédiatement au démarrage
Générateur sous-dimensionné pour le courant d'appel
Améliorer la valeur kVA du générateur ; vérifiez la chute de tension dans les câbles.
Opérationnel
La sonde refuse de pénétrer dans la couche arable
Pression de jet d'eau insuffisante
Dégagez les buses bouchées ; vérifiez que la sortie de la pompe à eau correspond aux spécifications.
Enregistrement des données
Lectures de profondeur erratiques sur le moniteur
L'encodeur du treuil glisse ou n'est pas calibré
Remise à zéro de l'encodeur au niveau du sol ; serrez les supports de montage.
Évaluation de votre fournisseur d'équipement Vibroflot pour le succès de la mise en œuvre
Évaluation de la profondeur du support d'installation de Vibroflot
L'acquisition du matériel n'est que la première étape. La véritable valeur d'un fournisseur réside dans son accord de niveau de service (SLA) de mise en service. Les chefs de projet doivent déterminer si le fournisseur envoie un technicien qualifié sur le site ou s'il s'appuie entièrement sur une assistance téléphonique à distance. L'assistance à distance est insuffisante pour diagnostiquer des défauts hydrauliques ou électriques complexes sur un site actif. Complet L’assistance à l’installation de vibroflot nécessite une expertise pratique.
Un fournisseur fiable réalisera un audit du site avant mobilisation. Cet audit vérifie que les capacités de la grue de l'entrepreneur correspondent au poids dynamique de l'équipement. Cela implique également d'examiner les rapports géotechniques du sol pour confirmer que la taille de la sonde, la puissance du moteur et la méthode d'alimentation sélectionnées sont réellement capables d'atteindre les densités de compactage requises dans cette géologie spécifique. Nous attendons des fournisseurs qu’ils fournissent une liste de contrôle de mobilisation détaillée des semaines avant l’expédition de l’équipement.
Garantie, pièces de rechange et dépannage sur site
Les décideurs sont souvent confrontés à un compromis entre des coûts d'équipement initiaux inférieurs et une sécurité opérationnelle à long terme. Acheter du matériel moins cher auprès d’un fournisseur ne disposant pas d’un stock localisé de pièces de rechange représente un risque énorme. Lorsqu'un composant propriétaire tombe en panne, attendre des semaines pour l'expédition internationale paralyse le projet. Une prime Le fournisseur d'équipement vibroflot gère des centres de pièces régionaux et propose une expédition immédiate.
Pour atténuer les temps d'arrêt, des pièces de rechange critiques spécifiques doivent être mandatées dans le contrat d'approvisionnement initial. Les sites ne doivent jamais fonctionner sans contacteurs électriques de secours, sans fusibles à haut ampérage, sans flexibles hydrauliques de remplacement et sans boulons de connexion spécialisés à haute résistance. La présence physique de ces pièces sur place lors de la mise en service permet aux techniciens de résoudre les problèmes initiaux en quelques minutes plutôt qu'en quelques jours.
Nous exigeons que les pièces de rechange suivantes soient sur place avant le début de la mise en service :
Ensemble complet de joints toriques et de joints de bride de remplacement.
Trois jeux de fusibles à haut ampérage pour l'armoire de commande principale.
Un contacteur principal de rechange adapté à la puissance kW du moteur.
Cinquante mètres de tuyau de jet d'eau renforcé avec raccords rapides assortis.
Deux jeux complets de boulons haute résistance pour les connexions des tubes d'extension.
Conclusion
Pour garantir un déploiement fluide et réussi de votre équipement d’amélioration du sol, exécutez immédiatement les étapes suivantes :
Initiez une liste de contrôle d’audit mécanique et électrique avant l’installation avec le fournisseur de votre choix au moins 30 jours avant la mobilisation de l’équipement.
Vérifiez tous les tableaux de charges de la grue par rapport au poids dynamique maximum du vibroflot entièrement assemblé, des tubes d'extension et des forces d'aspiration du sol anticipées.
Exigez un inventaire localisé des pièces de rechange sur site, en ciblant spécifiquement les éléments à forte usure tels que les tuyaux, les fusibles et les boulons de connexion avant le premier test à sec.
Planifiez des journées de formation dédiées et spécifiques au site pour que les opérateurs puissent s'entraîner aux mouvements de rétraction et à la lecture des jauges sous la supervision directe du fournisseur.
FAQ
Q : Quelle est la cause la plus fréquente de panne de moteur lors de la mise en service du vibroflot ?
R : La cause la plus fréquente est l'utilisation de générateurs sous-dimensionnés qui ne parviennent pas à supporter le courant de démarrage massif requis par le moteur. Cette incapacité à gérer le courant d'appel entraîne de graves chutes de tension dans les câbles, provoquant une surchauffe rapide du moteur et finalement une destruction de l'isolation du stator.
Q : Comment vérifier une connexion sécurisée d’une grue vibroflot ?
R : La vérification nécessite une inspection stricte de l’isolateur de vibrations et de tout le matériel de levage. Les équipages doivent vérifier les caractéristiques des manilles par rapport au poids dynamique total. Enfin, des tests de charge dynamique doivent être effectués en suspendant la configuration entièrement assemblée et en faisant tourner le moteur dans les airs avant toute pénétration dans le sol.
Q : Pourquoi la rotation des phases est-elle essentielle dans le système de commande électrique vibroflot ?
R : Une rotation de phase incorrecte fait tourner le poids excentrique interne vers l’arrière. Cela réduit considérablement la force de compactage délivrée au sol et crée un risque important de dévissage des composants mécaniques à filetage interne, ce qui peut détruire le vibrateur de l'intérieur vers l'extérieur.
Q : Que devrait inclure la formation standard des opérateurs de vibroflotation ?
R : La formation standard doit couvrir des protocoles de sécurité stricts, une signalisation précise de la grue et une surveillance de l'ampérage en temps réel. Les opérateurs doivent également apprendre le contrôle de la pression de l'eau, le moment exact des mouvements de rétraction à des intervalles de profondeur spécifiques et les procédures d'arrêt d'urgence pour éviter le blocage de l'équipement.
Q : Combien de temps prennent l’installation et la mise en service du vibroflot standard ?
R : Une phase de mise en service standard prend généralement de deux à cinq jours. Ce calendrier dépend fortement de l'état de préparation du site, de la complexité de la configuration de l'équipement, des variables environnementales et de la présence physique d'un technicien expérimenté du fournisseur pour guider les phases de tests secs et humides.
Q : Quelle est la différence entre la mise en service d'un vibroflot à alimentation supérieure et celle d'un vibroflot à alimentation inférieure ?
R : Les systèmes d'alimentation par le haut sont plus simples, ils reposent sur des sondes suspendues et gèrent le déversement progressif d'agrégats depuis la surface. Les systèmes d'alimentation par le bas ajoutent une complexité significative, nécessitant un calibrage méticuleux de la trémie de matériau, des conduites de pression d'air comprimé et des débits des tuyaux de tremie pour éviter les blocages de pierres.