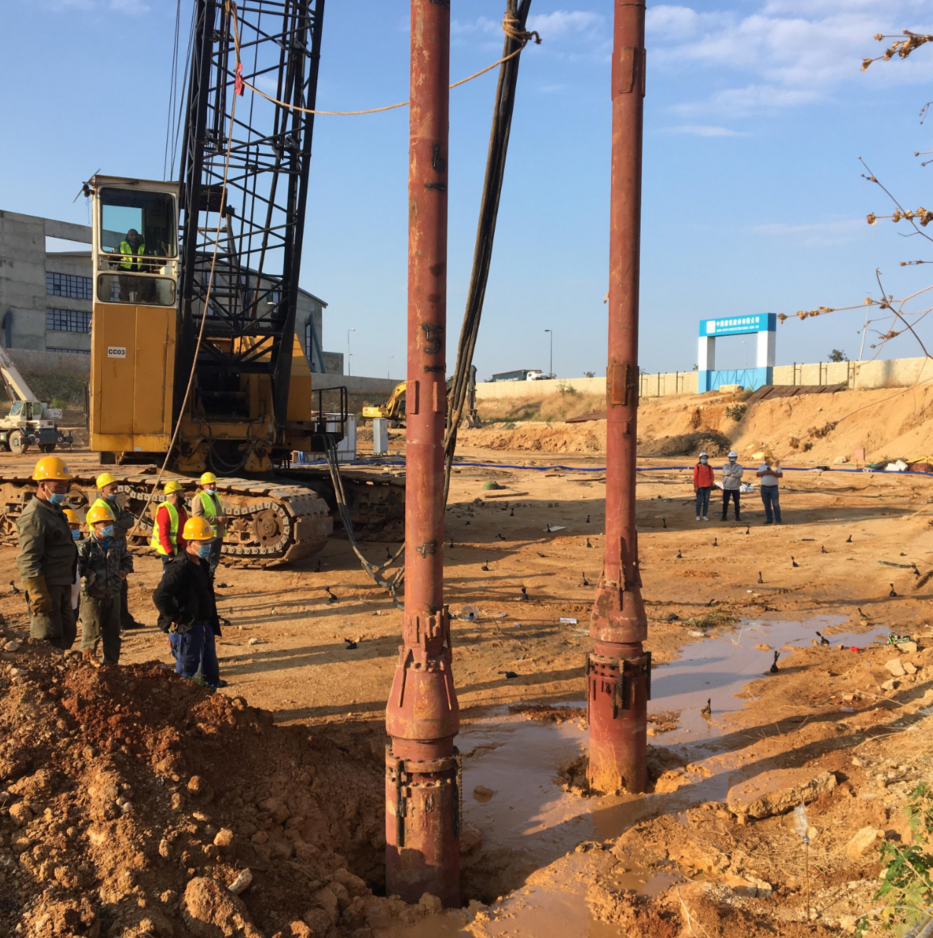
Projekte zur Bodenverbesserung sind mit enormen finanziellen und betrieblichen Risiken verbunden. Auf aktiven Baustellen führen Geräteausfälle direkt zu schwerwiegenden Projektverzögerungen und zusätzlichen Kostenüberschreitungen. Die Integration schwerer Vibrationsgeräte in komplexe elektrische und hydraulische Systeme in unvorhersehbaren Umgebungen ist sehr fehleranfällig, wenn sie nicht strikt gemanagt wird. Die Bedingungen vor Ort ändern sich schnell und kleinere Einrichtungsfehler führen oft zu katastrophalen mechanischen oder elektrischen Fehlern. Für eine erfolgreiche Bereitstellung ist es erforderlich, weit über die grundlegenden Handbücher der Anbieter hinauszugehen. Projektmanager und Bauingenieure müssen proaktiv mechanische, elektrische und betriebliche Fehlerquellen identifizieren, lange bevor sie die Produktion stoppen. Wenn man sich während der anfänglichen Einrichtungsphase auf Annahmen verlässt, führt dies zu schlechten Verdichtungsergebnissen und beschädigten Maschinen. Verständnis der genauen technischen Anforderungen von Die Installation und Inbetriebnahme von Vibroflot ist erforderlich, um die Dynamik vor Ort aufrechtzuerhalten und die strukturelle Integrität des verbesserten Bodens sicherzustellen.
Wichtige Erkenntnisse
Mechanische Integrität ist nicht verhandelbar: Unsachgemäße Montage und nicht übereinstimmende Krankapazitäten sind die Hauptursachen für katastrophale physische Ausfälle bei der Ersteinrichtung.
Elektrische Schwachstellen: Schwankungen in der Stromversorgung und falsch konfigurierte Schaltschränke können zum sofortigen Durchbrennen des Motors oder zu unregelmäßigen Verdichtungsdaten führen.
Das menschliche Element: Selbst erstklassige Geräte werden ohne eine strenge, standortspezifische Schulung des Bedieners scheitern, die auf die genauen Bodenbedingungen, Rückzugsbewegungen und Vorschubmethoden (Ober- oder Untervorschub) zugeschnitten ist.
Verantwortlichkeit des Anbieters: Echte Projektsicherheit hängt von der Fähigkeit eines Anbieters ab, schnelle Fehlerbehebung vor Ort und zuverlässigen Installationssupport zu bieten, und nicht nur von der Hardwarelieferung.
Die Realitäten der Installation und Inbetriebnahme von Vibroflot
Erfolgskriterien definieren
Durch die Festlegung grundlegender Kennzahlen vor dem Eintreffen der Geräte vor Ort werden spätere mehrdeutige Leistungsbewertungen vermieden. Für eine erfolgreiche Einrichtung sind stabile Stromstärkewerte erforderlich, die mit den vom Hersteller angegebenen Leerlaufparametern übereinstimmen. Bediener müssen die korrekte Vibrationsfrequenz überprüfen, während die Sonde in der Luft hängt. Jede Abweichung weist auf interne mechanische Bindungen oder Probleme mit der Stromversorgung hin. Sichere mechanische Verbindungen bilden die endgültige Basismetrik. Jeder Flansch, jede Schraube und jede hydraulische Verbindung muss starker kinetischer Energie standhalten, ohne sich zu lösen. Erfüllt die Ausrüstung beim ersten Trockenlauf nicht genau diese Kriterien, darf mit dem Eindringen in den Boden nicht begonnen werden. In dieser Phase suchen wir nach konkreten Indikatoren. Der Motor sollte innerhalb von Sekunden die Betriebsgeschwindigkeit erreichen. Das Bedienfeld muss eine ausgeglichene Spannung über alle drei Phasen anzeigen. Der Schwingungsisolator sollte den Großteil der kinetischen Energie absorbieren und den Hubkopf relativ ruhig halten.
Der „Plug-and-Play“-Mythos
Die Annahme, dass Vibrations-Bodenverbesserungssysteme sofort eingesetzt werden können, ist ein gefährlicher Irrglaube. Hochleistungsverdichtungsgeräte erfordern einen strikten, schrittweisen Implementierungsansatz. Der Prozess beginnt mit einer umfassenden Inspektion vor der Montage. Die Teams prüfen, ob Transportschäden vorliegen, und überprüfen die Seriennummern aller Komponenten anhand des Versandmanifests. Als nächstes führen wir Trockentests durch. Dazu muss die zusammengebaute Einheit aufgehängt und der Motor kurz laufen gelassen werden, um die Drehrichtung und die Grundvibration zu überprüfen. Abschließend erfolgt die Nassprüfung. Die Sonde wird an einen dafür vorgesehenen Testort gefahren, um die Leistung unter tatsächlichem Bodenwiderstand und Wasserdruck zu überwachen. Das Überspringen einer Phase garantiert einen Betriebsausfall.
Wir erzwingen eine strikte Reihenfolge der Testphasen, um potenzielle Fehler frühzeitig zu isolieren:
Nehmen Sie alle Komponenten aus der Kiste und prüfen Sie den Hauptvibratorkörper auf Dellen oder tiefe Abnutzungen.
Überprüfen Sie die Unversehrtheit der O-Ringe und Dichtungen an allen Verlängerungsrohrflanschen.
Schließen Sie den Schaltschrank an den Generator an und testen Sie den Hauptschalter ohne angeschlossenen Motor.
Montieren Sie den Vibrationsisolator, die Verlängerungsrohre und den Vibrator mit kalibrierten Drehmomentschlüsseln.
Hängen Sie die gesamte Baugruppe einen Meter über dem Boden auf.
Lassen Sie den Motor genau zehn Sekunden lang einkuppeln, um die Phasendrehung zu überprüfen und auf ungewöhnliche Lagergeräusche zu achten.
Senken Sie die Sonde in ein vorgebohrtes Startloch und starten Sie den Wasserstrahl.
Eindringen Sie bis zur Zieltiefe und überwachen Sie dabei den Stromanstieg und den Wasserrückfluss an der Oberfläche.
Standortspezifische Variablen und Technikausrichtung
Umweltfaktoren bestimmen den Zeitplan für die Inbetriebnahme und haben großen Einfluss auf die Geräteleistung. Temperaturextreme verändern die Viskosität von Hydraulikflüssigkeiten und beeinträchtigen die Kühlleistung elektrischer Schaltschränke. Die Zugänglichkeit des Standorts bestimmt die Größe des Krans, der eingesetzt werden kann, und wirkt sich direkt auf die maximale Bearbeitungstiefe aus. Der Wasserversorgungsdruck ist eine weitere Variable. Die Seitenwasserverdichtung erfordert eine großvolumige Hochdruckförderung, um die Oberflächenspannung zu brechen und das Eindringen zu ermöglichen. Darüber hinaus bestimmt die gewählte Bodenverbesserungstechnik den Aufbau. Bei der reinen Verdichtung sind im Vergleich zur Steinsäulenbildung andere Amplitudeneinstellungen und Eindringgeschwindigkeiten erforderlich, was zu Beginn spezifische Anpassungen erfordert Vibroflot-Inbetriebnahmephase . Sie müssen die Ausrüstung an den Standort anpassen, nicht umgekehrt. Wenn der Standort dichte Tonschichten über dem körnigen Zielboden aufweist, sind für das Wasserstrahlsystem Düsen mit höherem Druck erforderlich. Liegt der Standort an einem abgelegenen Standort, muss der Ersatzteilbestand verdoppelt werden.
Mechanische Fehler: Die Verbindung und Aufhängung des Vibroflot-Krans
Gewichtskapazität und Fehleinschätzungen der Takelage
Die Unterschätzung des dynamischen Gesamtgewichts der Baugruppe ist eine der Hauptursachen für das Versagen der Takelage. Die Berechnung muss die Vibroflot-Sonde, alle Verlängerungsrohre, den Vibrationsisolator, Wasserschläuche, Elektrokabel und den beim Absaugen entstehenden Materialwiderstand einbeziehen. Beim Herausziehen der Sonde aus dichten oder bindigen Böden vervielfachen die Saugkräfte das effektive Gewicht deutlich. Die Krankapazität muss streng darauf ausgelegt sein, diese gesamte hängende Konfiguration unter dynamischen Lastbedingungen zu tragen, insbesondere während der Phasen des tiefen Eindringens und Herausziehens.
Unangemessen Eine Vibroflot-Kranverbindung führt zu einem schnellen und übermäßigen Verschleiß des Krandrahtseils. Wenn der Hubkopf nicht perfekt ausgerichtet ist, übertragen sich die exzentrischen Kräfte direkt auf die Rigging-Hardware. Diese Fehlausrichtung führt zu Metallermüdung in Schäkeln und Hebebolzen. Im schlimmsten Fall führt eine beschädigte Takelage dazu, dass die Sonde katastrophal herunterfällt, die Ausrüstung zerstört und das Personal vor Ort gefährdet wird. Bei der Auswahl von Schäkeln und Drahtseilen für Vibrationsanwendungen setzen wir stets einen Sicherheitsfaktor von mindestens 2,5 voraus.
Komponenten zur dynamischen Lastberechnung
Komponente
Gewichtsbeitrag
Dynamischer Multiplikatorfaktor
Hauptvibratorsonde
Grundgewicht (z. B. 2000 kg – 4000 kg)
1,5x beim ersten Start
Verlängerungsrohre
Kumuliertes Gewicht basierend auf der Tiefe
1,2x während der Extraktion
Schwingungsisolator
Festes Gewicht (z. B. 500 kg – 1000 kg)
1,0x (statisch)
Schläuche und Kabel
Variabel je nach Länge und Wassermenge
1,1x aufgrund der Flüssigkeitsbewegung
Bodensaugkraft
Variable basierend auf der Bodenkohäsion
Bis zu 3,0x in schwerem Ton
Fehlausrichtung von Vibrationsisolator und Verlängerungsrohr
Verlängerungsrohre bieten die nötige Tiefenreichweite, ihre Verbindungspunkte sind jedoch sehr anfällig. Wenn die Verbindungsschrauben zwischen diesen Rohren nicht richtig angezogen werden, können während des Betriebs mikroskopische Bewegungen auftreten. Durch diese Bewegung werden die Bolzen schnell abgerissen, was zu einer strukturellen Trennung im Untergrund führt. Die Besatzungen müssen kalibrierte Drehmomentschlüssel verwenden und Schraubensicherungsmittel gemäß den Herstellerangaben verwenden. Wir empfehlen, jede angezogene Schraube mit einem Farbstift zu markieren, um visuell zu überprüfen, ob sie sich nach den ersten Betriebsstunden nicht gelöst hat.
Der Schwingungsisolator dient als Barriere zwischen der aktiven Sonde und dem Kran. Es absorbiert die nach oben gerichtete kinetische Energie, die durch das exzentrische Gewicht erzeugt wird. Ein defekter oder falsch installierter Isolator überträgt zerstörerische Vibrationen direkt zurück in den Kranausleger. Diese anhaltenden Erschütterungen führen zu strukturellen Schäden am Kran, beeinträchtigen die Kontrolle des Bedieners und lösen häufig die Sicherheitssysteme des Krans zur Lastmomentanzeige (LMI) aus. Überprüfen Sie vor jeder Schicht die robusten Gummidämpfer im Inneren des Isolators. Wenn sie Anzeichen von Rissen oder übermäßigem Druck aufweisen, ersetzen Sie sie sofort.
Integrität der Wasser- und Luftleitungen
Hochdruck-Wasserstrahlschläuche und Druckluftleitungen werden während der ersten Hebe- und Senkphase stark beansprucht. Häufige Fehlerstellen treten an den Anschlussverteilern und an der Außenseite der Verlängerungsrohre auf, wo Schläuche an abrasiven Böden reiben. Eine geplatzte Wasserleitung stoppt das Eindringen sofort und kann dazu führen, dass der umgebende Boden um die Sonde herum zusammenbricht.
Zur Schadensbegrenzung sind strenge Strategien zur Schlauchführung erforderlich. Die Leitungen müssen mit robusten Gurten oder kundenspezifischen Halterungen fest an den Verlängerungsrohren befestigt werden. Bediener müssen sicherstellen, dass an den Drehpunkten genügend Spiel vorhanden ist, um ein Einklemmen oder Abtrennen beim Schwenken der Baugruppe zu verhindern. Regelmäßige Sichtprüfungen der Schlauchmäntel auf Abrieb sind vor jeder Schicht obligatorisch. Für die unteren zehn Meter der Anlage verwenden wir verstärkte, drahtgeflochtene Schläuche, da in diesem Abschnitt die größte Reibung an den Bohrlochwänden auftritt.
Elektrische Risiken während der Inbetriebnahme von Vibroflot
Fehler im elektrischen Steuersystem von Vibroflot
Der Schaltschrank fungiert als Gehirn des Betriebs und verwaltet enorme elektrische Lasten. Häufig kommt es zu Verkabelungsfehlern zwischen Generator, Schaltschrank und Motor. Durch Transporterschütterungen verursachte lose Anschlussverbindungen führen zu Lichtbögen, örtlicher Überhitzung und durchgebrannten Sicherungen. Jede Verbindung innerhalb der Das elektrische Steuersystem von vibroflot muss vor dem Einschalten von einem qualifizierten Elektriker nachgezogen und überprüft werden.
Bei der Erstverdrahtung besteht eine große Gefahr der Phasenumkehr. Wenn die dreiphasigen Stromleitungen in falscher Reihenfolge angeschlossen werden, dreht sich das interne Exzentergewicht in die falsche Richtung. Während der Motor noch läuft, beeinträchtigt die Rückwärtsdrehung die Verdichtungseffizienz erheblich. Noch gefährlicher ist, dass sich die inneren mechanischen Komponenten mit Gewinde während des Betriebs lösen können, was zur vollständigen inneren Zerstörung des Vibrators führen kann. Benutzen Sie immer einen Phasendrehmesser an den Ausgangsklemmen des Schaltschranks, bevor Sie das Hauptmotorkabel anschließen.
Inkonsistenzen bei der Stromversorgung und bei der Generatordimensionierung
Die Verwendung unterdimensionierter Generatoren ist ein häufiger und kostspieliger Fehler. Der enorme Anlaufstrom, der sogenannte Einschaltstrom, der zum Hochdrehen des schweren Exzentergewichts erforderlich ist, kann drei- bis fünfmal höher sein als der Dauerstrom. Wenn der Generator diese anfängliche Spannungsspitze nicht verarbeiten kann, fällt die Spannung sofort ab. Dies führt zum Klappern der Schaltschrankschütze und zum Abwürgen des Motors.
Auf großen Baustellen sind oft lange Kabelwege zwischen Generator und Steuerkabine erforderlich. Längere Kabellängen erzeugen einen natürlichen elektrischen Widerstand, der zu erheblichen Spannungsabfällen an den Motorklemmen führt. Der Betrieb des Motors mit Spannungen, die unter der Nennspannung liegen, führt dazu, dass er übermäßig viel Strom zieht, um das Drehmoment aufrechtzuerhalten. Dies erzeugt extreme Hitze, verschlechtert die Statorisolierung und führt letztendlich zu einem vorzeitigen Motorausfall.
Richtlinien zur Generatordimensionierung und Kabellänge
Motornennleistung (kW)
Mindestgeneratorgröße (kVA)
Maximale Kabellänge (Standardstärke)
Empfohlene Kabel-Upgrade-Länge
75 kW
150 kVA
50 Meter
> 50 Meter
130 kW
250 kVA
40 Meter
> 40 Meter
180 kW
350 kVA
30 Meter
> 30 Meter
Kalibrierung von Sensoren und Datenprotokollierung
Die moderne Bodenverbesserung stützt sich in hohem Maße auf Echtzeit-Datenprotokollierung zur Überprüfung der Verdichtungsstandards. Die Kalibrierung von Tiefenencodern, Stromwandlern und Drucksensoren während der Inbetriebnahme ist eine absolute Notwendigkeit. An der Kranwinde montierte Tiefensensoren müssen auf Bodenhöhe genau auf Null eingestellt werden, um sicherzustellen, dass die Behandlungstiefen den technischen Spezifikationen entsprechen.
Die Aufzeichnung falscher Verdichtungsdaten aufgrund nicht kalibrierter oder beschädigter Sensoren gefährdet das gesamte Projekt. Wenn der Stromsensor einen künstlich hohen Wert anzeigt, stoppt der Bediener die Verdichtung vorzeitig und hinterlässt lockere Bodenzonen. Wenn der Wert künstlich niedrig ist, wird der Bediener zu stark verdichten, was Zeit verschwendet und das Risiko von Geräteblockaden mit sich bringt. Alle Sensorausgänge müssen mit manuellen Messungen während der Nasstestphase abgeglichen werden. Wir messen die ersten drei Verdichtungspunkte manuell mit einem gewichteten Maßband, um zu überprüfen, ob der digitale Tiefenencoder die Spur genau verfolgt.
Operative Engpässe und menschliches Versagen
Die Kosten einer unzureichenden Ausbildung des Vibroflotations-Bedieners
Es besteht eine enorme Lücke zwischen theoretischem Wissen und der praktischen Umsetzung vor Ort. Schweres Gerät verhält sich je nach Bodenstratigraphie unterschiedlich. Ohne rigoros Bei der Ausbildung von Vibroflotationsbedienern fällt es den Besatzungen schwer, den genauen Zeitpunkt der Penetrations-, Halte- und Extraktionsphasen zu steuern. Bei der Bedienung der Ausrüstung geht es nicht einfach nur darum, ein Gewicht in den Boden zu senken; Es ist das Ablesen des Stromstärkemessers erforderlich, um Änderungen der Bodendichte in Echtzeit zu verstehen.
Falsche Rückzugsbewegungen gefährden direkt das Bodenverbesserungsdesign. Der Vibroflot muss zu vorgegebenen Zeiten und in bestimmten Tiefenintervallen gestartet und gestoppt werden. Die Nichteinhaltung dieser Abstände führt zu einer ungleichmäßigen Verdichtung und hinterlässt instabile Bodenmassen unter der Oberfläche. Darüber hinaus verursachen ungeschulte Bediener häufig Geräteblockaden. Das erzwungene Eindringen in dichte Bodenschichten ohne ausreichenden Wasserstrahl erzeugt einen Vakuumeffekt, der die Sonde unter der Erde festhält und kostspielige Ausgrabungen erfordert, um sie zu bergen.
Fehlinterpretation der Bodenbedingungen während der ersten Tests
Die Anwendung starrer Installationsparameter auf variable Bodenprofile garantiert schlechte Ergebnisse. Der Boden ist selten einheitlich. Bediener müssen ihre Techniken anpassen, wenn sie auf unterschiedliche Schichten stoßen. Bindige Böden reagieren ganz anders als körnige Schüttungen. In bindigen Böden fällt das Loch normalerweise nicht in sich zusammen. Dadurch kann die Sonde entfernt werden, während das Aggregat schrittweise in den Hohlraum geschüttet wird, um eine Vibrationssteinsäule zu bilden.
Im Gegensatz dazu erfordern körnige Auffüllungen unterschiedliche Stabilisierungstaktiken, die oft auf reiner Verdichtung beruhen, bei der der umgebende Boden gegen die Sonde kollabiert. Durch die Zuführungsmethode werden auch die Inbetriebnahmeprotokolle drastisch verändert. Top-Feed-Systeme sind freihängend und basieren auf der Abschüttung von Zuschlagstoffen an der Oberfläche. Bodenzuführungssysteme sind weitaus komplexer und erfordern die Kalibrierung von Materialtrichtern, Druckluftleitungen und Tremie-Rohrdurchflussraten, um sicherzustellen, dass der Stein ohne Verstopfungen direkt zur Sondenspitze gefördert wird.
Häufige Inbetriebnahmefehler und Strategien zur Schadensbegrenzung
Fehlerkategorie
Beobachtetes Symptom
Wahrscheinliche Grundursache
Schadensbegrenzungsmaßnahme
Mechanisch
Der Kranausleger zittert heftig
Ausfall des Schwingungsisolators oder umgangene Dämpfer
Überprüfen Sie die Gummielemente des Isolators. Überprüfen Sie die Ausrichtung des Hubkopfes.
Elektrisch
Motor geht beim Starten sofort aus
Der Generator ist für den Einschaltstrom zu klein dimensioniert
KVA-Leistung des Generators verbessern; Überprüfen Sie den Spannungsabfall an den Kabeln.
Betriebsbereit
Sonde weigert sich, in den Oberboden einzudringen
Unzureichender Wasserstrahldruck
Verstopfte Düsen reinigen; Überprüfen Sie, ob die Wasserpumpenleistung mit den Spezifikationen übereinstimmt.
Datenprotokollierung
Unregelmäßige Tiefenmessungen auf dem Monitor
Winden-Encoder rutscht oder ist nicht kalibriert
Encoder auf Bodenhöhe neu auf Null stellen; Befestigungsklammern festziehen.
Bewerten Sie Ihren Vibroflot-Ausrüstungslieferanten hinsichtlich des Implementierungserfolgs
Beurteilung der Tiefe der Vibroflot-Installationsunterstützung
Die Beschaffung der Ausrüstung ist nur der erste Schritt. Der wahre Wert eines Anbieters liegt in seinem Service Level Agreement (SLA). Projektmanager müssen entscheiden, ob der Lieferant einen qualifizierten Techniker vor Ort schickt oder sich ausschließlich auf telefonischen Fernsupport verlässt. Für die Diagnose komplexer hydraulischer oder elektrischer Fehler an einem aktiven Standort reicht die Fernunterstützung nicht aus. Umfassend Die Installationsunterstützung von vibroflot erfordert praktisches Fachwissen.
Ein zuverlässiger Lieferant führt vor der Mobilisierung ein Standortaudit durch. Bei diesem Audit wird überprüft, ob die Krankapazitäten des Auftragnehmers mit dem dynamischen Gewicht der Ausrüstung übereinstimmen. Dazu gehört auch die Überprüfung der geotechnischen Bodenberichte, um zu bestätigen, dass die ausgewählte Sondengröße, Motorleistung und Zufuhrmethode tatsächlich in der Lage sind, die erforderlichen Verdichtungsdichten in dieser spezifischen Geologie zu erreichen. Wir erwarten von Lieferanten, dass sie Wochen vor dem Versand der Ausrüstung eine detaillierte Checkliste für die Mobilisierung bereitstellen.
Garantie, Ersatzteile und Fehlerbehebung vor Ort
Entscheidungsträger müssen oft einen Kompromiss zwischen geringeren Vorabkosten für die Ausrüstung und langfristiger Betriebssicherheit eingehen. Der Kauf günstigerer Geräte von einem Anbieter ohne lokalen Ersatzteilbestand birgt ein enormes Risiko. Wenn eine proprietäre Komponente ausfällt, lähmt das wochenlange Warten auf den internationalen Versand das Projekt. Eine Prämie Der Ausrüstungslieferant von vibroflot unterhält regionale Ersatzteilzentren und bietet sofortigen Versand.
Um Ausfallzeiten zu minimieren, müssen bestimmte kritische Ersatzteile im ursprünglichen Beschaffungsvertrag vorgeschrieben werden. Standorte sollten niemals ohne elektrische Notstromschütze, Hochstromsicherungen, Ersatzhydraulikschläuche und spezielle hochfeste Verbindungsschrauben betrieben werden. Wenn diese Teile während der Inbetriebnahme physisch vor Ort sind, können Techniker anfängliche Kinderkrankheiten innerhalb von Minuten statt Tagen lösen.
Folgende Ersatzteile müssen vor Beginn der Inbetriebnahme vor Ort sein:
Kompletter Satz Ersatz-O-Ringe und Flanschdichtungen.
Drei Sätze Hochstromsicherungen für den Hauptschaltschrank.
Ein Ersatz-Hauptschütz, abgestimmt auf die kW-Leistung des Motors.
Fünfzig Meter verstärkter Wasserstrahlschlauch mit passenden Schnellkupplungen.
Zwei komplette Sätze hochfester Schrauben für die Verlängerungsrohrverbindungen.
Abschluss
Um einen reibungslosen und erfolgreichen Einsatz Ihrer Bodenverbesserungsgeräte zu gewährleisten, führen Sie sofort die folgenden nächsten Schritte aus:
Führen Sie mindestens 30 Tage vor der Mobilisierung der Geräte eine Checkliste für die mechanische und elektrische Prüfung vor der Installation bei dem von Ihnen ausgewählten Anbieter durch.
Überprüfen Sie alle Kranlastdiagramme anhand des maximalen dynamischen Gewichts des vollständig montierten Vibroflots, der Verlängerungsrohre und der erwarteten Bodensaugkräfte.
Fordern Sie vor dem ersten Trockentest eine lokale Bestandsaufnahme von Ersatzteilen vor Ort an, insbesondere für stark beanspruchte Teile wie Schläuche, Sicherungen und Verbindungsschrauben.
Planen Sie spezielle, standortspezifische Schulungstage für Bediener ein, um die Rückzugsbewegungen und das Ablesen des Messgeräts unter direkter Aufsicht des Lieferanten zu üben.
FAQ
F: Was ist die häufigste Ursache für Motorausfälle während der Inbetriebnahme von Vibroflot?
A: Die häufigste Ursache ist die Verwendung unterdimensionierter Generatoren, die nicht in der Lage sind, den vom Motor benötigten enormen Anlaufstrom zu unterstützen. Diese Unfähigkeit, Einschaltströme zu bewältigen, führt zu starken Spannungsabfällen an den Kabeln, was zu einer schnellen Überhitzung des Motors und schließlich zum Durchbrennen der Statorisolierung führt.
F: Wie überprüft man eine sichere Vibroflot-Kranverbindung?
A: Die Überprüfung erfordert eine strenge Inspektion des Vibrationsisolators und aller Hebevorrichtungen. Die Besatzungen müssen die Schäkelwerte anhand des dynamischen Gesamtgewichts prüfen. Abschließend muss ein dynamischer Belastungstest durchgeführt werden, indem die vollständig zusammengebaute Konfiguration aufgehängt und der Motor in der Luft betrieben wird, bevor er in den Boden eindringt.
F: Warum ist die Phasendrehung im elektrischen Steuersystem von Vibroflot von entscheidender Bedeutung?
A: Eine falsche Phasendrehung führt dazu, dass sich das interne Exzentergewicht nach hinten dreht. Dadurch wird die auf den Boden ausgeübte Verdichtungskraft drastisch reduziert und es besteht die große Gefahr, dass mechanische Komponenten mit Innengewinde herausgeschraubt werden, wodurch der Rüttler von innen nach außen zerstört werden kann.
F: Was sollte in der Standardschulung für Vibrationsflotationsbetreiber enthalten sein?
A: Die Standardschulung muss strenge Sicherheitsprotokolle, präzise Kransignale und Echtzeitüberwachung der Stromstärke abdecken. Bediener müssen außerdem die Kontrolle des Wasserdrucks, den genauen Zeitpunkt für Rückzugsbewegungen in bestimmten Tiefenintervallen und Notabschaltverfahren erlernen, um ein Blockieren der Ausrüstung zu verhindern.
F: Wie lange dauert die Standardinstallation und Inbetriebnahme von Vibroflot?
A: Eine Standard-Inbetriebnahmephase dauert normalerweise zwei bis fünf Tage. Dieser Zeitplan hängt stark von der Bereitschaft des Standorts, der Komplexität der Gerätekonfiguration, den Umgebungsvariablen und davon ab, ob ein erfahrener Techniker des Anbieters physisch anwesend ist, um die Trocken- und Nasstestphasen zu leiten.
F: Was ist der Unterschied zwischen der Inbetriebnahme eines Vibroflots mit Ober- und Unterspeisung?
A: Top-Feed-Systeme sind einfacher, da sie auf frei hängenden Sonden basieren und eine schrittweise Ableitung von Aggregaten von der Oberfläche ermöglichen. Bodenzuführungssysteme erhöhen die Komplexität erheblich und erfordern eine sorgfältige Kalibrierung des Materialtrichters, der Druckluftleitungen und der Durchflussraten der Tremie-Rohre, um Steinverstopfungen zu verhindern.