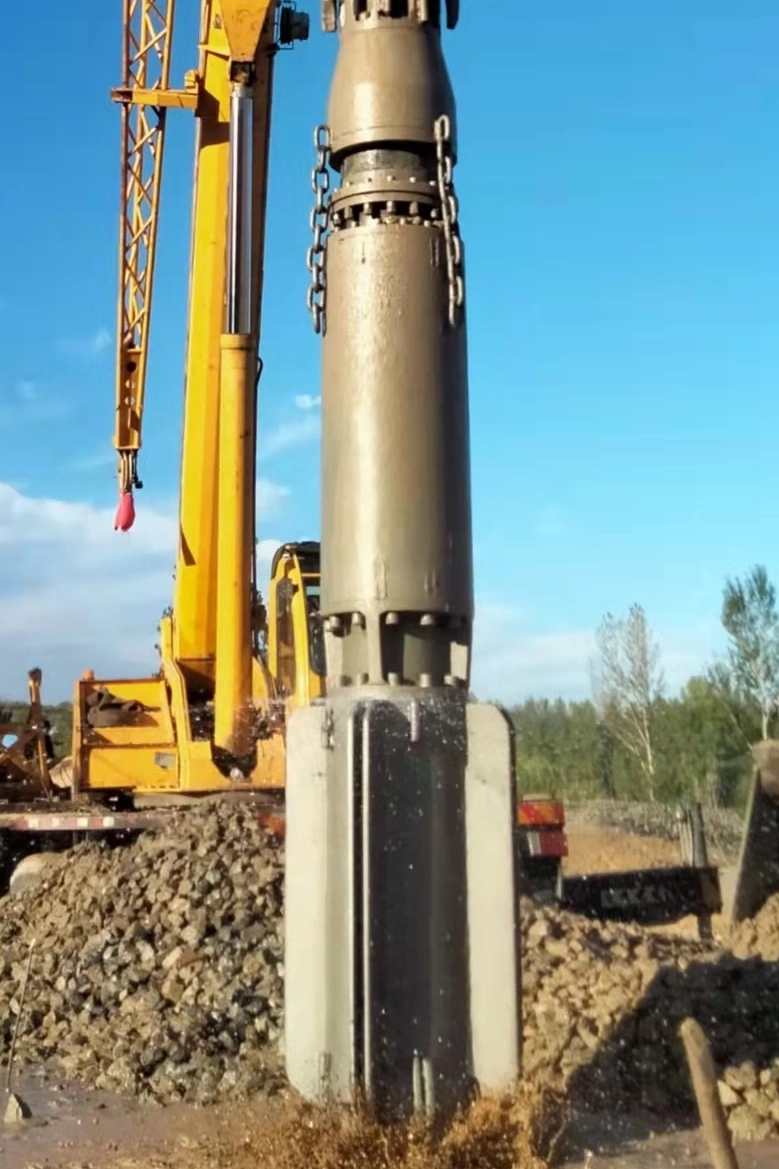
Un impianto vibrante inattivo durante progetti continui di fondazioni profonde crea un impatto finanziario cumulativo che erode rapidamente i margini del progetto. Quando un impianto si ferma, continui ad assorbire i costi irrecuperabili della gru cingolata, del generatore per carichi pesanti, della pala caricatrice frontale e di una squadra specializzata pronta a intervenire. Le continue operazioni di vibrocompattazione e sostituzione delle vibrazioni sottopongono le attrezzature a sollecitazioni meccaniche estreme. Le condizioni del terreno abrasivo e le elevate pressioni idrostatiche attaccano costantemente i macchinari. I guasti meccanici non pianificati rimangono un rischio altamente probabile senza un intervento rigoroso e una supervisione rigorosa.
Ridurre al minimo queste interruzioni non pianificate richiede un cambiamento fondamentale nella gestione del sito. È necessario allontanarsi dalle riparazioni reattive. Invece, i team devono adottare un quadro di manutenzione preventiva specifica per componente. Il monitoraggio dei dati in tempo reale, l'allestimento strategico delle parti e i rigorosi limiti operativi costituiscono le basi di questo approccio. L’implementazione di queste strategie attacca direttamente le cause profonde dei ritardi meccanici. Mantieni l'impianto in funzione, mantieni i tassi di penetrazione e proteggi il programma del progetto.
Il monitoraggio a livello di componente è obbligatorio: la maggior parte dei guasti catastrofici ha origine nel motore della camicia d'acqua o nel corpo vibrante del vibroflot; il monitoraggio della temperatura di base e dell'amperaggio previene danni al terminale.
Disponibilità delle unità dati: l'utilizzo dei parametri OEE (Overall Equipment Effectiveness) e dell'analisi Pareto isola le cause profonde dei ritardi meccanici ricorrenti.
L'inventario strategico supera la spedizione rapida: Mantenere l'accesso in loco ai pezzi di ricambio vibroflot ad alta usura (ad esempio cuscinetti, guarnizioni, tubi flessibili) riduce drasticamente il tempo medio di riparazione (MTTR).
L'integrità dell'isolamento determina la salute del sistema: l'ispezione di routine dello smorzatore di vibrazioni è fondamentale per prevenire il trasferimento distruttivo di energia ai tubi di prolunga e alle linee della gru.
Gli SLA dei fornitori sono importanti: la valutazione della reattività, dei protocolli di emergenza e delle competenze del supporto tecnico di vibroflot è una metrica di approvvigionamento fondamentale per la fattibilità del progetto a lungo termine.
Definizione dei criteri di successo per il tempo di attività di Vibroflot
La definizione di una disponibilità operativa accettabile nelle operazioni vibro continue stabilisce la linea di base per le prestazioni del sito. Un obiettivo di tempo di attività meccanica superiore al 90% rappresenta un'operazione sana. Scendere al di sotto di questa soglia indica problemi sistemici nella manutenzione o nella tecnica dell'operatore. È necessario stabilire parametri chiari per ciò che costituisce il tempo di attività effettivo. Una macchina inattiva fuori terra non conta ai fini della disponibilità produttiva. L'impianto deve compattare attivamente il terreno o installare colonne di pietra per soddisfare i criteri di successo. I gestori del sito devono tenere traccia dei minuti esatti che l'attrezzatura impiega a penetrare nel terreno invece di rimanere inattiva sui tappetini.
È necessario distinguere tra una macchina che funziona tecnicamente e una che funziona con ampiezza e frequenza ottimali. Un vibroflot che gira a un numero di giri ridotto a causa della resistenza del cuscinetto o di cadute di tensione non funziona. Potrebbe ancora penetrare nel terreno, ma l’efficienza di penetrazione crolla. Questo falso tempo di attività estende la durata di ciascun punto di compattazione. Maschera il degrado meccanico sottostante che alla fine causerà un guasto grave. Gli operatori devono verificare che l'apparecchiatura raggiunga le frequenze target sotto carico. Se durante la penetrazione la frequenza diminuisce di oltre il 5%, l'operatore deve estrarre la sonda ed avvisare immediatamente i meccanici.
L'implementazione del monitoraggio dell'efficacia complessiva dell'attrezzatura (OEE) specifica per l'impianto vibro mette in luce inefficienze nascoste. L'OEE misura la disponibilità, le prestazioni e la qualità. Si utilizza quindi l'analisi di Pareto per identificare il 20% delle modalità di guasto responsabili dell'80% dei guasti tempi di inattività di vibroflot . Questi dati consentono ai team di manutenzione di dare priorità agli interventi ad alto impatto. Se la rottura dei tubi idraulici causa la maggior parte delle interruzioni, è necessario aggiornare le specifiche e il percorso dei tubi idraulici. Smetti di indovinare e inizi a prendere di mira i problemi reali.
Per stabilire un sistema di tracciamento OEE funzionale su un sito di fondazione profonda, seguire questi passaggi specifici:
Installa registratori di dati sul generatore per tenere traccia delle ore esatte di accensione rispetto alle ore di carico.
Richiedere agli operatori di registrare ogni arresto superiore a cinque minuti, classificando il ritardo per componente (ad esempio elettrico, idraulico, meccanico).
Calcolare il rapporto di prestazione confrontando i punti di compattazione effettivi completati per turno rispetto al massimo teorico basato sui rapporti sul suolo.
Esaminare settimanalmente i dati OEE con il meccanico principale per adattare i programmi di manutenzione preventiva in base ai modelli di usura effettivi.
Il costo della manutenzione reattiva supera di gran lunga il prezzo dei componenti guasti. L’attesa di tecnici specializzati o di componenti sostitutivi per carichi pesanti provoca ritardi a cascata nei progetti. Un singolo statore bruciato può interrompere la produzione per giorni se non viene allestito localmente uno statore di riserva. La gru è ferma. Il caricatore di pietre non c'entra nulla. L'equipaggio resta sul libro paga. La pianificazione proattiva elimina questi massicci drenaggi finanziari. Sostituisci i componenti secondo il tuo programma, non quando la macchina ti forza la mano.
Ritardi meccanici comuni e frequenza
Categoria di fallimento
Problema relativo al componente specifico
Durata media del ritardo
Frequenza di occorrenza
Elettrico
Caduta di tensione del generatore/guasto del contattore
da 2 a 4 ore
Alto
Sistema di raffreddamento
Linee dell'acqua intasate/Guasto della pompa
dalle 4 alle 8 ore
Medio
Meccanico
Affaticamento del cuscinetto/degrado della tenuta
Da 24 a 72 ore
Basso
Strutturale
Rottura della saldatura del tubo di pressione
dalle 8 alle 12 ore
Medio
Protocolli di valutazione e manutenzione dei componenti critici
Gestione termica del motore della camicia d'acqua
IL il motore con camicia d'acqua svolge un ruolo obbligatorio nella dissipazione del calore generato dal continuo assorbimento elettrico e dall'attrito interno. I lavori di fondazione profondi richiedono un amperaggio elevato per durate prolungate. Questo carico elettrico crea un intenso accumulo termico all'interno dell'alloggiamento del motore. La camicia d'acqua fa circolare il fluido di raffreddamento attorno allo statore per estrarre questo calore. Senza un trasferimento termico efficiente, la temperatura interna supera rapidamente il grado di isolamento degli avvolgimenti in rame. Quando si opera a temperature ambiente superiori a 90 gradi Fahrenheit, il sistema di raffreddamento trasporta un carico ancora più pesante.
Le modalità di guasto in questo sistema spesso derivano da scarsa qualità del fluido o limitazioni del flusso. Le linee dell'acqua intasate impediscono una circolazione adeguata. L'accumulo di sedimenti provenienti dall'acqua sporca del sito ricopre le camicie di raffreddamento interne, fungendo da isolante. I guasti alla pompa dell'acqua interrompono immediatamente il processo di raffreddamento. Ognuno di questi scenari porta direttamente alla bruciatura dello statore. Una volta che lo statore brucia, il motore richiede una ricostruzione o sostituzione completa, causando enormi ritardi. I meccanici devono trattare il sistema di raffreddamento con la stessa priorità dell'alimentazione principale.
La mitigazione richiede rigorosi protocolli giornalieri. Gli equipaggi devono effettuare controlli giornalieri della portata sulla linea di scarico. Il monitoraggio della pressione garantisce che la pompa fornisca una pressione di mandata adeguata fino alla profondità operativa. Le valutazioni della qualità dell’acqua sono obbligatorie. È necessario utilizzare acqua pulita o installare sistemi di filtraggio per carichi pesanti se si attinge da stagni del sito. Il lavaggio della camicia di raffreddamento con acqua pulita alla fine del turno evita che i sedimenti si depositino e si cuociano sulle pareti interne. I meccanici dovrebbero anche ispezionare gli schermi di aspirazione due volte per turno quando lavorano in condizioni fangose.
Preservare il corpo vibrante Vibroflot
IL Il corpo vibrante vibroflot ospita i pesi eccentrici e i gruppi di cuscinetti. Questi componenti sopportano una forza centrifuga costante durante il funzionamento. I pesi eccentrici generano l'ampiezza orizzontale necessaria per la compattazione del terreno. I cuscinetti supportano questa massiccia energia rotazionale mentre sono confinati in uno spazio molto ristretto. Questo ambiente rappresenta una delle applicazioni meccaniche più severe nel settore delle costruzioni. L'enorme stress fisico esercitato sull'alloggiamento in acciaio e sui rulli interni richiede una lubrificazione e un allineamento esatti.
Le modalità di fallimento qui sono altamente distruttive. L'affaticamento dei cuscinetti si verifica naturalmente nel tempo ma accelera rapidamente in caso di scarsa lubrificazione. Il degrado della tenuta consente all'acqua sotterranea pressurizzata e al limo abrasivo di entrare nell'alloggiamento. Questa contaminazione d'olio distrugge i cuscinetti nel giro di poche ore. Inoltre l'involucro esterno subisce un'usura abrasiva dovuta al costante attrito contro sabbie quarzose e ghiaie. Se l'involucro si consuma troppo sottile, diventa imminente il cedimento strutturale dell'intero corpo. Una rottura dell'involucro in profondità comporta spesso la perdita totale dell'attrezzatura.
Stabilire intervalli rigorosi per l’azione preventiva. Il campionamento dell'olio determina la salute dei cuscinetti. Analizza l'olio per individuare eventuali particelle di bronzo o acciaio per prevedere l'usura dei cuscinetti prima di guasti catastrofici. L’analisi delle caratteristiche delle vibrazioni rileva squilibri precoci o il degrado della gabbia dei cuscinetti. I controlli sull'usura dei rivestimenti duri devono essere effettuati settimanalmente. I saldatori devono riapplicare leghe di rivestimento duro all'involucro esterno per mantenere lo spessore strutturale del corpo vibrante. Non lasciare mai che l'usura raggiunga il metallo di base. Utilizzare un rivestimento in carburo di tungsteno sul cono e sulle fasce antiusura inferiori per la massima resistenza all'abrasione.
Ispezione e manutenzione dello smorzatore di vibrazioni
IL lo smorzatore di vibrazioni isola la gru, i tubi di pressione e le linee di sospensione dalla violenta energia vibratoria. Sia che si utilizzino blocchi di elastomero o gruppi di molle per carichi pesanti, questo componente assorbe l'energia verso l'alto. Garantisce che la vibrazione sia diretta verso l'esterno nel terreno, anziché risalire lungo l'impianto di perforazione. Un adeguato isolamento protegge il braccio della gru, le funi metalliche e i cavi elettrici da risonanze distruttive. Senza un ammortizzatore funzionante, la gru si sgretolerà letteralmente in poche settimane di funzionamento continuo.
Elastomeri degradati o molle affaticate causano risonanza sistemica. Quando lo smorzatore non riesce a isolare l'energia, i tubi follower vibrano violentemente. Ciò porta a saldature incrinate, bulloni tranciati e affaticamento strutturale nell'impianto di perforazione. Danneggia anche i cavi di alimentazione elettrica, provocando cortocircuiti interni. Un ammortizzatore guasto compromette la sicurezza dell'intera operazione di sollevamento e accelera l'usura di ogni componente collegato. Gli operatori avvertono spesso le vibrazioni nella cabina della gru quando l'ammortizzatore inizia a cedere.
Definire criteri rigorosi di ispezione visiva. I tecnici devono verificare quotidianamente eventuali strappi, crepe o deformazioni permanenti dell'elastomero. Le misurazioni della deflessione indicano se le molle o i blocchi di gomma hanno perso la loro elasticità. Stabilire intervalli di sostituzione programmati in base alle ore di funzionamento e non ai guasti visivi. È necessario sostituire i gruppi dell'ammortizzatore prima che si guastino completamente. La sostituzione preventiva costa una frazione della riparazione di un braccio di una gru danneggiato o di una corda cadente.
Sfruttare dati in tempo reale e programmi di manutenzione digitale
L'acquisizione dei dati macchina in tempo reale trasforma il modo in cui gestisci le attrezzature del cantiere. I sensori integrati e la telemetria monitorano l'amperaggio continuo, la frequenza operativa e la pressione idraulica. Questi dati consentono di prevedere i guasti prima che si manifestino come interruzioni non pianificate. Una tendenza al rialzo dell'amperaggio di base indica un aumento della resistenza meccanica, probabilmente dovuta al cedimento dei cuscinetti. I cali di frequenza suggeriscono problemi di alimentazione o gravi attriti interni. La telemetria elimina le congetture dalla diagnostica delle apparecchiature. La cabina dell'operatore dovrebbe essere dotata di un display digitale che mostri queste metriche in tempo reale, con allarmi acustici impostati per i picchi di amperaggio.
La transizione dai registri cartacei a un sistema computerizzato di gestione della manutenzione (CMMS) si modernizza manutenzione vibroflot . I registri cartacei vengono persi, ignorati o falsificati. Un CMMS automatizza la pianificazione della manutenzione preventiva in base alle ore di funzionamento effettive. Il sistema avvisa i meccanici quando il corpo vibrante raggiunge l'intervallo di cambio dell'olio di 500 ore. Tiene traccia della durata dei componenti su più progetti. Questo approccio digitale garantisce che la manutenzione avvenga esattamente quando richiesto, massimizzando la durata dei componenti e riducendo al minimo i guasti imprevisti. I meccanici possono accedere al CMMS tramite tablet rinforzati sul posto di lavoro, registrando le riparazioni e ordinando le parti direttamente dal campo.
Valutazione delle strategie di inventario dei pezzi di ricambio Vibroflot
La mappatura di pezzi di ricambio specifici ai tempi di inattività che impediscono chiarisce il valore dell'inventario. Avere un cono di ricambio sull'attrezzatura impedisce un arresto di tre giorni a causa dell'usura abrasiva. Conservare tubi dell'acqua extra impedisce che una piccola perdita interrompa un grande getto di cemento. È necessario considerare l'inventario come una polizza assicurativa contro la perdita di produzione. Ogni parte mantenuta in loco riduce direttamente il tempo medio di riparazione. Affidarsi alla spedizione notturna per i materiali di consumo di base è un modo garantito per perdere denaro in un progetto di fondazione profonda.
Un approccio di inventario a livelli bilancia la disponibilità con le spese in conto capitale. Organizzi le parti in base alla frequenza di sostituzione e all'impatto critico. Questa struttura garantisce ai meccanici l'accesso immediato ai materiali di consumo mantenendo gli assemblaggi di alto valore entro una distanza ragionevole. È necessario controllare questo inventario settimanalmente per garantire che le parti consumate vengano riordinate immediatamente.
Previene da 1 a 4 ore di ritardo. Le correzioni avvengono immediatamente durante il turno.
Livello 2
Cantiere/container locale
Sostituzione antivibranti, pompe acqua di ricambio, contattori elettrici, cavi pesanti.
Previene da 1 a 2 giorni di ritardo. Le correzioni avvengono durante la notte o tra un turno e l'altro.
Livello 3
Dipendente dal produttore
Corpo vibrante sostitutivo completo, gruppi motore completi, grandi seguaci strutturali.
Previene settimane di ritardo. Richiede carichi pesanti e sollevamenti specializzati.
Analizzare le spese in conto capitale per il mantenimento dell'inventario rispetto ai danni liquidati giornalieri dovuti ai ritardi del progetto. Acquistando un set completo di I pezzi di ricambio vibroflot richiedono un capitale iniziale. Tuttavia, il costo di un singolo giorno di inattività dell'impianto spesso supera il prezzo dell'inventario di livello 1 e di livello 2 combinati. I project manager intelligenti richiedono pacchetti completi di pezzi di ricambio prima della mobilitazione. Non puoi permetterti di aspettare la spedizione internazionale quando la gru è in funzione e l'equipaggio è in attesa. Conservare tutti i componenti in gomma in contenitori climatizzati per evitare la putrefazione secca prima dell'uso.
Valutazione del supporto tecnico e dei contratti di servizio Vibroflot
Valutare le capacità di supporto di un produttore o distributore molto prima di acquistare o noleggiare l'attrezzatura. La qualità del supporto influenza direttamente il valore complessivo dell'attrezzatura. Una macchina economica con un supporto scarso costa molto di più nel corso del ciclo di vita del progetto rispetto a una macchina premium con un supporto eccezionale. È necessario esaminare la disponibilità delle parti, i tempi di spedizione dei tecnici e le competenze ingegneristiche. Chiedere referenze riguardanti la loro risposta ai guasti di emergenza. Un fornitore che non è in grado di fornire una chiara matrice di escalation per le emergenze del fine settimana rappresenta un ostacolo alla pianificazione del progetto.
La diagnostica remota rappresenta un grande vantaggio nelle moderne apparecchiature per fondazioni profonde. La telemetria integrata consente al supporto tecnico remoto di diagnosticare i problemi senza una visita in loco. Monitorano l'assorbimento dell'amplificatore, la frequenza e la temperatura dal loro quartier generale. Se l'impianto funziona in modo irregolare, gli ingegneri del produttore possono accedere, esaminare i registri di dati e individuare il guasto. Questa funzionalità trasforma un'attesa di tre giorni per un tecnico sul campo in una telefonata di trenta minuti. Consente ai meccanici in loco di eseguire la riparazione sotto la guida remota degli esperti di fabbrica.
Gli accordi sul livello di servizio (SLA) prenegoziati proteggono la tempistica del progetto. Ciò che cerchi in questi accordi determina la velocità di recupero durante una crisi. Richiedi tempi di risposta garantiti per domande tecniche. Stabilire procedure formalizzate di contatto di emergenza per i guasti del fine settimana o del turno notturno. Includere clausole di consegna accelerata delle parti per ridurre al minimo i tempi di inattività dell'impianto. Robusto Il supporto tecnico di vibroflot funge da estensione del vostro team di manutenzione. Assicurati che lo SLA includa disposizioni per la formazione annuale in loco per i tuoi operatori e meccanici.
Rischi di implementazione e mitigazione operativa
I tempi di inattività indotti dall'operatore rappresentano un rischio enorme per la longevità delle apparecchiature. Gli operatori spesso spingono l'attrezzatura oltre i limiti del ciclo di lavoro continuo per raggiungere obiettivi di produzione aggressivi. Forzare la penetrazione attraverso strati duri provoca enormi picchi di amperaggio. Una caduta troppo rapida del vibroflot comporta il rischio di cavi allentati, che possono spezzare i cavi o danneggiare la testa della sospensione. Gli operatori devono capire che forzare la macchina distrugge i componenti e, in definitiva, rovina i ritmi di produzione. Un operatore esperto lascia che il peso e le vibrazioni facciano il lavoro, invece di fare affidamento sulla fune di sollevamento della gru per forzare la sonda verso il basso.
Il miglioramento completo delle competenze e la formazione incrociata servono come manutenzione preventiva attiva. La formazione deve riguardare il riconoscimento dei primi segnali di pericolo meccanico. Gli operatori devono ascoltare i cambiamenti nel suono operativo. Devono prestare attenzione alla tensione anomala della linea della gru e alle letture irregolari dell'amperometro. La formazione incrociata degli operatori e dei tecnici in loco garantisce una diagnostica sul campo rapida e accurata. Quando l'operatore comprende i limiti meccanici, protegge l'attrezzatura in modo naturale. Implementare un simulatore obbligatorio o un periodo di formazione ombra per tutti i nuovi operatori prima che prendano il controllo dell'impianto principale.
Le variabili ambientali dettano la frequenza della manutenzione. I manuali standard forniscono programmi di riferimento, ma le condizioni specifiche del sito richiedono aggiustamenti. Le acque sotterranee saline corrodono in modo aggressivo i collegamenti elettrici e il metallo esposto. Le sabbie di quarzo altamente abrasive distruggono i coni di punta e gli involucri esterni due volte più velocemente delle argille standard. È necessario adattare gli intervalli di manutenzione alla realtà del rapporto sul suolo. Ignorare i fattori ambientali garantisce guasti prematuri alle apparecchiature. Negli ambienti marini, i meccanici devono applicare grasso dielettrico a tutti i collegamenti elettrici e utilizzare anodi sacrificali sui tubi di pressione.
Conclusione
La riduzione dei fermi meccanici richiede una combinazione disciplinata e incessante di monitoraggio dei componenti, manutenzione preventiva basata sui dati, gestione strategica dell'inventario e miglioramento delle competenze degli operatori. È necessario trattare l'apparecchiatura come un sistema complesso in cui ogni componente fa affidamento sull'integrità degli altri. Ignorare una piccola perdita d'acqua oggi garantisce un grave guasto al motore domani. I project manager e i team di approvvigionamento devono valutare attentamente la scelta delle apparecchiature. Il vero valore risiede nella disponibilità immediata dei pezzi di ricambio e nella robustezza della rete di supporto tecnico del fornitore. Una macchina ben supportata mantiene il progetto in movimento, mentre una macchina scarsamente supportata distrugge programmi e budget.
Agisci immediatamente per proteggere le tue operazioni:
Condurre una valutazione del rischio pre-progetto per stabilire un programma di manutenzione preventiva specifico per il sito in base alle condizioni del terreno.
Implementa il monitoraggio OEE continuo e il monitoraggio telemetrico per acquisire dati di amperaggio e temperatura di base.
Procurati e organizza i pezzi di ricambio di livello 1 e 2 direttamente sul luogo di lavoro prima che l'impianto si mobiliti.
Finalizza un accordo sul livello di servizio di base con il tuo fornitore di apparecchiature, garantendo tempi di risposta alle emergenze garantiti.
Domande frequenti
D: Qual è la causa principale del guasto del motore vibroflot?
R: La causa principale è il sovraccarico termico dovuto al raffreddamento compromesso. Le camicie dell'acqua intasate, le pompe dell'acqua guaste o la pressione dell'acqua insufficiente impediscono la dissipazione del calore, portando direttamente alla rottura dell'isolamento dello statore e ai cortocircuiti elettrici.
D: Con quale frequenza dovremmo controllare l'olio per il corpo vibrante?
R: Gli operatori devono controllare visivamente i livelli dell'olio ogni giorno. Ogni 200-250 ore di funzionamento dovrebbero essere effettuati campionamenti e analisi completi dell'olio per rilevare microscopici trucioli metallici, che indicano un affaticamento precoce dei cuscinetti.
D: Quali pezzi di ricambio dobbiamo tenere sempre sull'impianto?
R: Le parti di livello 1 sono obbligatorie in loco. Ciò include tubi dell'acqua di ricambio, raccordi idraulici, O-ring, contattori elettrici, lubrificanti specializzati per cuscinetti e coni di ricambio per gestire l'usura immediata.
D: In che modo la telemetria riduce i ritardi di manutenzione?
R: La telemetria trasmette dati su amperaggio, frequenza e temperatura in tempo reale. Ciò consente ai tecnici remoti di diagnosticare istantaneamente i guasti interni senza recarsi sul posto, garantendo l'ordine immediato delle parti corrette.
D: Quando dovremmo sostituire lo smorzatore di vibrazioni?
R: Sostituire l'ammortizzatore in base alle ore di funzionamento programmate o immediatamente se le ispezioni visive rivelano lacerazioni dell'elastomero, crepe profonde o deflessione permanente della molla. Non aspettare il fallimento completo.
D: La formazione degli operatori può davvero prevenire i guasti meccanici?
R: Sì. Gli operatori addestrati evitano di forzare l'apparecchiatura attraverso strati impenetrabili, evitando così massicci picchi di amperaggio e danni strutturali. Riconoscono anche i primi segnali di allarme, fermando l'impianto prima che problemi minori diventino catastrofici.