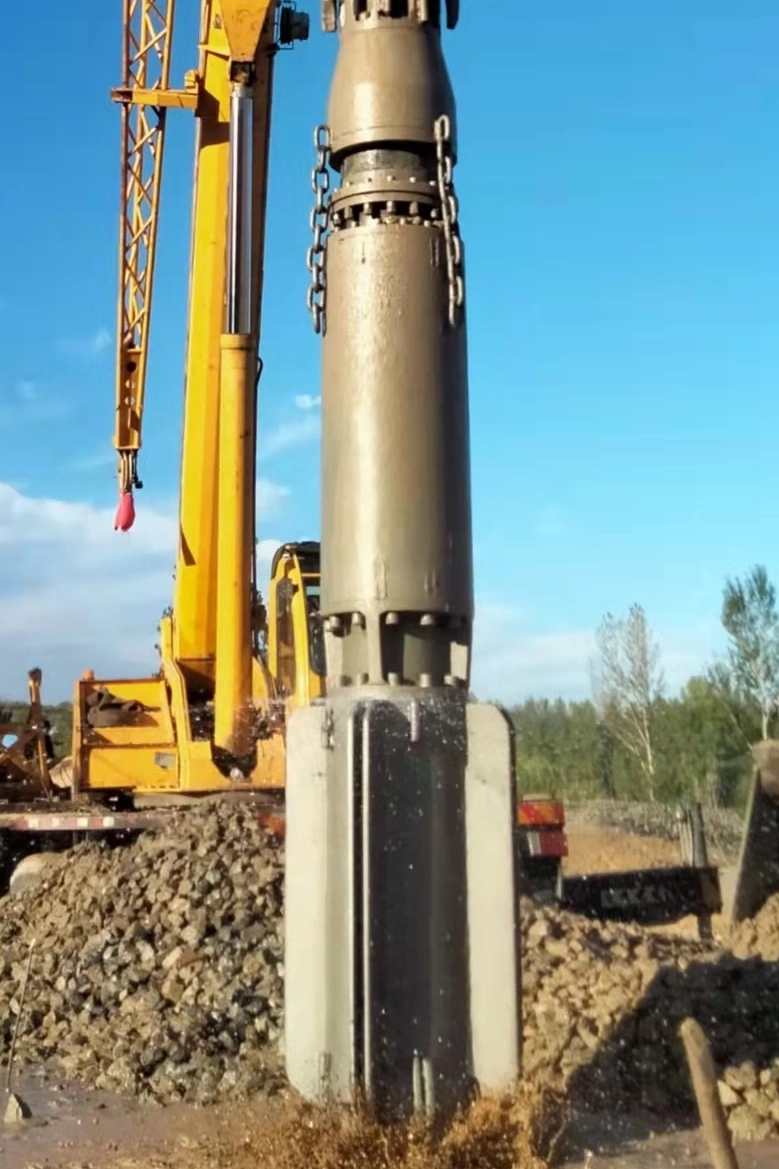
Une installation vibrante inutilisée pendant des projets continus de fondations profondes crée un impact financier cumulatif qui érode rapidement les marges du projet. Lorsqu'une plate-forme s'arrête, vous absorbez toujours les coûts irrécupérables de la grue sur chenilles, du générateur robuste, du chargeur frontal et d'une équipe spécialisée en attente. Les opérations continues de vibrocompactage et de remplacement des vibro soumettent les équipements à des contraintes mécaniques extrêmes. Les conditions de sol abrasives et les pressions hydrostatiques élevées attaquent constamment les machines. Une défaillance mécanique imprévue reste un risque très probable sans une intervention stricte et une surveillance rigoureuse.
Minimiser ces arrêts imprévus nécessite un changement fondamental dans la gestion du site. Vous devez vous éloigner des réparations réactives. Au lieu de cela, les équipes doivent adopter un cadre de maintenance préventive spécifique aux composants. Le suivi des données en temps réel, la répartition stratégique des pièces et les limites opérationnelles strictes constituent le fondement de cette approche. La mise en œuvre de ces stratégies s’attaque directement aux causes profondes des retards mécaniques. Vous faites fonctionner la plate-forme, maintenez les taux de pénétration et protégez le calendrier du projet.
La surveillance au niveau des composants est obligatoire : la majorité des pannes catastrophiques proviennent du moteur de la chemise d'eau ou du corps vibrant du vibroflot ; Le suivi de la température de base et de l'ampérage évite les dommages aux bornes.
Les données déterminent la disponibilité : l'utilisation des mesures d'efficacité globale de l'équipement (OEE) et de l'analyse Pareto isole les causes profondes des retards mécaniques récurrents.
L'inventaire stratégique surpasse l'expédition accélérée : le maintien d'un accès sur site aux pièces de rechange vibroflot à forte usure (par exemple, roulements, joints, tuyaux) réduit considérablement le temps moyen de réparation (MTTR).
L'intégrité de l'isolation dicte la santé du système : une inspection de routine de l'amortisseur de vibrations est essentielle pour empêcher un transfert d'énergie destructeur vers les tubes suiveurs et les lignes de grue.
Les SLA des fournisseurs sont importants : l'évaluation de la réactivité, des protocoles d'urgence et de l'expertise du support technique de vibroflot est une mesure d'approvisionnement essentielle pour la viabilité du projet à long terme.
Définir les critères de réussite pour la disponibilité de Vibroflot
La définition d’une disponibilité opérationnelle acceptable dans les opérations vibro continues définit la base de référence pour les performances du site. Un objectif de disponibilité mécanique supérieure à 90 % représente un fonctionnement sain. Une chute en dessous de ce seuil indique des problèmes systémiques dans la maintenance ou la technique de l'opérateur. Vous devez établir des paramètres clairs pour ce qui constitue la disponibilité réelle. Une machine qui tourne au ralenti au-dessus du sol ne compte pas pour une disponibilité productive. L'appareil doit compacter activement le sol ou installer des colonnes de pierre pour répondre aux critères de réussite. Les gestionnaires de site doivent suivre les minutes exactes que l'équipement passe à pénétrer dans le sol plutôt que de rester inactif sur les tapis.
Vous devez faire la différence entre une machine qui fonctionne techniquement et une machine fonctionnant à une amplitude et une fréquence optimales. Un vibroflot tournant à un régime réduit en raison de la traînée des roulements ou de chutes de tension est en panne. Il peut encore pénétrer dans le sol, mais l’efficacité de la pénétration s’effondre. Cette fausse disponibilité prolonge la durée de chaque point de compactage. Cela masque une dégradation mécanique sous-jacente qui finira par provoquer une panne brutale. Les opérateurs doivent vérifier que l'équipement atteint les fréquences cibles sous charge. Si la fréquence chute de plus de 5% lors de la pénétration, l'opérateur doit extraire la sonde et avertir immédiatement les mécaniciens.
La mise en œuvre du suivi de l’efficacité globale de l’équipement (OEE) spécifique à l’appareil vibrant révèle des inefficacités cachées. L'OEE mesure la disponibilité, les performances et la qualité. Vous utilisez ensuite l'analyse Pareto pour identifier les 20 % de modes de défaillance responsables de 80 % des temps d'arrêt du vibroflot . Ces données permettent aux équipes de maintenance de prioriser les interventions à fort impact. Si les ruptures de flexibles hydrauliques provoquent la majorité des arrêts, vous améliorez les spécifications et le routage des flexibles. Vous arrêtez de deviner et commencez à cibler les problèmes réels.
Pour établir un système de suivi OEE fonctionnel sur un site de fondation profonde, suivez ces étapes spécifiques :
Installez des enregistreurs de données sur le générateur pour suivre exactement les heures de mise sous tension par rapport aux heures de charge.
Exiger des opérateurs qu'ils enregistrent chaque arrêt dépassant cinq minutes, en catégorisant le retard par composant (par exemple, électrique, hydraulique, mécanique).
Calculez le ratio de performance en comparant les points de compactage réels effectués par quart de travail au maximum théorique basé sur les rapports de sol.
Examinez les données OEE chaque semaine avec le mécanicien en chef pour ajuster les calendriers de maintenance préventive en fonction des modèles d'usure réels.
Le coût de la maintenance réactive dépasse de loin le prix des composants défaillants. L’attente de techniciens spécialisés ou de composants de remplacement lourds entraîne des retards en cascade dans les projets. Un seul stator brûlé peut interrompre la production pendant plusieurs jours si une pièce de rechange n'est pas disponible localement. La grue reste inactive. Le chargeur de pierres n'a rien à faire. L'équipage reste sur la masse salariale. Une planification proactive élimine ces fuites financières massives. Vous remplacez les composants selon votre planning, et non lorsque la machine vous force la main.
Retards mécaniques courants et fréquence
Catégorie d'échec
Problème de composant spécifique
Durée moyenne du retard
Fréquence d'apparition
Électrique
Chute de tension du générateur / Défaillance du contacteur
2 à 4 heures
Haut
Circuit de refroidissement
Conduites d'eau bouchées / Panne de pompe
4 à 8 heures
Moyen
Mécanique
Fatigue des roulements / Dégradation des joints
24 à 72 heures
Faible
De construction
Fissuration de la soudure du tube suiveur
8 à 12 heures
Moyen
Protocoles d’évaluation et de maintenance des composants critiques
Gestion thermique du moteur de la chemise d'eau
Le Le moteur à chemise d'eau joue un rôle obligatoire dans la dissipation de la chaleur générée par la consommation électrique continue et la friction interne. Les travaux de fondations profondes nécessitent un ampérage élevé pendant des durées prolongées. Cette charge électrique crée une accumulation thermique intense dans le carter du moteur. La chemise d'eau fait circuler le fluide de refroidissement autour du stator pour extraire cette chaleur. Sans transfert thermique efficace, la température interne dépasse rapidement l’indice d’isolation des enroulements en cuivre. Lorsqu'il fonctionne à des températures ambiantes supérieures à 90 degrés Fahrenheit, le système de refroidissement supporte une charge encore plus lourde.
Les modes de défaillance de ce système proviennent souvent d’une mauvaise qualité du fluide ou de restrictions de débit. Les conduites d’eau obstruées empêchent une circulation adéquate. L'accumulation de sédiments provenant de l'eau sale du site recouvre les enveloppes de refroidissement internes, agissant comme un isolant. Les pannes de la pompe à eau arrêtent instantanément le processus de refroidissement. Chacun de ces scénarios conduit directement à un grillage du stator. Une fois le stator brûlé, le moteur nécessite une reconstruction ou un remplacement complet, ce qui entraîne des retards considérables. Les mécaniciens doivent traiter le système de refroidissement avec la même priorité que l'alimentation électrique principale.
L’atténuation nécessite des protocoles quotidiens stricts. Les équipes doivent effectuer des contrôles quotidiens du débit au niveau de la conduite de refoulement. La surveillance de la pression garantit que la pompe fournit une pression de refoulement adéquate jusqu'à la profondeur de fonctionnement. Les évaluations de la qualité de l'eau sont obligatoires. Vous devez utiliser de l'eau propre ou installer des systèmes de filtration robustes si vous puisez dans les étangs du site. Le rinçage de la chemise de refroidissement avec de l'eau propre à la fin du quart de travail empêche les sédiments de se déposer et de cuire sur les parois internes. Les mécaniciens doivent également inspecter les grilles d'admission deux fois par quart de travail lorsqu'ils travaillent dans des conditions boueuses.
Préserver le corps vibrant Vibroflot
Le Le corps vibrant vibroflot abrite les poids excentriques et les ensembles de roulements. Ces composants supportent une force centrifuge constante pendant le fonctionnement. Les poids excentriques génèrent l'amplitude horizontale nécessaire au compactage du sol. Les roulements supportent cette énergie de rotation massive tout en étant confinés dans un espace très restreint. Cet environnement représente l'une des applications mécaniques les plus sévères dans l'industrie de la construction. La contrainte physique exercée sur le boîtier en acier et les rouleaux internes nécessite une lubrification et un alignement précis.
Les modes de défaillance ici sont hautement destructeurs. La fatigue des roulements se produit naturellement avec le temps, mais s'accélère rapidement en cas de mauvaise lubrification. La dégradation du joint permet aux eaux souterraines sous pression et au limon abrasif de pénétrer dans le boîtier. Cette contamination par l'huile détruit les roulements en quelques heures. De plus, l’enveloppe externe subit une usure abrasive due au frottement constant contre les sables et graviers de quartz. Si le boîtier s'use trop finement, une défaillance structurelle de l'ensemble du corps devient imminente. Une rupture de tubage en profondeur entraîne souvent une perte totale de l'équipement.
Établissez des intervalles stricts pour les actions préventives. L'échantillonnage de l'huile détermine l'état des roulements. Analysez l'huile pour détecter les particules de bronze ou d'acier afin de prédire l'usure des roulements avant une défaillance catastrophique. L'analyse de la signature vibratoire détecte les premiers déséquilibres ou la dégradation de la cage de roulement. Des contrôles d’usure du rechargement doivent être effectués chaque semaine. Les soudeurs doivent réappliquer des alliages de rechargement dur sur le boîtier externe pour maintenir l'épaisseur structurelle du corps vibrant. Ne laissez jamais l’usure atteindre le métal de base. Utilisez un revêtement en carbure de tungstène sur le cône avant et les bandes d'usure inférieures pour une résistance maximale à l'abrasion.
Inspection et entretien de l'amortisseur de vibrations
Le l'amortisseur de vibrations isole la grue, les tubes suiveurs et les lignes de suspension de l'énergie vibratoire violente. Qu'il s'agisse de blocs en élastomère ou d'assemblages de ressorts robustes, ce composant absorbe l'énergie vers le haut. Cela garantit que les vibrations se dirigent vers l’extérieur dans le sol, plutôt que de remonter vers la plate-forme. Une isolation adéquate protège la flèche de la grue, les câbles métalliques et les câbles électriques des résonances destructrices. Sans amortisseur fonctionnel, la grue se brisera littéralement en quelques semaines de fonctionnement continu.
Des élastomères dégradés ou des ressorts fatigués provoquent une résonance systémique. Lorsque l'amortisseur ne parvient pas à isoler l'énergie, les tubes suiveurs vibrent violemment. Cela entraîne des soudures fissurées, des boulons cisaillés et une fatigue structurelle dans la plate-forme. Cela endommage également les câbles d'alimentation électrique, provoquant des courts-circuits internes. Un amortisseur défaillant compromet la sécurité de l’ensemble de l’opération de levage et accélère l’usure de chaque composant connecté. Les opérateurs ressentent souvent des vibrations dans la cabine de la grue lorsque l'amortisseur commence à tomber en panne.
Définir des critères d’inspection visuelle stricts. Les techniciens doivent vérifier quotidiennement toute déchirure, fissuration ou déformation permanente de l’élastomère. Les mesures de déflexion indiquent si les ressorts ou les blocs de caoutchouc ont perdu leur élasticité. Établissez des intervalles de remplacement programmés en fonction des heures de fonctionnement et non d'une défaillance visuelle. Vous devez remplacer les ensembles amortisseurs avant qu’ils ne tombent en panne complètement. Le remplacement préventif ne coûte qu'une fraction de la réparation d'une flèche de grue endommagée ou d'un train suiveur tombé.
Tirer parti des données en temps réel et des programmes de maintenance numérique
La capture des données machine en temps réel transforme la façon dont vous gérez les équipements du chantier. Les capteurs intégrés et la télémétrie suivent en continu l'ampérage, la fréquence de fonctionnement et la pression hydraulique. Ces données vous permettent de prédire les pannes avant qu'elles ne se manifestent par des arrêts imprévus. Une tendance à la hausse de l’ampérage de base indique une traînée mécanique croissante, probablement due à des roulements défaillants. Les baisses de fréquence suggèrent des problèmes d’alimentation électrique ou de graves frictions internes. La télémétrie élimine les approximations liées aux diagnostics des équipements. La cabine de l'opérateur doit comporter un affichage numérique affichant ces mesures en temps réel, avec des alarmes sonores définies pour les pics d'ampérage.
La transition des journaux papier vers un système de gestion de maintenance informatisée (GMAO) modernise entretien vibroflot . Les journaux papier sont perdus, ignorés ou falsifiés. Une GMAO automatise la planification de la maintenance préventive en fonction des heures de fonctionnement réelles. Le système alerte les mécaniciens lorsque le corps vibrant atteint son intervalle de vidange d'huile de 500 heures. Il suit la durée de vie des composants sur plusieurs projets. Cette approche numérique garantit que la maintenance a lieu exactement au moment requis, maximisant ainsi la durée de vie des composants et minimisant les pannes inattendues. Les mécaniciens peuvent accéder à la GMAO via des tablettes robustes sur le chantier, enregistrer les réparations et commander des pièces directement sur le terrain.
Évaluation des stratégies d'inventaire des pièces de rechange Vibroflot
La mise en correspondance de pièces de rechange spécifiques avec les temps d'arrêt qu'elles évitent clarifie la valeur des stocks. Avoir un nez de rechange sur la plate-forme évite un arrêt de trois jours dû à l'usure abrasive. Le stockage de tuyaux d'eau supplémentaires empêche une fuite mineure d'arrêter une coulée de béton importante. Vous devez considérer les stocks comme une police d’assurance contre la perte de production. Chaque pièce conservée sur site réduit directement le temps moyen de réparation. S'appuyer sur l'expédition de nuit pour les consommables de base est un moyen garanti de perdre de l'argent sur un projet de fondation profonde.
Une approche d'inventaire à plusieurs niveaux équilibre la disponibilité avec les dépenses en capital. Vous organisez les pièces en fonction de la fréquence de remplacement et de l'impact critique. Cette structure garantit aux mécaniciens un accès immédiat aux consommables tout en gardant les assemblages de grande valeur à une distance raisonnable. Vous devez auditer cet inventaire chaque semaine pour vous assurer que les pièces consommées sont récommandées immédiatement.
Evite 1 à 4 heures de retard. Les correctifs se produisent immédiatement pendant le quart de travail.
Niveau 2
Cour locale/conteneur
Amortisseurs de vibrations de remplacement, pompes à eau de rechange, contacteurs électriques, câbles lourds.
Evite 1 à 2 jours de retard. Les réparations se font du jour au lendemain ou entre les quarts de travail.
Niveau 3
Dépend du fabricant
Corps vibrant de remplacement complet, ensembles moteurs complets, grands suiveurs structurels.
Évite des semaines de retard. Nécessite du fret lourd et un levage spécialisé.
Analysez les dépenses en capital liées à la détention des stocks par rapport aux dommages quotidiens liquidés dus aux retards du projet. L'achat d'un ensemble complet de Les pièces de rechange vibroflot nécessitent un capital initial. Cependant, le coût d’une seule journée d’inactivité dépasse souvent le prix des stocks de niveau 1 et de niveau 2 combinés. Les chefs de projet intelligents imposent des packages complets de pièces de rechange avant la mobilisation. Vous ne pouvez pas vous permettre d’attendre une expédition internationale lorsque la grue est en marche et que l’équipage attend. Conservez tous les composants en caoutchouc dans des conteneurs climatisés pour éviter la pourriture sèche avant utilisation.
Évaluation du support technique et des contrats de service Vibroflot
Évaluez les capacités d’assistance d’un fabricant ou d’un distributeur bien avant d’acheter ou de louer de l’équipement. La qualité du support influence directement la valeur globale de l’équipement. Une machine bon marché avec un support médiocre coûte bien plus cher sur le cycle de vie d'un projet qu'une machine haut de gamme avec un support exceptionnel. Vous devez enquêter sur la disponibilité de leurs pièces, les délais de répartition des techniciens et leur expertise en ingénierie. Demandez des références concernant leur réponse aux pannes d’urgence. Un fournisseur qui ne peut pas fournir une matrice d'escalade claire pour les urgences du week-end constitue un handicap pour le calendrier de votre projet.
Le diagnostic à distance représente un avantage majeur dans les équipements modernes de fondations profondes. La télémétrie intégrée permet à l'assistance technique à distance de diagnostiquer les problèmes sans visite sur site. Ils surveillent la consommation d'ampli, la fréquence et la température depuis leur siège social. Si l'appareil fonctionne de manière erratique, les ingénieurs du fabricant peuvent se connecter, consulter les journaux de données et identifier le défaut. Cette fonctionnalité transforme une attente de trois jours pour un technicien sur le terrain en un appel téléphonique de trente minutes. Il permet à vos mécaniciens sur site d'exécuter la réparation sous la direction à distance des experts de l'usine.
Les accords de niveau de service (SLA) pré-négociés protègent le calendrier de votre projet. Ce que vous recherchez dans ces accords détermine votre vitesse de récupération en cas de crise. Exigez des délais de réponse garantis pour les demandes techniques. Établissez des procédures formalisées de contact d’urgence pour les pannes du week-end ou de la nuit. Incluez des clauses de livraison accélérée des pièces pour minimiser le temps de forage bloqué. Robuste Le support technique vibroflot agit comme une extension de votre propre équipe de maintenance. Assurez-vous que le SLA comprend des dispositions pour une formation annuelle sur site pour vos opérateurs et mécaniciens.
Risques de mise en œuvre et atténuation opérationnelle
Les temps d'arrêt induits par les opérateurs présentent un risque énorme pour la longévité des équipements. Les opérateurs poussent souvent l'équipement au-delà des limites du cycle de service continu pour atteindre des objectifs de production agressifs. Forcer la pénétration à travers des strates dures provoque des pics d’ampérage massifs. Laisser tomber le vibroflot trop rapidement risque de relâcher les fils, ce qui peut casser les câbles ou endommager la tête de suspension. Les opérateurs doivent comprendre que forcer la machine détruit les composants et finit par ruiner les taux de production. Un opérateur qualifié laisse le poids et les vibrations faire le travail, plutôt que de compter sur le câble de levage de la grue pour forcer la sonde vers le bas.
Un perfectionnement complet et une formation polyvalente servent de maintenance préventive active. La formation doit couvrir la reconnaissance des signes avant-coureurs de détresse mécanique. Les opérateurs doivent être attentifs aux changements dans le bruit de fonctionnement. Ils doivent surveiller la tension anormale des lignes de grue et les lectures erratiques des ampères. La formation croisée des opérateurs et des techniciens sur site garantit des diagnostics sur le terrain rapides et précis. Lorsque l’opérateur comprend les limites mécaniques, il protège naturellement l’équipement. Mettez en œuvre une période obligatoire de formation sur simulateur ou fantôme pour tous les nouveaux opérateurs avant qu’ils ne prennent le contrôle de la plate-forme principale.
Les variables environnementales dictent la fréquence de maintenance. Les manuels standards fournissent des calendriers de référence, mais les conditions spécifiques au site nécessitent des ajustements. Les eaux souterraines salines corrodent de manière agressive les connexions électriques et le métal exposé. Les sables de quartz hautement abrasifs détruisent les cônes de nez et les enveloppes externes deux fois plus rapidement que les argiles standards. Vous devez adapter vos intervalles d’entretien à la réalité du rapport de sol. Ignorer les facteurs environnementaux garantit une panne prématurée de l’équipement. Dans les environnements marins, les mécaniciens doivent appliquer de la graisse diélectrique sur toutes les connexions électriques et utiliser des anodes sacrificielles sur les tubes suiveurs.
Conclusion
La réduction des arrêts mécaniques nécessite une combinaison disciplinée et implacable de surveillance des composants, de maintenance préventive basée sur les données, de gestion stratégique des stocks et de perfectionnement des compétences des opérateurs. Vous devez traiter l'équipement comme un système complexe où chaque composant repose sur l'intégrité des autres. Ignorer une fuite d’eau mineure aujourd’hui garantit une panne moteur majeure demain. Les chefs de projet et les équipes d’approvisionnement doivent peser soigneusement les choix d’équipement. La véritable valeur réside dans la disponibilité immédiate des pièces de rechange et dans la robustesse du réseau d'assistance technique du fournisseur. Une machine bien prise en charge fait avancer le projet, tandis qu'une machine mal prise en charge détruit les plannings et les budgets.
Prenez des mesures immédiates pour protéger vos opérations :
Réaliser une évaluation des risques avant le projet pour établir un calendrier d'entretien préventif spécifique au site en fonction des conditions du sol.
Mettez en œuvre un suivi OEE continu et une surveillance télémétrique pour capturer les données de base sur l’ampérage et la température.
Procurez-vous et préparez les pièces de rechange de niveau 1 et de niveau 2 directement sur le chantier avant la mobilisation de l'installation.
Finalisez un accord de niveau de service de base avec votre fournisseur d'équipement, garantissant des délais de réponse d'urgence garantis.
FAQ
Q : Quelle est la principale cause de panne du moteur du vibroflot ?
R : La cause principale est une surcharge thermique due à un refroidissement compromis. Des chemises d'eau obstruées, des pompes à eau défectueuses ou une pression d'eau insuffisante empêchent la dissipation de la chaleur, conduisant directement à une rupture de l'isolation du stator et à des courts-circuits électriques.
Q : À quelle fréquence devons-nous vérifier l’huile du corps vibrant ?
R : Les opérateurs doivent vérifier visuellement les niveaux d'huile quotidiennement. Un échantillonnage et une analyse complets de l'huile doivent être effectués toutes les 200 à 250 heures de fonctionnement pour détecter les copeaux métalliques microscopiques, qui indiquent une fatigue précoce des roulements.
Q : Quelles pièces de rechange devons-nous conserver à tout moment sur la plate-forme ?
R : Les pièces de niveau 1 sont obligatoires sur place. Cela comprend des tuyaux d'eau de remplacement, des raccords hydrauliques, des joints toriques, des contacteurs électriques, des lubrifiants pour roulements spécialisés et des cônes de nez de rechange pour faire face à une usure immédiate.
Q : Comment la télémétrie réduit-elle les délais de maintenance ?
R : La télémétrie transmet des données en temps réel sur l'ampérage, la fréquence et la température. Cela permet aux ingénieurs à distance de diagnostiquer instantanément les défauts internes sans se déplacer sur le site, vous garantissant ainsi de commander immédiatement les bonnes pièces.
Q : Quand devons-nous remplacer l’amortisseur de vibrations ?
R : Remplacez l'amortisseur en fonction des heures de fonctionnement prévues ou immédiatement si les inspections visuelles révèlent une déchirure de l'élastomère, une fissuration profonde ou une déflexion permanente du ressort. N'attendez pas un échec complet.
Q : La formation des opérateurs peut-elle réellement prévenir les pannes mécaniques ?
R : Oui. Les opérateurs formés évitent de forcer l’équipement à travers des strates impénétrables, ce qui évite des pics d’ampérage massifs et des dommages structurels. Ils reconnaissent également les signes avant-coureurs et arrêtent la plate-forme avant que des problèmes mineurs ne deviennent catastrophiques.